বাড়ি
>
পণ্য > কোর কাস্টমাইজেশন পরিষেবা > কাস্টম ছাঁচনির্মাণ > প্লাস্টিক ABS PP PC PA6 অংশ ছাঁচনির্মাণ
পণ্য
- কোর কাস্টমাইজেশন পরিষেবা
- স্বাস্থ্য পরিচর্যা
- ইলেকট্রনিক যন্ত্রপাতি এবং যন্ত্র
- মা ও শিশু সরবরাহ ছাঁচ
- বিনোদনমূলক খেলাধুলা
- হোম ফার্নিশিং আর্ট
- অটো আনুষাঙ্গিক
- পরিবহন এবং গুদামজাতকরণ
- লাইটিং ফিক্সচার
- নির্মাণ সরঞ্জাম
- প্যাকেজিং পণ্য
- শিক্ষাগত ও পরীক্ষাগার
- পোশাক লাগেজ আনুষাঙ্গিক
- যত্ন এবং পরিষ্কারের পণ্য
- কৃষি ও বনায়ন
- যান্ত্রিক সরঞ্জাম
- পোষা প্রাণী সরবরাহ
- রান্নাঘরের জিনিসপত্র
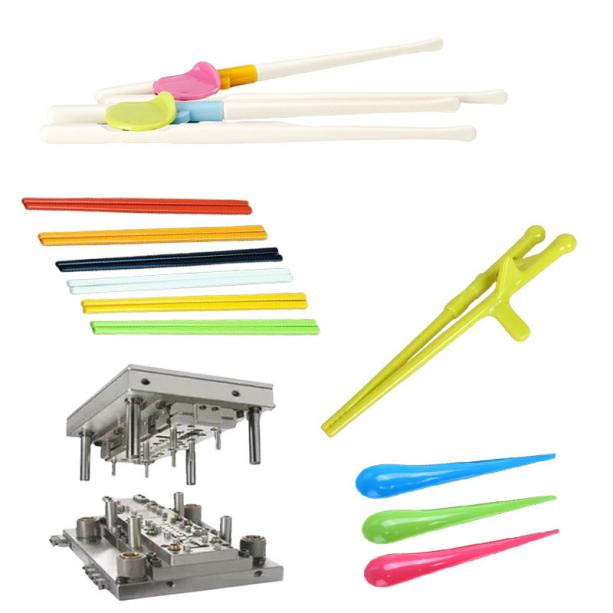


প্লাস্টিক ABS PP PC PA6 অংশ ছাঁচনির্মাণ
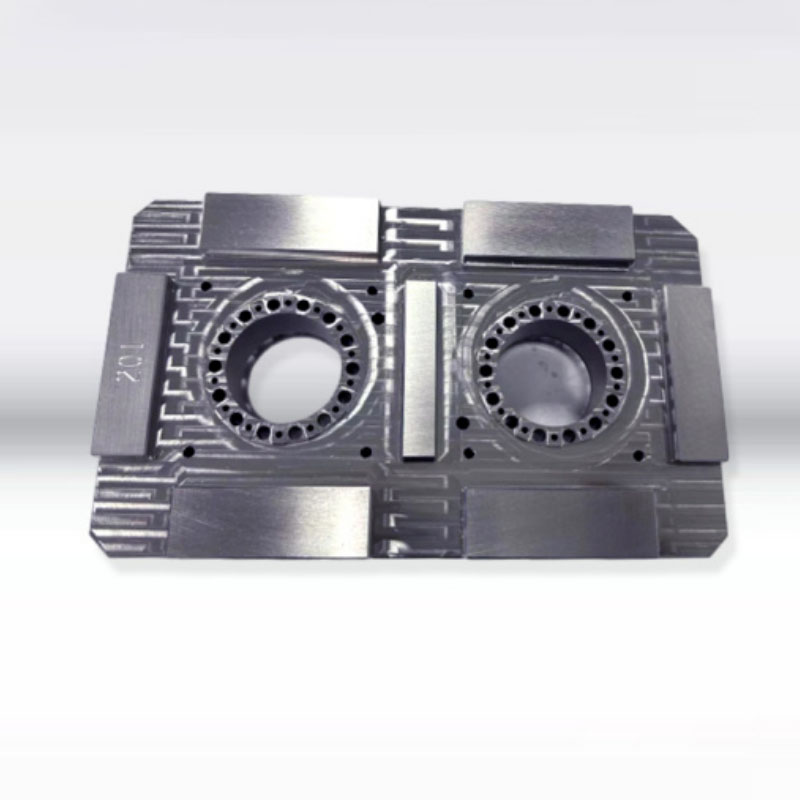
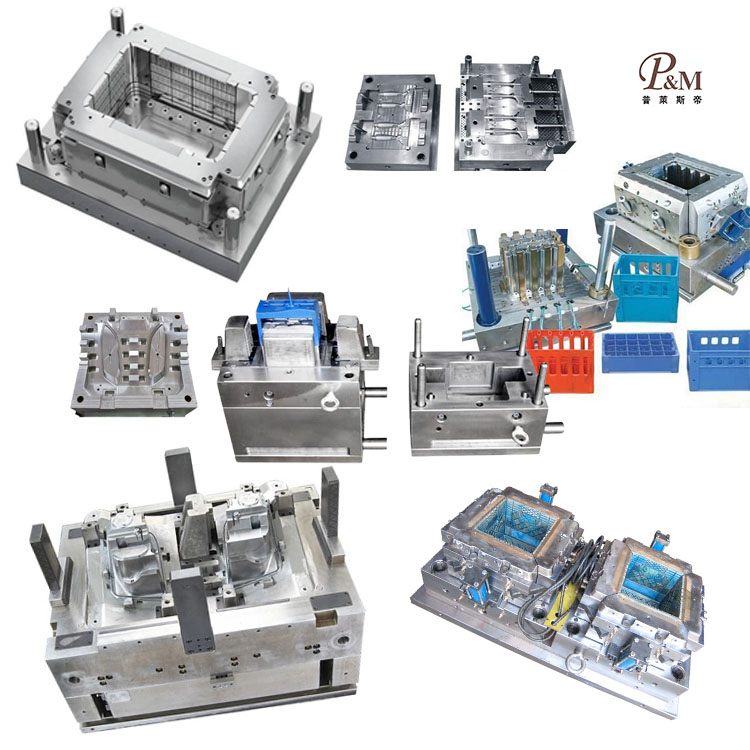
Ningbo (P&M) প্লাস্টিক মেটাল প্রোডাক্টস কোং, লিমিটেডের 17 বছরের ছাঁচ উত্পাদন প্রযুক্তি রয়েছে এবং প্লাস্টিকের ABS PP PC PA6 যন্ত্রাংশ মোল্ডিং কাস্টমাইজ করতে পারে। আমরা পেশাদার কাস্টমাইজড প্লাস্টিক ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণ পরিষেবা প্রদান করি এবং আমরা একটি পেশাদার প্লাস্টিকের ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণকারী। পণ্যের কাঁচামাল এবং ছাঁচের উপকরণ নির্বাচন করার ক্ষেত্রে আমাদের যথেষ্ট অভিজ্ঞতা রয়েছে। প্লাস্টিকের ABS PP PC PA6 অংশ ছাঁচনির্ভর কাস্টমাইজ করার প্রক্রিয়ার মধ্যে, আমাদের কারখানা এক-স্টপ পরিষেবা প্রদান করতে পারে। আমাদের প্লাস্টিকের ABS PP PC PA6 যন্ত্রাংশ মোল্ডিং সম্পর্কিত ডিজাইন এবং উৎপাদন ক্ষমতা রয়েছে, যেমন: CAD ডিজাইন, মোল্ড ম্যানুফ্যাকচারিং, ইনজেকশন ছাঁচনির্মাণ, প্লাস্টিক পণ্য উৎপাদন, সমাবেশ এবং অন্যান্য প্রযুক্তি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
উপরন্তু, আমাদের কোম্পানি প্লাস্টিকের কাঁচামাল সরবরাহকারী, মুদ্রণ প্রস্তুতকারক, ইত্যাদির সাথে কাঁচামাল সরবরাহ এবং মুদ্রণের গুণমান নিশ্চিত করতে সমবায় সম্পর্ক স্থাপন করেছে। আমাদের সমৃদ্ধ অভিজ্ঞতা এবং নিখুঁত সরবরাহ শৃঙ্খলের মাধ্যমে, আমাদের কোম্পানি গ্রাহকদের তাদের নির্দিষ্ট চাহিদা মেটাতে উচ্চ-মানের কাস্টমাইজড প্লাস্টিক ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণ পণ্য সরবরাহ করতে পারে। একই সময়ে, আমাদের কাছে 10 বছরের পেশাদার বিদেশী বাণিজ্য পরিষেবার অভিজ্ঞতা রয়েছে, বিদেশী বাণিজ্য প্রক্রিয়া বুঝতে এবং আমাদের গ্রাহকদের আরও ভালভাবে পরিবেশন করতে পারি। প্লাস্টিকের ABS PP PC PA6 পার্টস ছাঁচনির্মাণ পণ্যগুলির জন্য, আমরা সংশ্লিষ্ট প্লাস্টিকের অংশগুলি তৈরি করতে পারি, যা প্রধানত ইনজেকশন ছাঁচের মাধ্যমে করা হয়।


বৈদ্যুতিক স্কুটার প্লাস্টিকের অংশগুলি সাধারণত চারটি প্রধান বেস উপাদান ব্যবহার করে: ABS, PP, PC এবং PA6। এই উপকরণগুলি আণবিক গঠন, জল শোষণ, প্রবাহযোগ্যতা এবং তাপীয় স্থিতিশীলতার ক্ষেত্রে উল্লেখযোগ্যভাবে পৃথক; ফলস্বরূপ, তাদের ছাঁচনির্মাণ তাপমাত্রা, শুকানোর অবস্থা, ছাঁচের পরামিতি এবং ত্রুটি প্রশমনের কৌশলগুলি ব্যাপকভাবে পরিবর্তিত হয়। এই উপকরণ জুড়ে একটি প্রমিত প্রক্রিয়া প্রয়োগ করা প্রায়শই রূপালী রেখা, সিঙ্কের চিহ্ন, ক্র্যাকিং, ভঙ্গুর ব্যর্থতা এবং বিকৃতির মতো ত্রুটির দিকে পরিচালিত করে। নিম্নলিখিত বিভাগে স্কুটার হাউজিং, ব্যাটারি কেসিং, ইন্সট্রুমেন্ট কভার এবং ভাঁজ বন্ধনীর মতো উপাদানগুলির জন্য ব্যবহারিক উত্পাদন মানগুলিকে অন্তর্ভুক্ত করে প্রতিটি উপাদানের জন্য মূল ছাঁচনির্মাণ পয়েন্টগুলির রূপরেখা দেওয়া হয়েছে।
I. ABS ছাঁচনির্মাণের প্রয়োজনীয়তা (ইনস্ট্রুমেন্ট হাউজিং, বডি ট্রিম কভার, হ্যান্ডেলবার কেসিং)
ABS হল অ্যাক্রিলোনিট্রাইল, বুটাডিন এবং স্টাইরিনের একটি কপোলিমার। এটি ভাল দৃঢ়তা, উচ্চ পৃষ্ঠের চকচকে, এবং পেইন্টিং বা ইলেক্ট্রোপ্লেটিং এর সহজতা প্রদান করে এবং কম জল শোষণের সাথে একটি সাধারণ-উদ্দেশ্য প্রকৌশল প্লাস্টিক হিসাবে শ্রেণীবদ্ধ করা হয়। মূল নিয়ন্ত্রণের পরামিতিগুলির মধ্যে রয়েছে শুকানো, ছাঁচের তাপমাত্রা এবং অভ্যন্তরীণ চাপ ব্যবস্থাপনা।
শুকানোর প্রয়োজনীয়তা: ঘরের তাপমাত্রায় জল শোষণের হার প্রায় 0.2%; উপাদান সঠিকভাবে শুকানোর ব্যর্থতা রূপালী রেখা এবং বুদবুদ হতে পারে. স্ট্যান্ডার্ড শুকানোর মধ্যে আর্দ্রতা 0.04% এর নিচে রাখার জন্য উপাদানটিকে 3-4 ঘন্টা ধরে 80°C তাপমাত্রায় রাখা জড়িত; আর্দ্র আবহাওয়ায় এই সময়কাল 5 ঘন্টা বাড়ানো উচিত। গভীর dehumidification প্রয়োজন হয় না; একটি স্ট্যান্ডার্ড হপার ড্রায়ার যথেষ্ট।
ব্যারেল তাপমাত্রা: ফিড জোন 160-170°C; মাঝারি অঞ্চল 180-190 ডিগ্রি সেলসিয়াস; অগ্রভাগ 195–205°C অত্যধিক তাপমাত্রার কারণে বুটাডিন উপাদান পচে যায়, ফলে হলুদ এবং ভঙ্গুর হয়ে যায়; বিপরীতভাবে, খুব কম তাপমাত্রার ফলে প্রবাহের ক্ষমতা দুর্বল হয়, যার ফলে ওয়েল্ড লাইন এবং ছোট শট হয়।
ছাঁচের তাপমাত্রা: 50-65 ডিগ্রি সেলসিয়াসের মাঝারি পরিসর। কম ছাঁচের তাপমাত্রা উচ্চ অভ্যন্তরীণ চাপ সৃষ্টি করে, পেইন্টিং বা ইলেক্ট্রোপ্লেটিং পরে বেকিং প্রক্রিয়ার সময় ক্র্যাকিং সৃষ্টি করে; উচ্চ ছাঁচের তাপমাত্রা শীতল চক্রকে প্রসারিত করে এবং পাতলা-প্রাচীরযুক্ত অংশগুলিকে বিক্ষিপ্ত করে তোলে।
প্রক্রিয়ার চাপ এবং গতি: ইনজেকশনের চাপ 80 থেকে 110 বার পর্যন্ত। পাতলা-প্রাচীরযুক্ত প্রসাধনী অংশগুলির জন্য, ওয়েল্ড লাইনগুলি ছোট করার জন্য স্টেজড হাই-স্পিড ফিলিং ব্যবহার করা হয়। উপরিভাগের সিঙ্কের চিহ্ন রোধ করার জন্য দুটি ধাপে হোল্ডিং প্রেসার প্রয়োগ করা হয়-70 বার তারপর 90 বার। সাধারণ ত্রুটি এবং পাল্টা ব্যবস্থা: কম ওয়েল্ড লাইনের শক্তি ছাঁচের তাপমাত্রা বৃদ্ধি করে এবং বায়ুচলাচল উন্নত করে সমাধান করা যেতে পারে; স্প্রে করার পরে ক্র্যাক করার জন্য একটি অ্যানিলিং স্টেপ প্রয়োজন (2 ঘন্টার জন্য 60 ডিগ্রি সেলসিয়াস); পৃষ্ঠের প্রবাহের চিহ্ন (জলের চিহ্ন) সাধারণত অপর্যাপ্ত কাঁচামাল শুকানোর কারণে হয়।
রিগ্রিন্ড স্পেসিফিকেশন: যোগ করা স্প্রু/রানারদের অনুপাত 15% এর বেশি হওয়া উচিত নয়; বারবার পুনর্ব্যবহার করার ফলে দৃঢ়তা উল্লেখযোগ্যভাবে হ্রাস পায়, তাই এই অনুপাত অতিক্রম করা অংশগুলির জন্য নিষিদ্ধ যেখানে উপস্থিতি গুরুত্বপূর্ণ।
২. পিপি ছাঁচনির্মাণ অপরিহার্য (ব্যাটারি ক্যাসিং, ফেন্ডার, প্রতিরক্ষামূলক প্যানেল, ক্লিপ)
Polypropylene (PP) হল একটি আধা-ক্রিস্টালাইন প্লাস্টিক যা কম ঘনত্ব, প্রভাব প্রতিরোধ ক্ষমতা, অ্যাসিড/ক্ষার প্রতিরোধ ক্ষমতা, কম খরচ এবং চমৎকার প্রবাহযোগ্যতা দ্বারা চিহ্নিত করা হয়; যাইহোক, এটি উচ্চ সংকোচন আছে, বন্ধন কঠিন, এবং মাঝারি নিম্ন-তাপমাত্রা কঠোরতা আছে। মূল ছাঁচনির্মাণ নিয়ন্ত্রণগুলি সংকোচন বিকৃতি এবং বায়ুচলাচল পরিচালনার উপর ফোকাস করে।
শুকানোর প্রয়োজনীয়তা: জল শোষণ 0.01% এর নিচে, তাই মান উৎপাদনের জন্য শুকানো অপ্রয়োজনীয়; দীর্ঘ সময়ের জন্য আর্দ্র পরিবেশে সংরক্ষণ করা হলে, পৃষ্ঠের আর্দ্রতা অপসারণের জন্য 1 ঘন্টার জন্য 60°C তাপমাত্রায় শুকিয়ে নিন।
ব্যারেল তাপমাত্রা: 190-230 ডিগ্রি সেলসিয়াস; অগ্রভাগের তাপমাত্রা: 210-230 ডিগ্রি সে. পিপি একটি কম গলনাঙ্ক আছে; অত্যধিক তাপমাত্রা পচন ঘটায়, যার ফলে গন্ধ এবং রূপালী রেখা দেখা দেয়, অপর্যাপ্ত তাপমাত্রার ফলে অসম্পূর্ণ স্ফটিককরণ, একটি ম্যাট পৃষ্ঠের সমাপ্তি এবং শক্ততা হ্রাস পায়।
ছাঁচের তাপমাত্রা: 30-50 ডিগ্রি সে. উচ্চ ছাঁচের তাপমাত্রা স্ফটিকতা এবং পণ্যের অনমনীয়তা বাড়ায় কিন্তু সংকোচনও বাড়ায়; কম ছাঁচের তাপমাত্রা পাতলা-প্রাচীরের অংশগুলির জন্য ব্যবহার করা হয় যাতে ওয়ারপেজ কম হয়।
মূল ছাঁচনির্মাণের বৈশিষ্ট্য: পিপি ছাঁচনির্মাণ সংকোচন 1.5% থেকে 2.5% পর্যন্ত, তাই ছাঁচের নকশাকে অবশ্যই এই সংকোচন ভাতার জন্য দায়ী করতে হবে। ভর্তি গতি মাঝারি থেকে উচ্চ হওয়া উচিত; চমৎকার গলিত প্রবাহযোগ্যতার কারণে, ফ্ল্যাশ সহজেই ঘটে, তাই ক্ল্যাম্পিং বল অবশ্যই পণ্যের প্রক্ষিপ্ত এলাকার সাথে মিলিত হতে হবে। হোল্ডিং সময় প্রাচীর বেধ সঙ্গে বৃদ্ধি; ক্রিস্টালাইজেশনের কারণে সঙ্কুচিত হওয়া মোকাবেলা করার জন্য পুরু-প্রাচীরযুক্ত ব্যাটারি কম্পার্টমেন্টগুলির জন্য 15-20 সেকেন্ডের একটি হোল্ডিং টাইম প্রয়োজন।
ত্রুটি নিয়ন্ত্রণ: পণ্য ওয়ারপেজ প্রাথমিকভাবে অসম শীতল দ্বারা সৃষ্ট হয়; ছাঁচের গহ্বরের চারপাশে কুলিং চ্যানেল যোগ করুন। দরিদ্র বন্ধন বা স্ক্রিন-প্রিন্টিং আনুগত্য পোস্ট-মোল্ডিং শিখা বা করোনা চিকিত্সার মাধ্যমে সমাধান করা উচিত। পাতলা-প্রাচীরের অংশগুলির জন্য গ্যাস আটকানো বা ঝলসে যাওয়া, বিভাজন লাইনে ভেন্টিং চ্যানেলগুলি প্রশস্ত করুন। পরিবর্তিত পিপির জন্য অভিযোজন: শক্ত পিপি এবং আবহাওয়া-প্রতিরোধী পিপির জন্য, প্রক্রিয়া পরামিতি অপরিবর্তিত থাকে, শুধুমাত্র মাস্টারব্যাচের অনুপাত সমন্বয় করা হয়; গ্লাস ফাইবার-রিইনফোর্সড পিপি-র জন্য, ফাইবার বন্ধন উন্নত করতে ছাঁচের তাপমাত্রা 60 ডিগ্রি সেলসিয়াসে বাড়াতে হবে।
III. পিসি ছাঁচনির্মাণের প্রয়োজনীয়তা (স্বচ্ছ যন্ত্রের কভার, উচ্চ-শক্তির আলংকারিক অংশ)
পলিকার্বোনেট (পিসি) উচ্চ স্বচ্ছতা, প্রভাব প্রতিরোধের, এবং তাপ প্রতিরোধের প্রস্তাব করে, তবে এটি অত্যন্ত হাইগ্রোস্কোপিক, উচ্চ গলিত সান্দ্রতা রয়েছে এবং আর্দ্রতার প্রতি অত্যন্ত সংবেদনশীল। ছাঁচনির্মাণের চাবিকাঠি হল পুঙ্খানুপুঙ্খ dehumidifying শুকানো এবং উচ্চ চাপ, কম গতি ভরাট.
বাধ্যতামূলক শুকানোর মান: ঘরের তাপমাত্রায় জল শোষণ 0.3% পৌঁছতে পারে; বর্তমান আর্দ্রতা সহ ইনজেকশন ছাঁচনির্মাণ ব্যাপক রূপালী রেখা, বুদবুদ এবং পণ্যের ভঙ্গুরতা/ক্র্যাকিংয়ের দিকে পরিচালিত করে। একটি dehumidifying ড্রায়ার অবশ্যই 110-120°C তাপমাত্রায় 4-6 ঘন্টার জন্য ব্যবহার করতে হবে, আর্দ্রতার পরিমাণ কঠোরভাবে 0.02% এর নিচে রেখে; যদি মেশিনটি এক ঘন্টারও বেশি সময় ধরে নিষ্ক্রিয় থাকে তবে উপাদানটি পুনরায় শুকানোর প্রয়োজন।
ব্যারেল তাপমাত্রা: 260-300°C; অগ্রভাগ: 280-300°C। পিসি উচ্চ সান্দ্রতা আছে; নিম্ন তাপমাত্রা সম্পূর্ণ গহ্বর ভরাট রোধ করে, যখন 320°C এর বেশি তাপমাত্রা আণবিক চেইন বিচ্ছেদ ঘটায়, স্বচ্ছতা হ্রাস করে এবং প্রভাব শক্তিতে তীব্র হ্রাস ঘটায়। উচ্চ-তাপমাত্রা কার্বনাইজেশন এবং কার্বন তৈরি হওয়া রোধ করতে শাটডাউন করার আগে পিপি দিয়ে ব্যারেলটি পরিষ্কার করুন।
ছাঁচের তাপমাত্রা: উচ্চ ছাঁচের তাপমাত্রা 80-100 ডিগ্রি সেলসিয়াস। উচ্চ তাপমাত্রা অভ্যন্তরীণ শিয়ার স্ট্রেস হ্রাস করে, স্বচ্ছ অংশে চাপের চিহ্ন প্রতিরোধ করে; অত্যধিক কম তাপমাত্রা অভ্যন্তরীণ চাপের ঘনত্ব সৃষ্টি করে, যা অংশগুলিকে সমাবেশ লোডের অধীনে ক্র্যাক করার প্রবণ করে তোলে।
ইনজেকশন প্রক্রিয়া: উচ্চ-চাপ, কম-গতি ভর্তি (ইনজেকশন চাপ 100-140 বার) উচ্চ-গতির শিয়ার দ্বারা সৃষ্ট অভ্যন্তরীণ চাপ এড়াতে; প্রাচীর বেধ উপর ভিত্তি করে বর্ধিত সময়কাল সঙ্গে মাঝারি ধারণ চাপ; স্ট্রেস সাদা হওয়া প্রতিরোধ করার জন্য স্বচ্ছ অংশগুলির জন্য অত্যধিক হোল্ডিং চাপ কঠোরভাবে নিষিদ্ধ।
পোস্ট-প্রসেসিং: যদি স্বচ্ছ পিসি অংশগুলির সমাবেশ বা বন্ধনের প্রয়োজন হয়, তাহলে অভ্যন্তরীণ চাপ উপশম করতে ঢালাইয়ের পর 2-3 ঘন্টার জন্য 70-80 ডিগ্রি সেলসিয়াস তাপমাত্রায় এনিল করুন; কুয়াশা বা মেঘলা ছাড়াই উচ্চ আলোর সংক্রমণ নিশ্চিত করতে ছাঁচটিকে আয়নার ফিনিশে পালিশ করুন। IV PA6 ছাঁচনির্মাণের মূল পয়েন্ট (ভাঁজ করা ল্যাচ, সমর্থন বন্ধনী, লোড-বহনকারী কাঠামোগত অংশ)
নাইলন 6 (PA6) এর উচ্চ স্ফটিকতা, পরিধান প্রতিরোধ ক্ষমতা এবং উচ্চ যান্ত্রিক শক্তি রয়েছে, যা এটিকে লোড বহনকারী স্কুটার উপাদানগুলির জন্য একটি আদর্শ উপাদান করে তুলেছে। এর প্রাথমিক অপূর্ণতা হল উচ্চ জল শোষণ; যখন আর্দ্রতা গ্রহণের পরে ছাঁচনির্মাণ আসলে দৃঢ়তা বাড়ায়, প্রক্রিয়াকরণের ফোকাস অবশ্যই পুঙ্খানুপুঙ্খ ডিহ্যুমিডিফিকেশন, উচ্চ ছাঁচের তাপমাত্রা এবং সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণের উপর হতে হবে।
শুকানোর প্রয়োজনীয়তা: শুকনো PA6 3% পর্যন্ত আর্দ্রতা ধারণ করতে পারে, যা ইনজেকশনের সময় অতিরিক্ত বুদবুদ এবং ভঙ্গুর ওয়েল্ড লাইনের দিকে পরিচালিত করে যা সহজেই ছিটকে যায়। ≤0.02% আর্দ্রতা অর্জনের জন্য 4 ঘন্টার জন্য একটি ধ্রুবক 105-115°C তাপমাত্রায় একটি dehumidifying ড্রায়ার ব্যবহার করুন; গ্লাস-ফাইবার রিইনফোর্সড PA6 (PA6-GF30) এর জন্য, শুকানোর সময় 5 ঘন্টা পর্যন্ত প্রসারিত করুন। শুকানোর পরে, বায়ু এক্সপোজার প্রতিরোধ করার জন্য একটি সিল করা ফড়িং মধ্যে উপাদান রাখুন; মেশিনটি 30 মিনিটের বেশি অলস থাকলে পুনরায় শুকিয়ে নিন।
ব্যারেল তাপমাত্রা: 230-260°C; অগ্রভাগ: 240–260°C খুব কম তাপমাত্রার ফলে দরিদ্র গলিত প্রবাহ এবং অসম গ্লাস ফাইবার বিচ্ছুরণ হয়; 270 ডিগ্রি সেলসিয়াসের বেশি তাপমাত্রা নাইলনের পচন ঘটায়, অ্যামোনিয়া গ্যাসের বুদবুদ তৈরি করে এবং অংশের শক্তি উল্লেখযোগ্যভাবে হ্রাস করে।
ছাঁচের তাপমাত্রা: উচ্চ ছাঁচের তাপমাত্রা 70-90°C। উচ্চ ছাঁচের তাপমাত্রা স্ফটিকতা এবং গ্লাস ফাইবার বিতরণের অভিন্নতা বাড়ায়, বন্ধনী এবং ল্যাচগুলির পরিধান এবং ক্লান্তি প্রতিরোধের উল্লেখযোগ্যভাবে উন্নতি করে; নিম্ন-তাপমাত্রা ছাঁচনির্মাণ অসম্পূর্ণ স্ফটিককরণের ফলে, যা অপর্যাপ্ত দৃঢ়তা এবং ক্রীপ বিকৃতির সংবেদনশীলতার দিকে পরিচালিত করে।
ছাঁচনির্মাণ প্রক্রিয়া: মাঝারি তরলতা; ইনজেকশন চাপ 80-120 বার মাঝারি-গতি ভর্তি সঙ্গে. গ্লাস-ফাইবার রিইনফোর্সড উপকরণগুলি ছাঁচের গহ্বর পরিধানের কারণ হয়, তাই গহ্বরগুলির নাইট্রাইডিং চিকিত্সার প্রয়োজন হয়। অভ্যন্তরীণ চাপ প্রতিরোধ করতে অত্যধিক হোল্ডিং চাপ এড়িয়ে চলুন যা স্টোরেজের সময় বিকৃতি হতে পারে; সর্বাধিক প্রাচীর বেধের উপর ভিত্তি করে শীতল করার সময় গণনা করুন (যেমন, পুরু-প্রাচীরযুক্ত ল্যাচ> 4 মিমি> শীতল করার 20 সেকেন্ড প্রয়োজন)।
বিশেষ বৈশিষ্ট্যগত নিয়ন্ত্রণ: PA6 ভেঙে ফেলার পরপরই শক্ত এবং ভঙ্গুর হয় কিন্তু ঘরের তাপমাত্রায় 24 ঘন্টারও বেশি সময় স্বাভাবিকভাবে আর্দ্রতা শোষণ করার পর শক্ততা লাভ করে; দ্রুত সমাবেশ প্রয়োজন হলে, একটি ফুটন্ত জল চিকিত্সা কঠোরতা বাড়ানোর জন্য ব্যবহার করা যেতে পারে। গ্লাস-ফাইবার রিইনফোর্সড অংশগুলি "ফাইবার ভাসমান" (সারফেস ফাইবার এক্সপোজার) প্রবণ হয়; ছাঁচের তাপমাত্রা বাড়িয়ে এবং ইনজেকশনের গতি কমিয়ে পৃষ্ঠের চেহারা উন্নত করুন। V. চারটি উপাদানের জন্য ছাঁচনির্মাণের বৈশিষ্ট্যগুলির সংক্ষিপ্ত তুলনা
ABS পৃষ্ঠের ফিনিস এবং কম অভ্যন্তরীণ চাপকে অগ্রাধিকার দেয়, এটিকে আলংকারিক বাহ্যিক অংশগুলির জন্য উপযুক্ত করে তোলে; পিপি ছাঁচ করা সহজ কিন্তু উচ্চ সংকোচন প্রদর্শন করে, এটি হালকা ওজনের আবাসনের জন্য আদর্শ করে তোলে; পিসি উচ্চ স্বচ্ছতা এবং প্রভাব প্রতিরোধের প্রস্তাব করে তবে শুকানোর এবং উচ্চ ছাঁচের তাপমাত্রার উপর কঠোর নিয়ন্ত্রণ প্রয়োজন; PA6 উচ্চতর শক্তি এবং পরিধান প্রতিরোধের প্রদান করে কিন্তু পুঙ্খানুপুঙ্খ ডিহিউমিডিফিকেশন প্রয়োজন, এটি সাধারণত লোড বহনকারী কাঠামোগত উপাদানগুলির জন্য ব্যবহৃত হয়। প্রকৃত উৎপাদনে, অংশ কার্যকারিতার উপর ভিত্তি করে কাঁচামাল নির্বাচন করা আবশ্যক, এবং নির্দিষ্ট শুকানোর, ছাঁচের তাপমাত্রা এবং ইনজেকশন পরামিতিগুলি কঠোরভাবে মেনে চলতে হবে। উপরন্তু, উৎসে ক্র্যাকিং, সিলভার স্ট্রীক, সিঙ্ক মার্ক এবং ওয়ার্পিং-এর মতো ব্যাচের ত্রুটিগুলি কমানোর জন্য অ্যানিলিং, ভেন্টিং এবং রিগ্রিন্ড ব্যবহার সংক্রান্ত নিয়ন্ত্রণগুলি অপরিহার্য, যার ফলে বৈদ্যুতিক স্কুটারের প্লাস্টিকের উপাদানগুলির জন্য সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করা হয়।
আমরা একটি প্লাস্টিকের ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারক, উচ্চ মানের প্লাস্টিক ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণ প্রদান করে থাকি। যতক্ষণ না আপনি প্লাস্টিক ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণ পণ্য কাস্টমাইজ/বিকাশ করতে চান, আপনি আমাদের খুঁজে পেতে পারেন। আমাদের কাছে পেশাদার ইনজেকশন ছাঁচ নকশা এবং পরিপক্ক উত্পাদন প্রযুক্তি রয়েছে, আপনাকে পণ্য ডিজাইন-ছাঁচ তৈরি-পণ্য উত্পাদন-পণ্য প্যাকেজিং-পণ্য পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করে, আমরা আপনাকে প্রতিটি লিঙ্কে সহায়তা করতে পারি। যতক্ষণ আপনি আমাদের কাছে আসবেন, আমরা আপনাকে চূড়ান্ত পরিষেবা সরবরাহ করব এবং পণ্যের গুণমান, উৎপাদন সময়, তথ্য সংলাপ ইত্যাদির ক্ষেত্রে আপনাকে সন্তুষ্ট করব।
|
পণ্যের নাম |
ট্রেডমিল ছাঁচনির্মাণ |
|
অনুগ্রহ করে প্রদান করুন |
2D, 3D, নমুনা, বা এর আকার বহু-কোণ ছবি |
|
ছাঁচ সময় |
20-35 দিন |
|
পণ্য সময় |
7-15 দিন |
|
ছাঁচ নির্ভুলতা |
+/-0.01 মিমি |
|
ছাঁচ জীবন |
50-100 মিলিয়ন শট |
|
উত্পাদন প্রক্রিয়া |
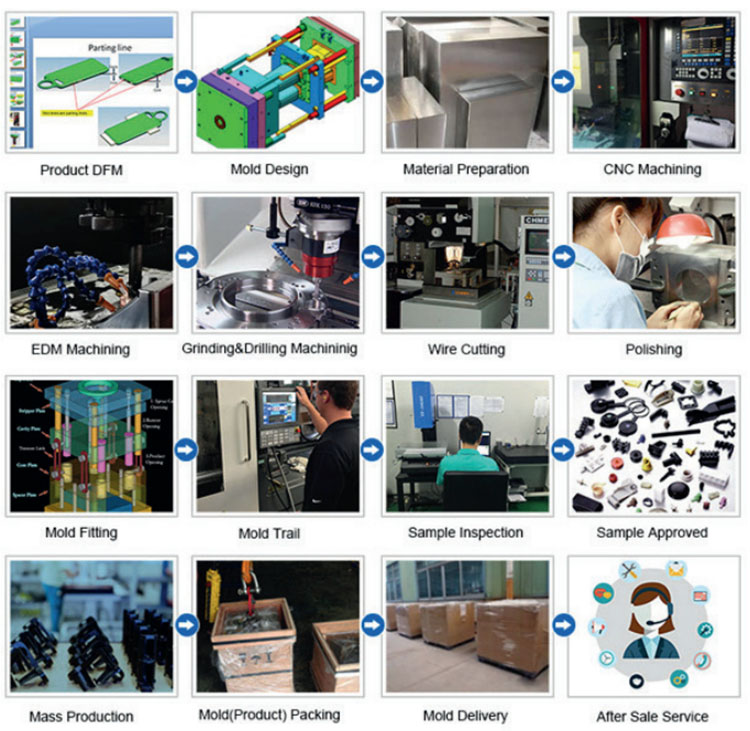
অডিট অঙ্কন - ছাঁচ প্রবাহ বিশ্লেষণ - নকশা যাচাইকরণ - কাস্টম উপকরণ - ছাঁচ প্রক্রিয়াকরণ - মূল প্রক্রিয়াকরণ - ইলেক্ট্রোড মেশিনিং - রানার সিস্টেম প্রক্রিয়াকরণ - অংশ প্রক্রিয়াকরণ এবং সংগ্রহ - মেশিন গ্রহণযোগ্যতা - গহ্বর পৃষ্ঠ চিকিত্সা প্রক্রিয়া - জটিল মোড ডাই - সমগ্র ছাঁচ পৃষ্ঠ আবরণ - মাউন্ট প্লেট - ছাঁচ নমুনা - নমুনা পরীক্ষা - প্রেরণ নমুনা |
|
ছাঁচ গহ্বর |
এক গহ্বর, বহু-গহ্বর বা একই বিভিন্ন পণ্য একসাথে তৈরি করা হয় |
|
ছাঁচ উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
রানার সিস্টেম |
গরম রানার এবং ঠান্ডা রানার |
|
বেস উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
শেষ করুন |
শব্দটি পিটিং, মিরর ফিনিস, ম্যাট পৃষ্ঠ, striae |
|
স্ট্যান্ডার্ড |
HASCO, DME বা নির্ভরশীল |
|
প্রধান প্রযুক্তি |
মিলিং, গ্রাইন্ডিং, সিএনসি, ইডিএম, তার কাটা, খোদাই, EDM, lathes, পৃষ্ঠ সমাপ্তি, ইত্যাদি |
|
সফটওয়্যার |
CAD, PRO-E, UG ডিজাইন সময়: 1-3 দিন (স্বাভাবিক পরিস্থিতিতে) |
|
পণ্য উপাদান |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS। |
|
গুণমান সিস্টেম |
ISO9001:2008 |
|
সময় প্রতিষ্ঠা করুন |
20 দিন |
|
যন্ত্রপাতি |
CNC, EDM, কাটা বন্ধ মেশিন, প্লাস্টিক যন্ত্রপাতি, ইত্যাদি প্লাস্টিক স্যুটকেস ছাঁচ zhe জিয়াং |
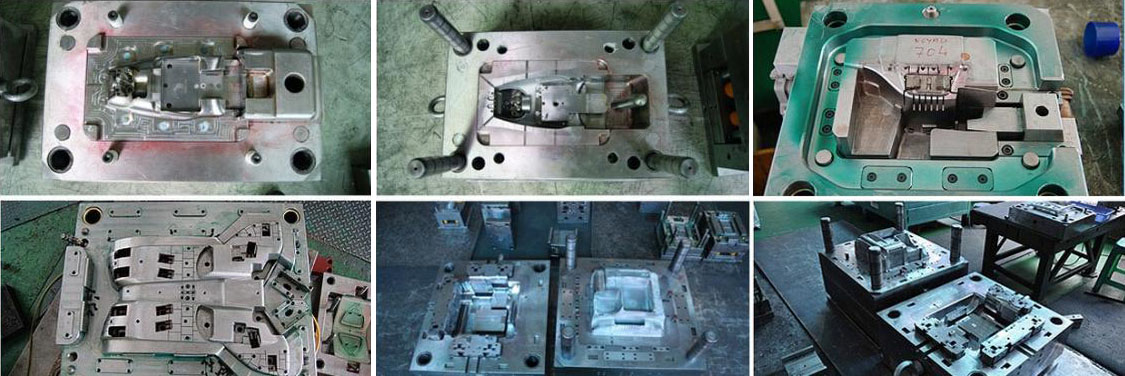
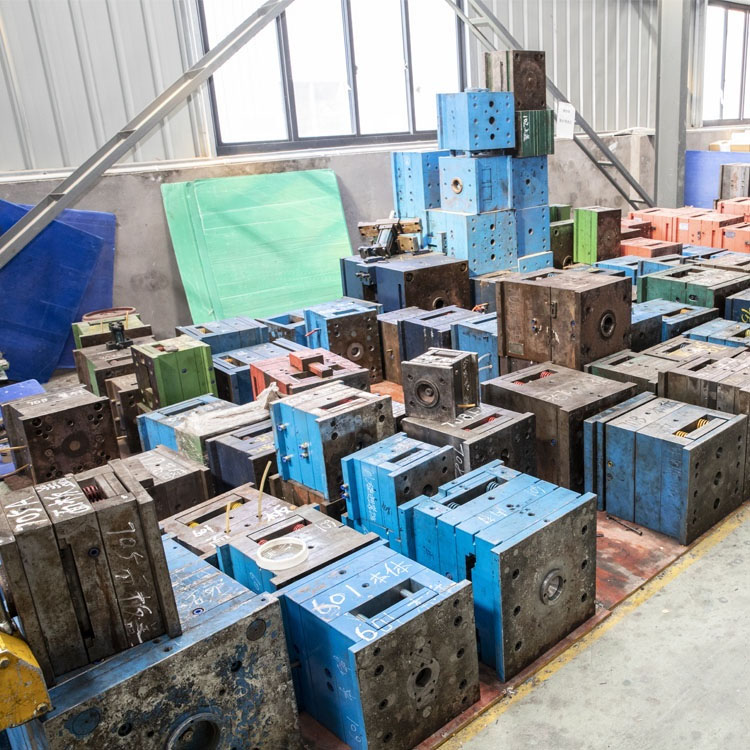
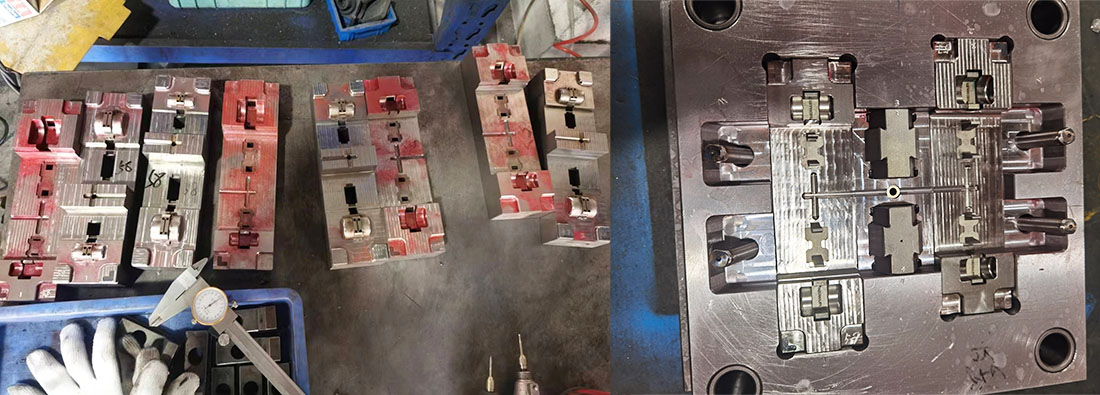
প্লাস্টিক ইনজেকশন ছাঁচ তৈরি
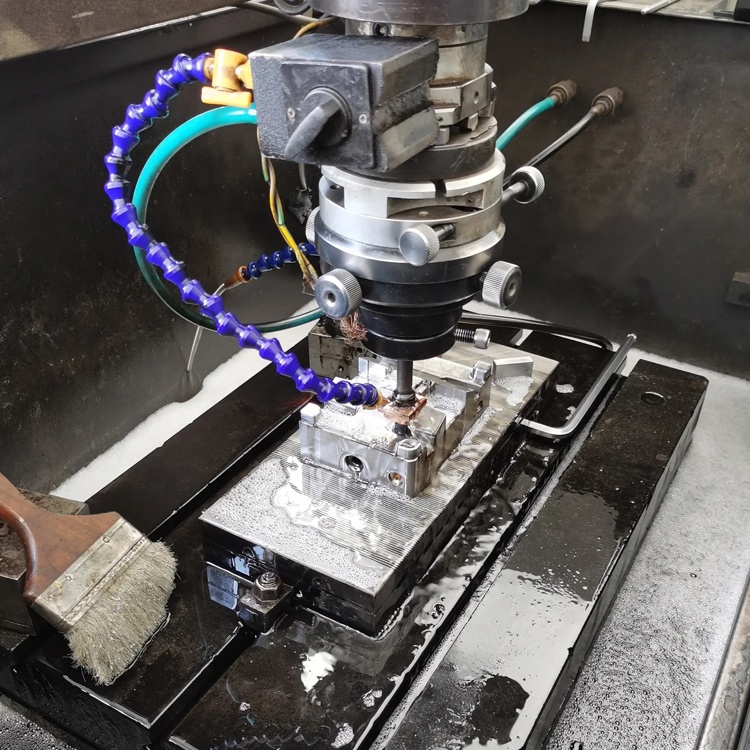
প্লাস্টিক ছাঁচনির্মাণ বৈশিষ্ট্য
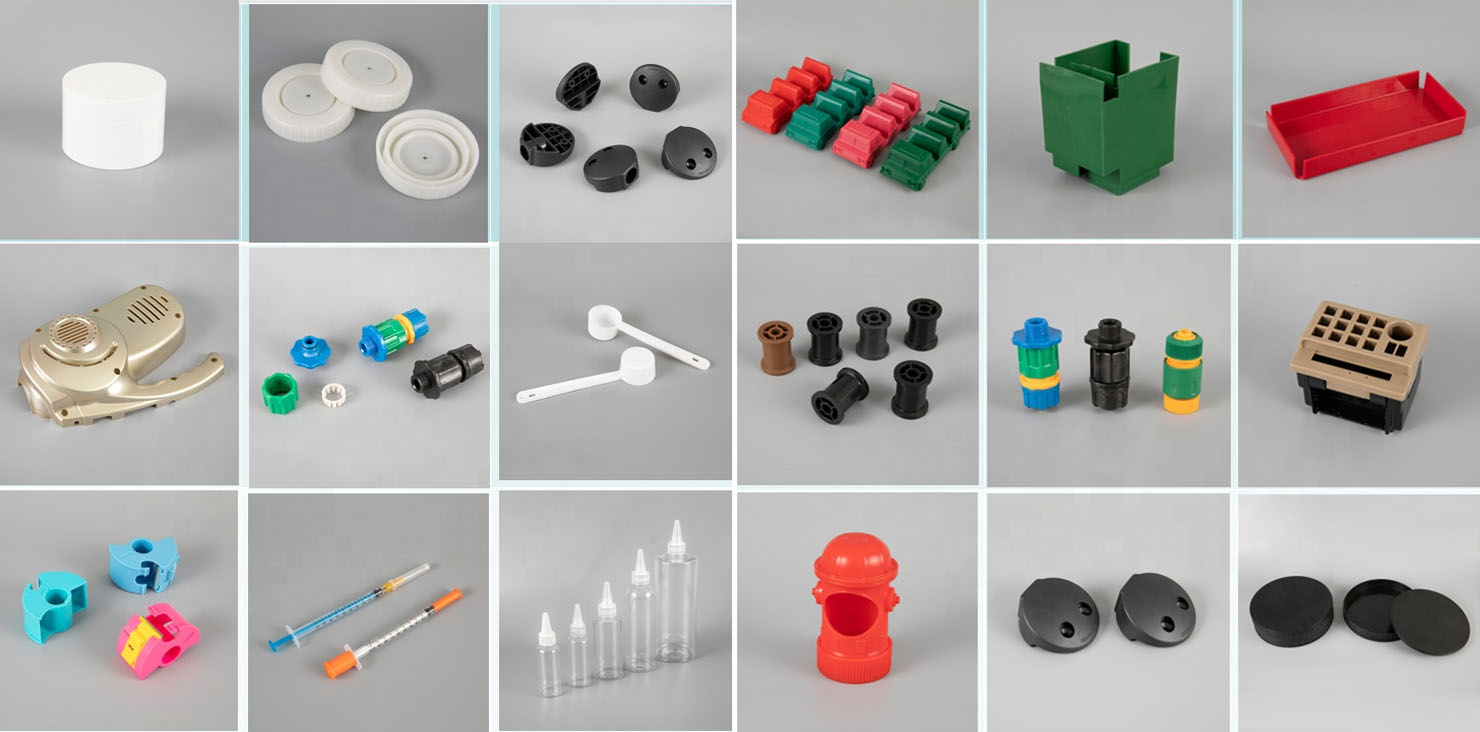
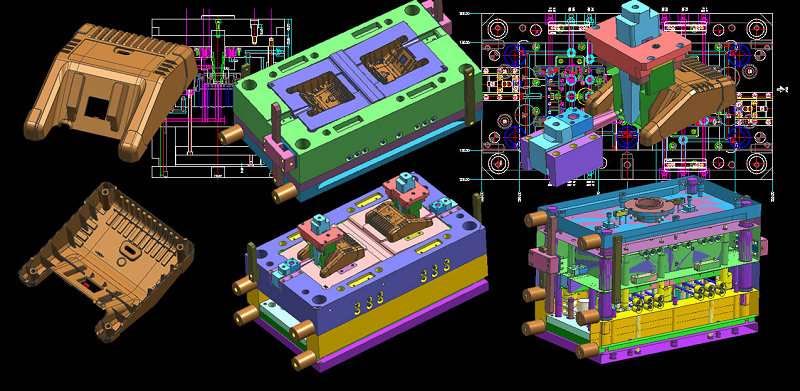
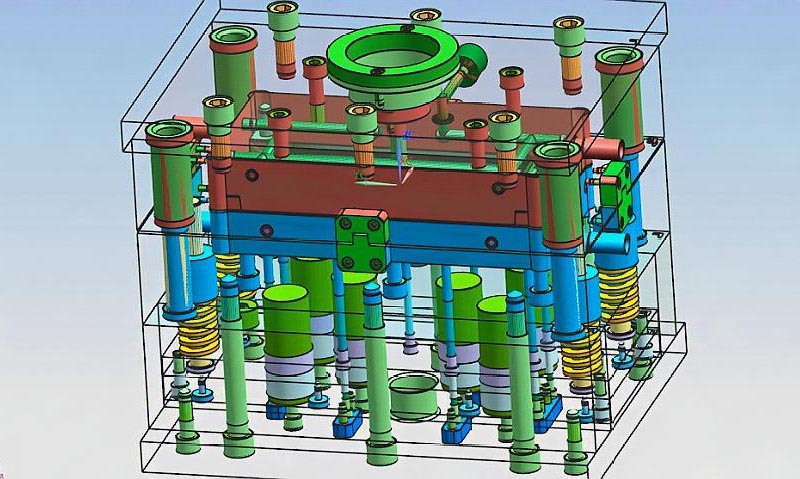
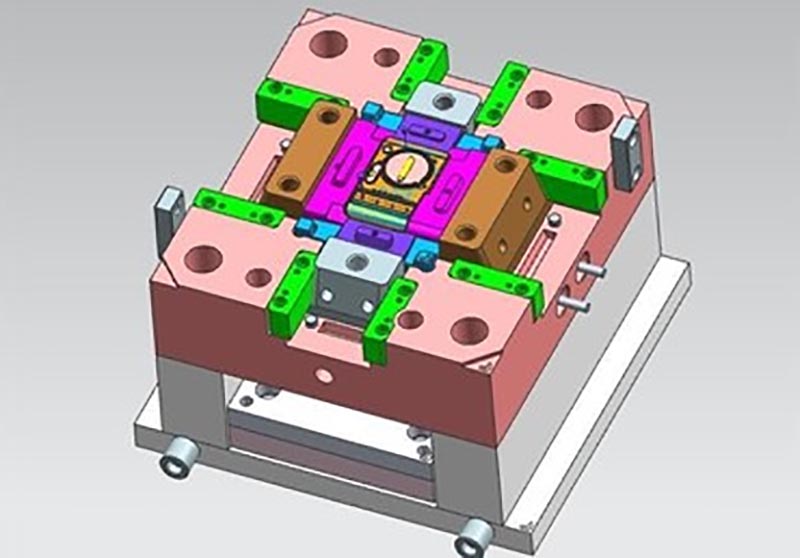
ছাঁচ নকশা:
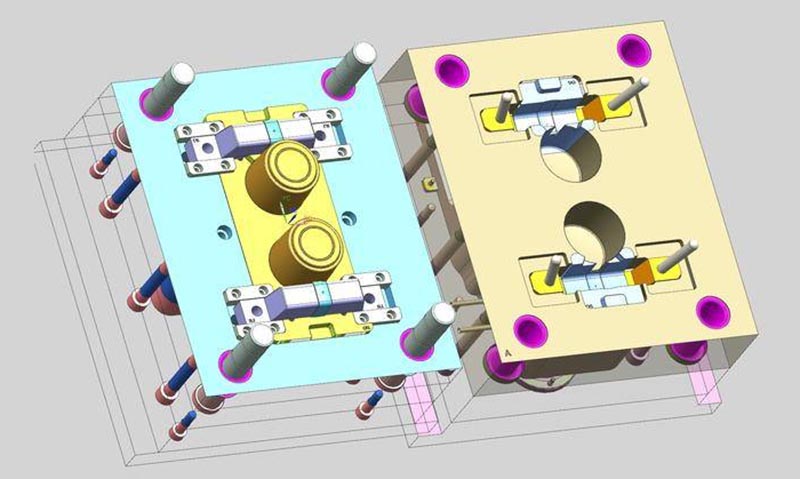
লেনদেন প্রক্রিয়া:
ছাঁচ পরীক্ষা:

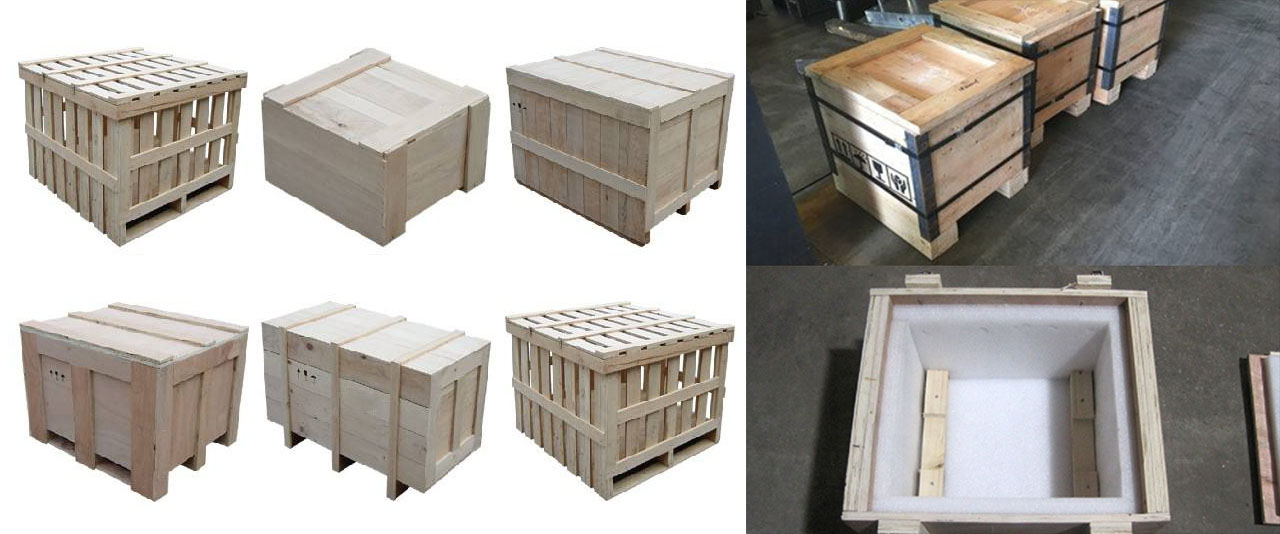
পণ্য প্যাকেজিং
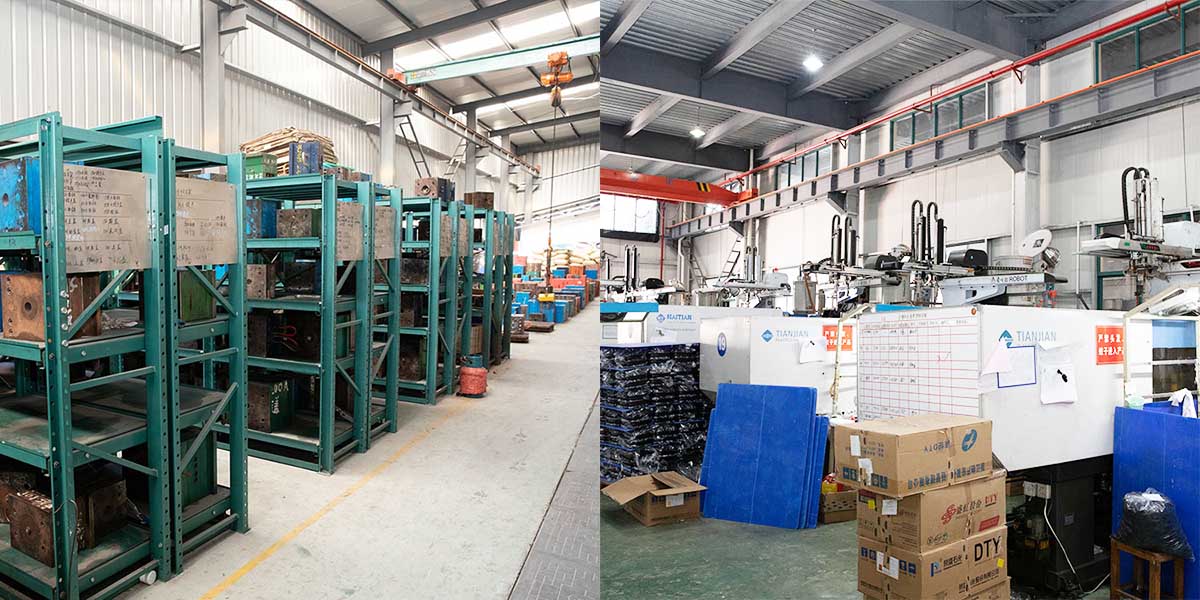
কারখানা
আমরা কাস্টম প্লাস্টিক ছাঁচ কারখানা. আমাদের কারখানা প্লাস্টিক ইনজেকশন ছাঁচ প্রস্তুতকারক. আমাদের পেশাদার কাস্টম প্লাস্টিকের ছাঁচে 17 বছরের অভিজ্ঞতা এবং 10 বছরের বিদেশী বাণিজ্যের অভিজ্ঞতা রয়েছে। আমরা কাস্টম প্লাস্টিক ছাঁচ সরবরাহকারী. আমরা কাস্টম প্লাস্টিক ছাঁচ সেবা প্রদান করতে পারেন. আমাদের কারখানাটি ইনজেকশন ছাঁচযুক্ত প্লাস্টিকের অংশগুলি তৈরি করতে পারে এবং পণ্যগুলির গুণমান আপনাকে সন্তুষ্ট করবে।
আমাদের 50 টিরও বেশি হাই-এন্ড মেশিন এবং শত শত প্রকৌশলী এবং ডিজাইনার রয়েছে। আমরা পণ্য ডিজাইন - ছাঁচ তৈরি - পণ্য উত্পাদন - পণ্য প্যাকেজিং - পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করতে পারি। আমরা একটি সম্পূর্ণ উত্পাদন চেইন আছে. আমরা আপনার সব প্রয়োজনীয়তা পূরণ করতে পারেন.
আমরা যে পরিষেবাগুলি প্রদান করি:
পেশাদার কাস্টম ছাঁচ পরিষেবা, প্লাস্টিক ছাঁচ নকশা এবং উত্পাদন. প্লাস্টিক পণ্য উত্পাদন, পণ্য নকশা, ছাঁচ নকশা, ঘা ছাঁচ কাস্টমাইজেশন, ঘূর্ণন ছাঁচ কাস্টমাইজেশন, ডাই-কাস্টিং ছাঁচ কাস্টমাইজেশন। 3D প্রিন্টিং পরিষেবা, CNC উত্পাদন পরিষেবা, পণ্য প্যাকেজিং, কাস্টমাইজড প্যাকেজিং, শিপিং পরিষেবা।
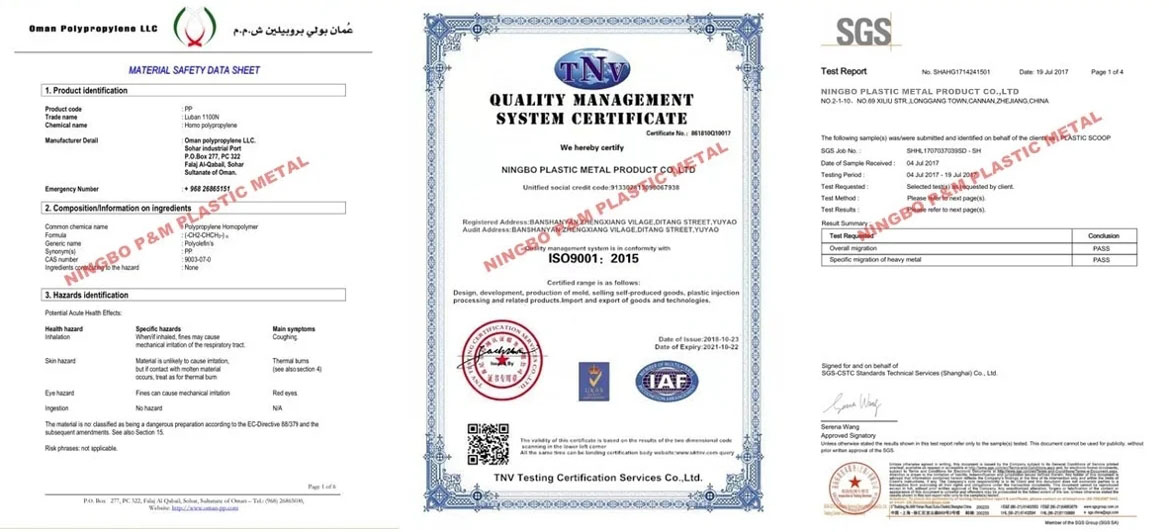

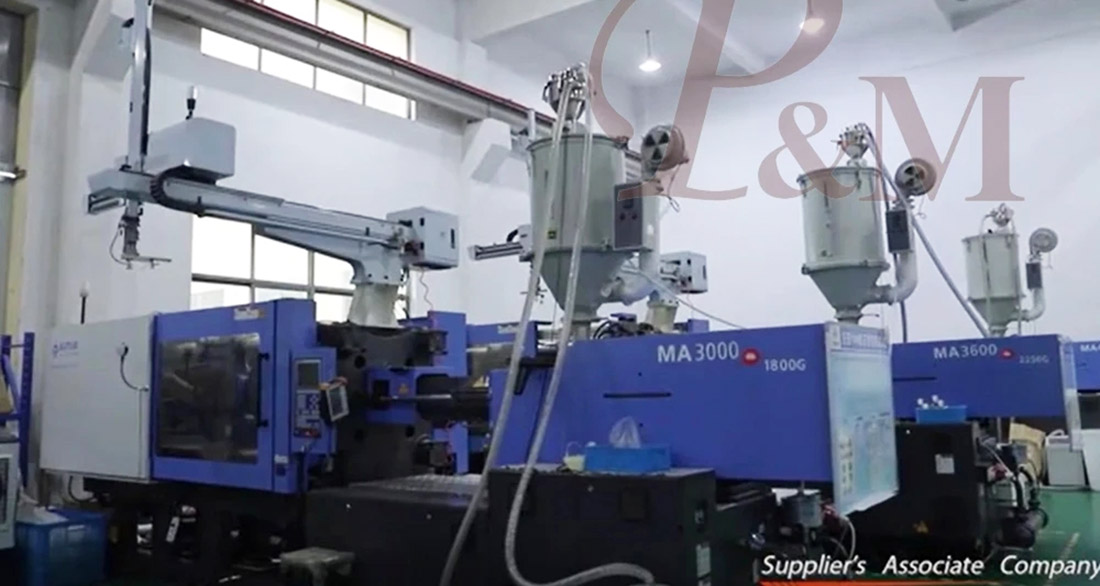
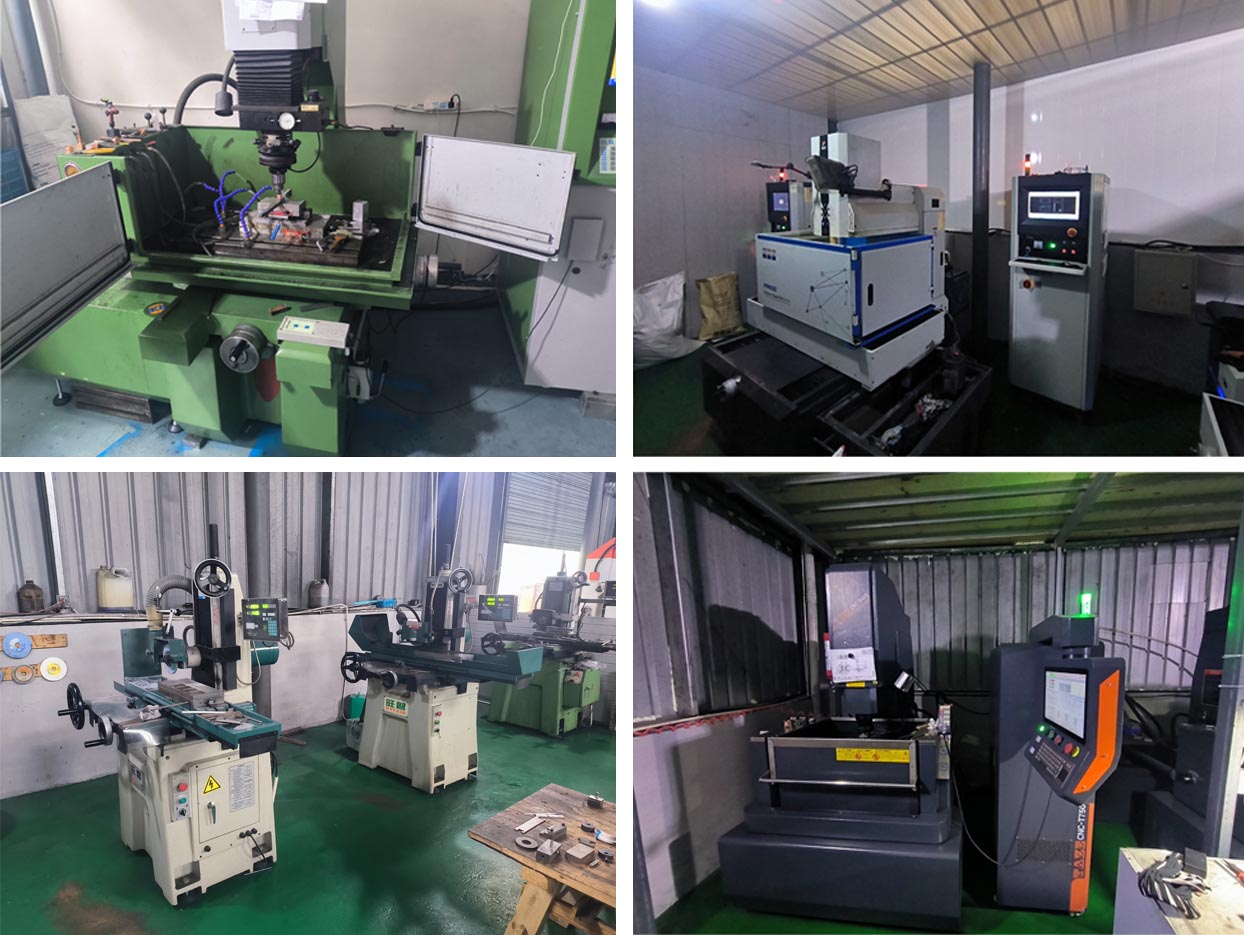
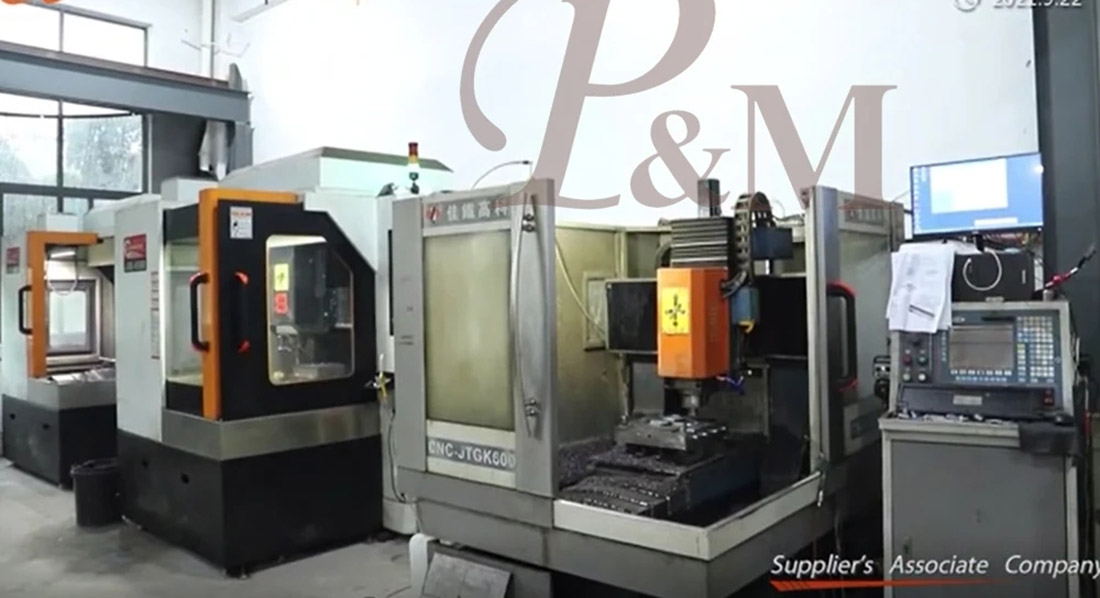
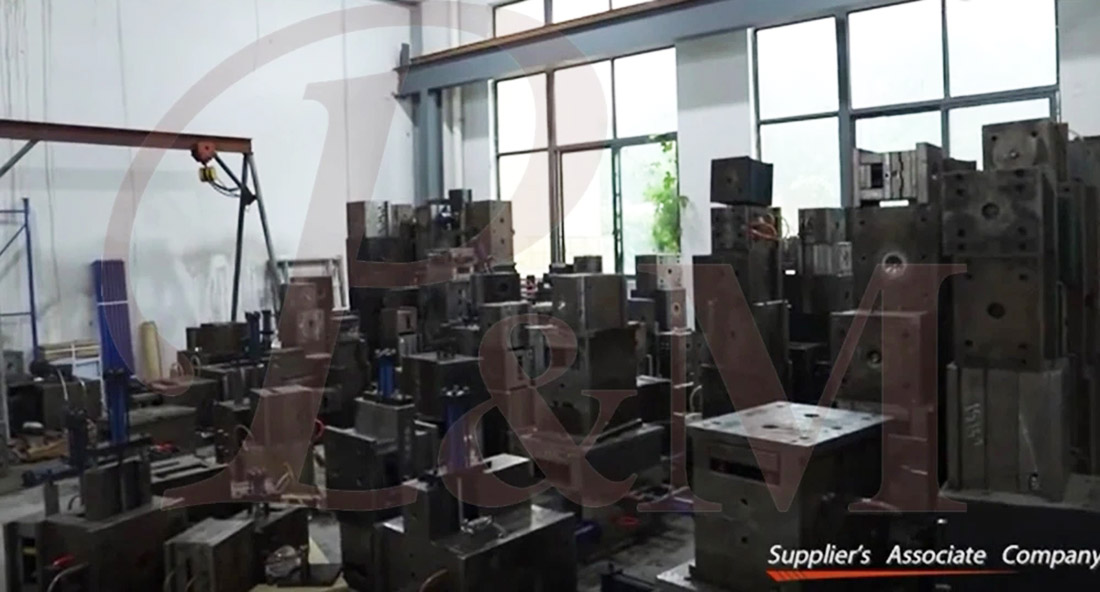
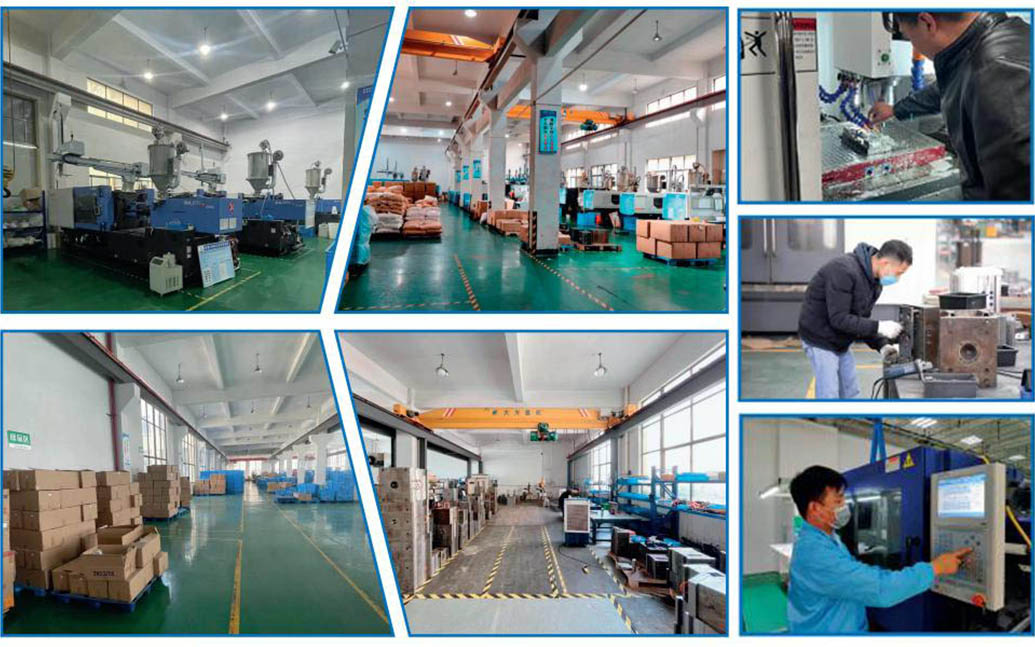
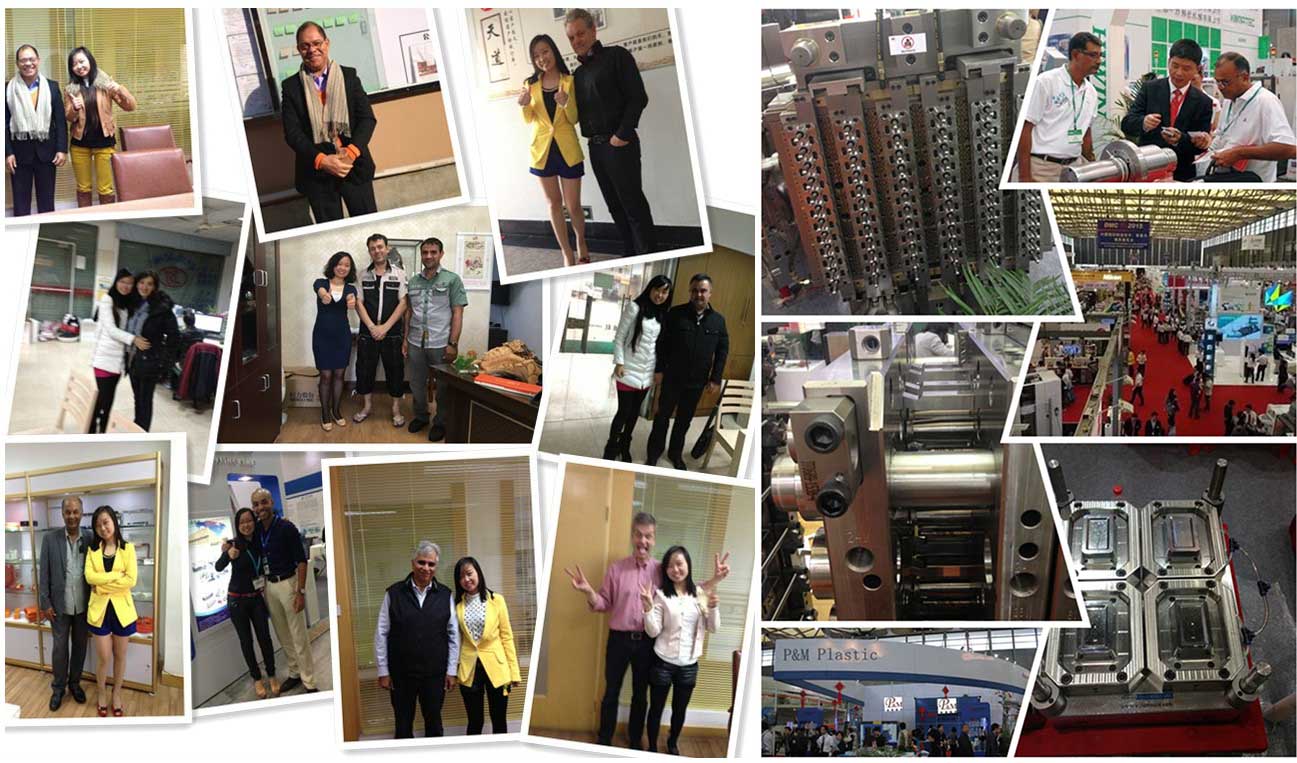
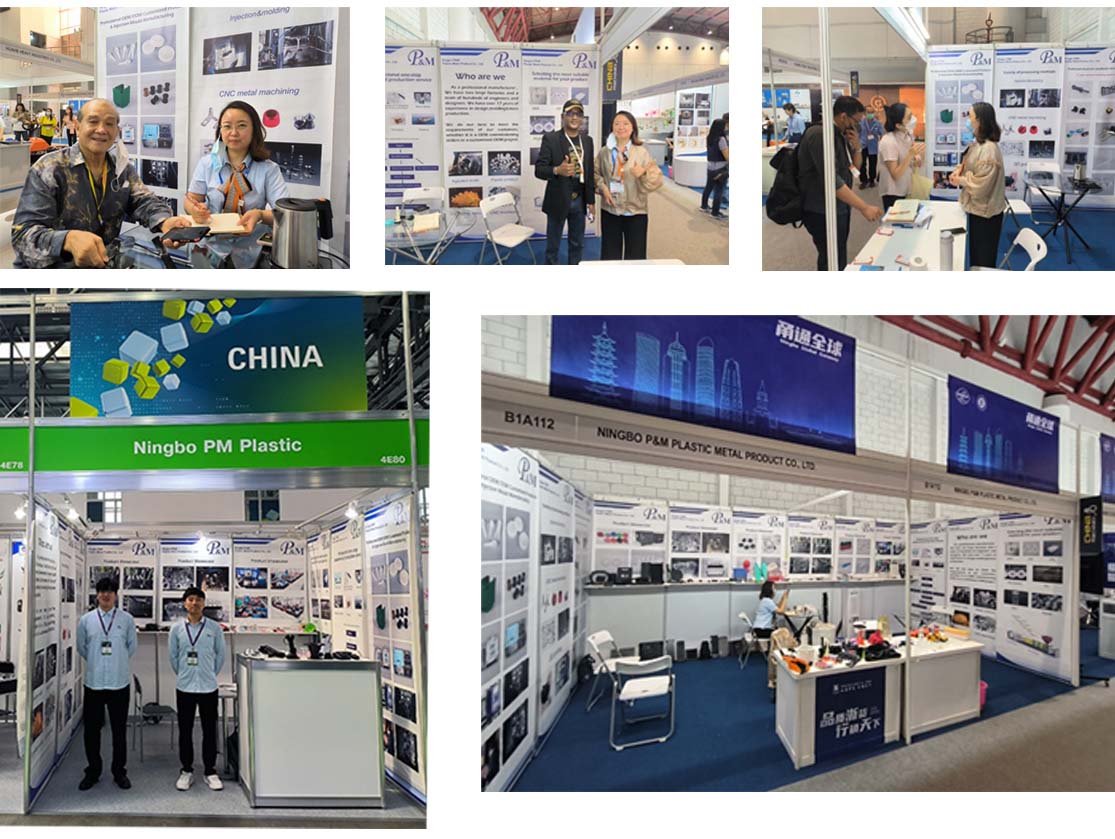
আমরা সর্বদা প্রথম এবং প্রথম গুণমানের নীতিগুলি মেনে চলি। গ্রাহকদের সর্বোচ্চ মানের পণ্য সরবরাহ করার সময়, উত্পাদন দক্ষতা সর্বাধিক করার চেষ্টা করুন এবং উত্পাদন সময় সংক্ষিপ্ত করুন। আমরা প্রত্যেক গ্রাহককে জানাতে গর্বিত যে আমাদের কোম্পানি তার প্রতিষ্ঠার পর থেকে কোনো গ্রাহক হারায়নি। যদি পণ্যের সাথে কোনো সমস্যা থাকে, তাহলে আমরা সক্রিয়ভাবে সমাধান খুঁজব এবং শেষ পর্যন্ত দায়িত্ব নেব।

FAQ
প্রশ্ন 1: আপনি কি ট্রেডিং কোম্পানি বা প্রস্তুতকারক?
উত্তর: আমরা নির্মাতারা।
প্রশ্ন ২. আমি কখন উদ্ধৃতি পেতে পারি?
উত্তর: আমরা সাধারণত আপনার তদন্ত পাওয়ার পর 2 দিনের মধ্যে উদ্ধৃতি করি।
আপনি যদি খুব জরুরী হন, দয়া করে আমাদের কল করুন বা আপনার ইমেলে আমাদের বলুন যাতে আমরা প্রথমে আপনার জন্য উদ্ধৃতি দিতে পারি।
Q3. ছাঁচের জন্য সীসা-সময় কতক্ষণ?
উত্তর: এটি সমস্ত পণ্যের আকার এবং জটিলতার উপর নির্ভর করে। সাধারণত, সীসা সময় 25 দিন।
Q4. আমার কোন 3D অঙ্কন নেই, আমি কিভাবে নতুন প্রকল্প শুরু করব?
উত্তর: আপনি আমাদের একটি ছাঁচনির্মাণ নমুনা সরবরাহ করতে পারেন, আমরা আপনাকে 3D অঙ্কন নকশা শেষ করতে সাহায্য করব।
প্রশ্ন5. চালানের আগে, কীভাবে পণ্যের গুণমান নিশ্চিত করবেন?
উত্তর: আপনি যদি আমাদের কারখানায় না আসেন এবং পরিদর্শনের জন্য তৃতীয় পক্ষও না থাকে তবে আমরা আপনার পরিদর্শন কর্মী হিসাবে থাকব।
আমরা আপনাকে উত্পাদন প্রক্রিয়ার বিশদ বিবরণের জন্য একটি ভিডিও সরবরাহ করব যার মধ্যে রয়েছে প্রক্রিয়া প্রতিবেদন, পণ্যের আকারের কাঠামো এবং পৃষ্ঠের বিশদ, প্যাকিং বিশদ এবং আরও কিছু।
প্রশ্ন ৬. আপনার পেমেন্ট শর্তাবলী কি?
উত্তর: ছাঁচের অর্থপ্রদান: T/T দ্বারা অগ্রিম 40% আমানত, প্রথম ট্রায়াল নমুনাগুলি পাঠানোর আগে 30% দ্বিতীয় ছাঁচের অর্থ প্রদান, আপনি চূড়ান্ত নমুনাগুলিতে সম্মত হওয়ার পরে 30% ছাঁচের ভারসাম্য।
বি: উত্পাদন অর্থপ্রদান: 50% অগ্রিম আমানত, 50% চূড়ান্ত পণ্য পাঠানোর আগে।
প্রশ্ন 7: আপনি কীভাবে আমাদের ব্যবসাকে দীর্ঘমেয়াদী এবং ভাল সম্পর্ক তৈরি করবেন?
A:1। আমরা আমাদের গ্রাহকদের সর্বোত্তম মানের পণ্যের জন্য সুবিধা নিশ্চিত করতে ভাল মানের এবং প্রতিযোগিতামূলক মূল্য রাখি।
2. আমরা প্রত্যেক গ্রাহককে আমাদের বন্ধু হিসাবে সম্মান করি এবং আমরা আন্তরিকভাবে ব্যবসা করি এবং তাদের সাথে বন্ধুত্ব করি, তারা যেখান থেকেই আসুক না কেন।
হট ট্যাগ: প্লাস্টিক ABS PP PC PA6 যন্ত্রাংশ ছাঁচনির্মাণ, চীন, প্রস্তুতকারক, সরবরাহকারী, কারখানা, কাস্টমাইজড, পাইকারি, কিনুন, গুণমান, সর্বশেষ বিক্রি, চীনে তৈরি
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।