পণ্য
- কোর কাস্টমাইজেশন পরিষেবা
- স্বাস্থ্য পরিচর্যা
- ইলেকট্রনিক যন্ত্রপাতি এবং যন্ত্র
- মা ও শিশু সরবরাহ ছাঁচ
- বিনোদনমূলক খেলাধুলা
- হোম ফার্নিশিং আর্ট
- অটো আনুষাঙ্গিক
- পরিবহন এবং গুদামজাতকরণ
- লাইটিং ফিক্সচার
- নির্মাণ সরঞ্জাম
- প্যাকেজিং পণ্য
- শিক্ষাগত ও পরীক্ষাগার
- পোশাক লাগেজ আনুষাঙ্গিক
- যত্ন এবং পরিষ্কারের পণ্য
- কৃষি ও বনায়ন
- যান্ত্রিক সরঞ্জাম
- পোষা প্রাণী সরবরাহ
- রান্নাঘরের জিনিসপত্র
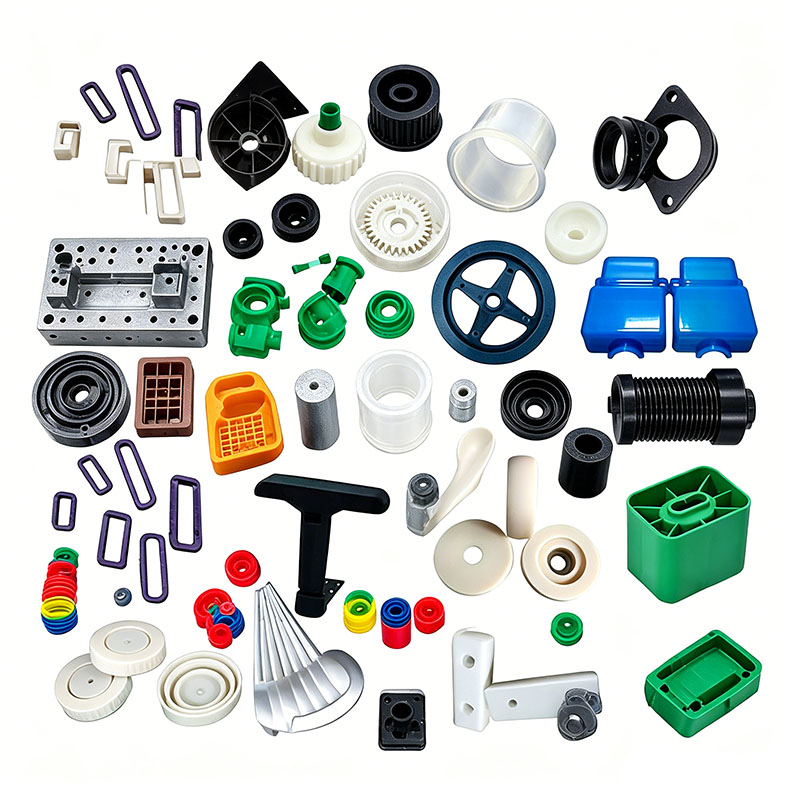
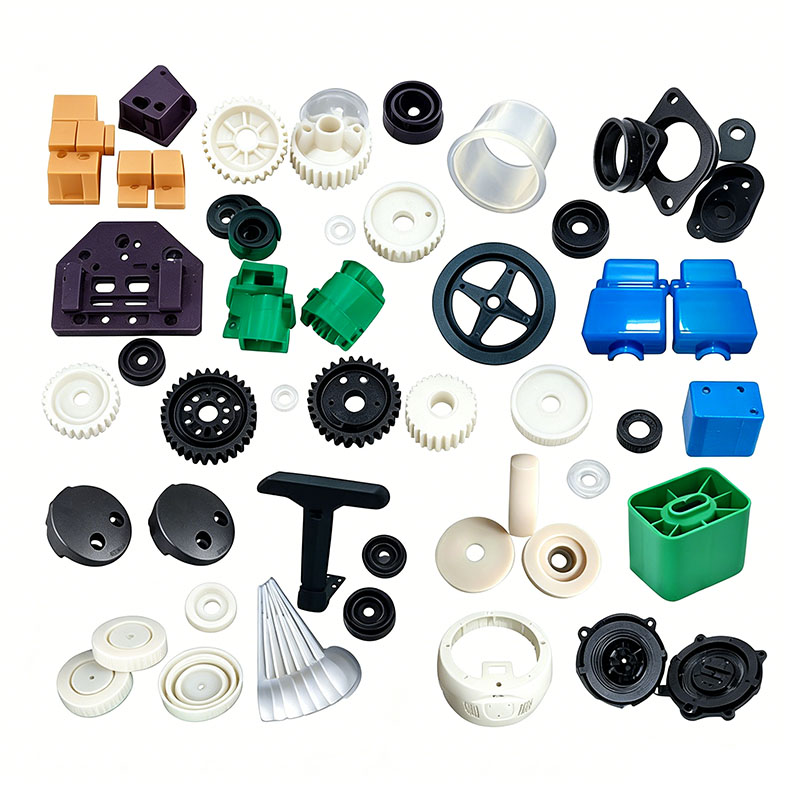
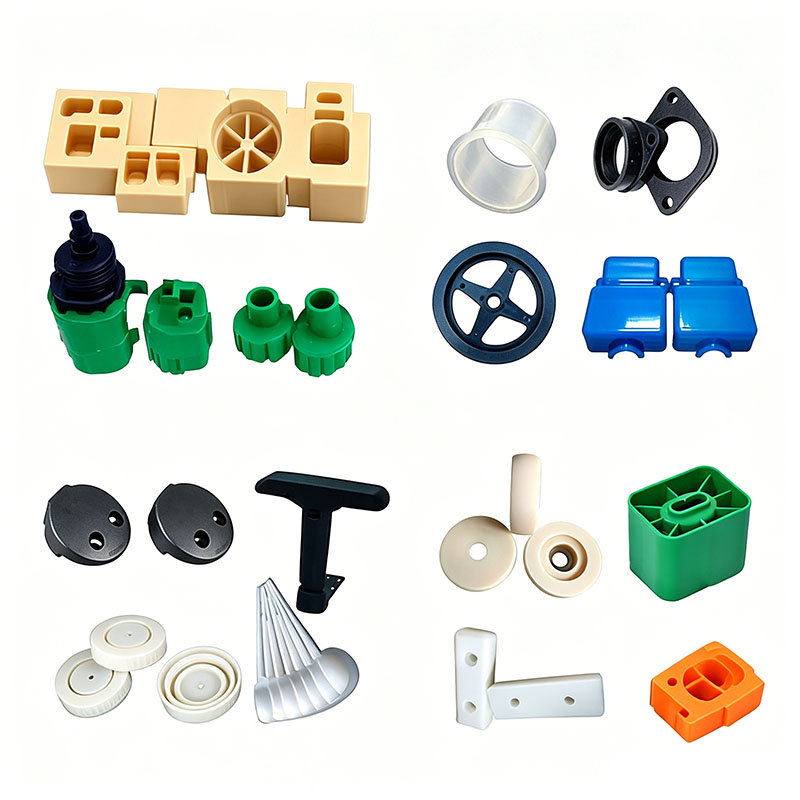
প্লাস্টিকের পাখা অংশ ছাঁচনির্মাণ
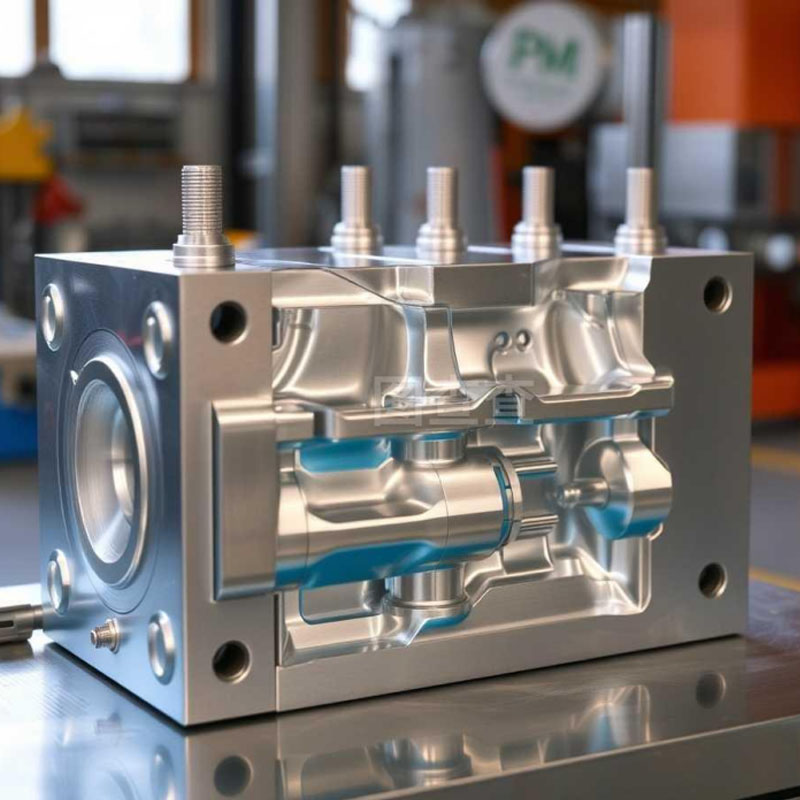
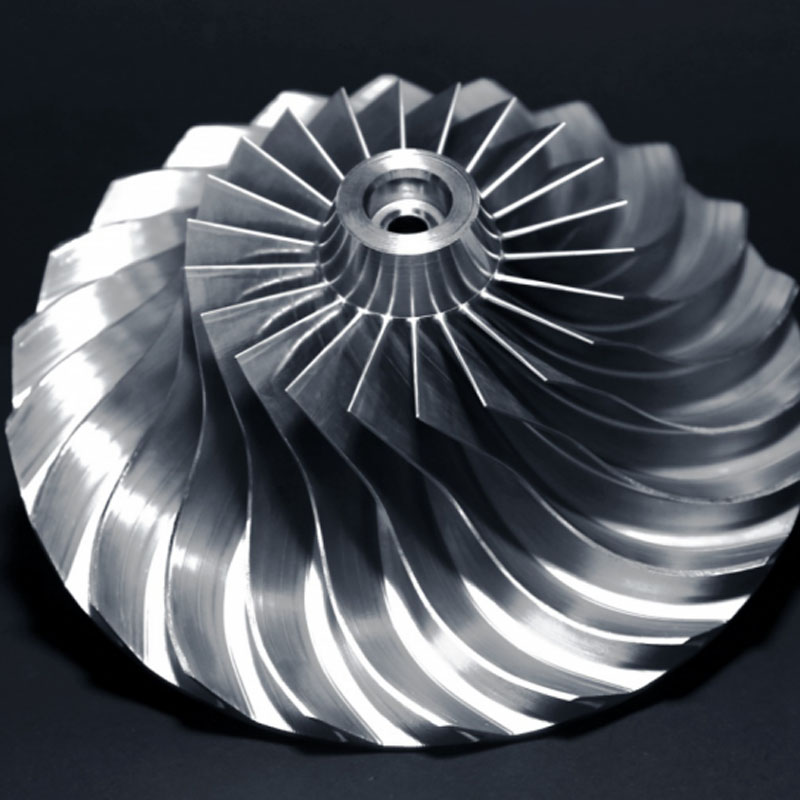
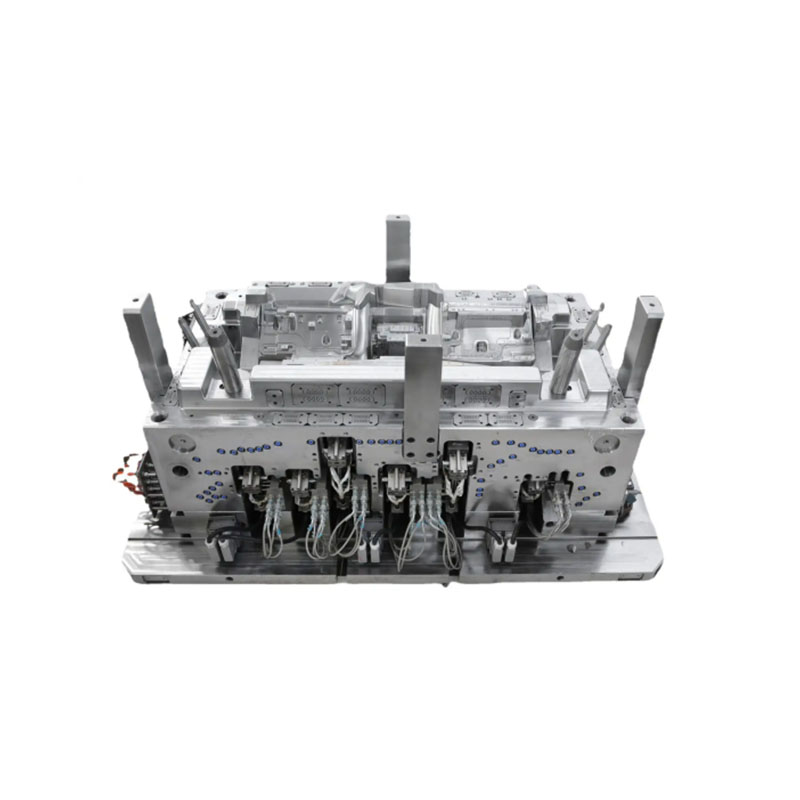
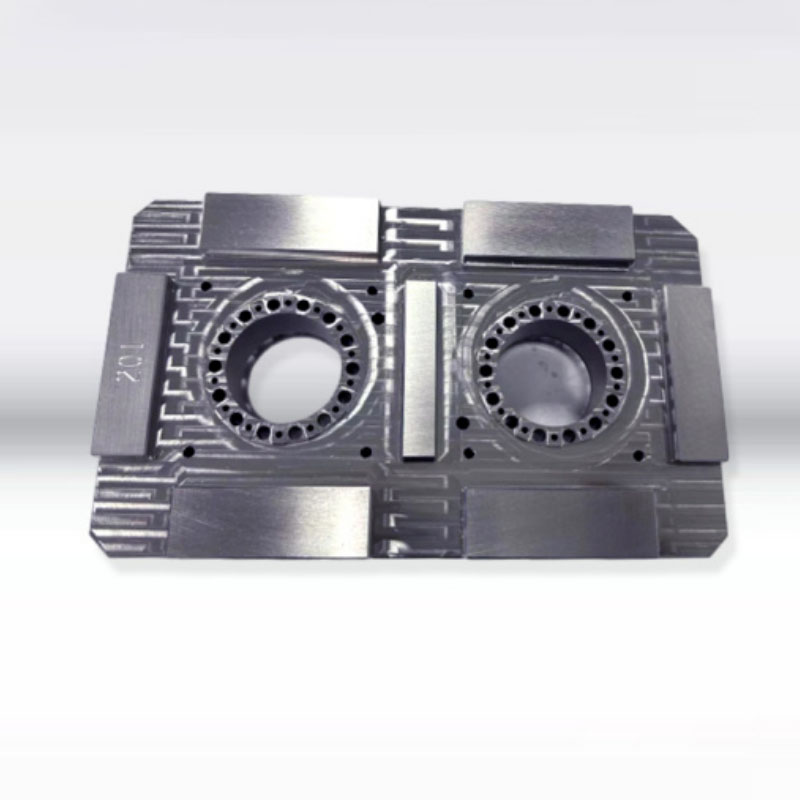
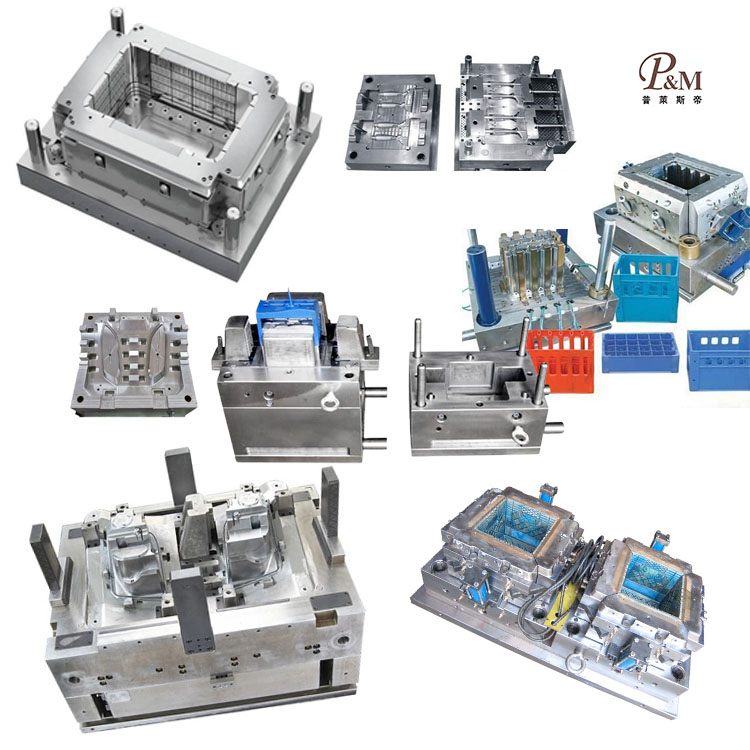
নিংবো (পিএন্ডএম) প্লাস্টিক মেটাল প্রোডাক্টস কোং, লিমিটেডের 17 বছরের ছাঁচ উত্পাদন প্রযুক্তি রয়েছে এবং প্লাস্টিকের ফ্যানের অংশগুলি কাস্টমাইজ করতে পারে। আমরা পেশাদার কাস্টমাইজড প্লাস্টিকের ফ্যান যন্ত্রাংশ ছাঁচনির্মাণ পরিষেবা প্রদান করি এবং আমরা একটি পেশাদার প্লাস্টিকের পাখা যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারক। পণ্যের কাঁচামাল এবং ছাঁচের উপকরণ নির্বাচন করার ক্ষেত্রে আমাদের যথেষ্ট অভিজ্ঞতা রয়েছে। প্লাস্টিকের ফ্যান অংশ ছাঁচ কাস্টমাইজ করার প্রক্রিয়ার মধ্যে, আমাদের কারখানা এক-স্টপ পরিষেবা প্রদান করতে পারে। আমাদের প্লাস্টিকের ফ্যান যন্ত্রাংশ ছাঁচনির্মাণের সাথে সম্পর্কিত নকশা এবং উত্পাদন ক্ষমতা রয়েছে, যেমন: CAD ডিজাইন, ছাঁচ উত্পাদন, ইনজেকশন ছাঁচনির্মাণ, প্লাস্টিক পণ্য উত্পাদন, সমাবেশ এবং অন্যান্য প্রযুক্তি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
উপরন্তু, আমাদের কোম্পানি প্লাস্টিকের কাঁচামাল সরবরাহকারী, মুদ্রণ প্রস্তুতকারক, ইত্যাদির সাথে কাঁচামাল সরবরাহ এবং মুদ্রণের গুণমান নিশ্চিত করতে সমবায় সম্পর্ক স্থাপন করেছে। আমাদের সমৃদ্ধ অভিজ্ঞতা এবং নিখুঁত সরবরাহ শৃঙ্খলের মাধ্যমে, আমাদের কোম্পানি গ্রাহকদের তাদের নির্দিষ্ট চাহিদা মেটাতে উচ্চ-মানের কাস্টমাইজড প্লাস্টিক ফ্যান যন্ত্রাংশ ছাঁচনির্মাণ পণ্য সরবরাহ করতে পারে। একই সময়ে, আমাদের কাছে 10 বছরের পেশাদার বিদেশী বাণিজ্য পরিষেবার অভিজ্ঞতা রয়েছে, বিদেশী বাণিজ্য প্রক্রিয়া বুঝতে এবং আমাদের গ্রাহকদের আরও ভালভাবে পরিবেশন করতে পারি। প্লাস্টিকের ফ্যান পার্টস ছাঁচনির্মাণ পণ্যগুলির জন্য, আমরা সংশ্লিষ্ট প্লাস্টিকের অংশগুলি তৈরি করতে পারি, যা প্রধানত ইনজেকশন ছাঁচের মাধ্যমে করা হয়।
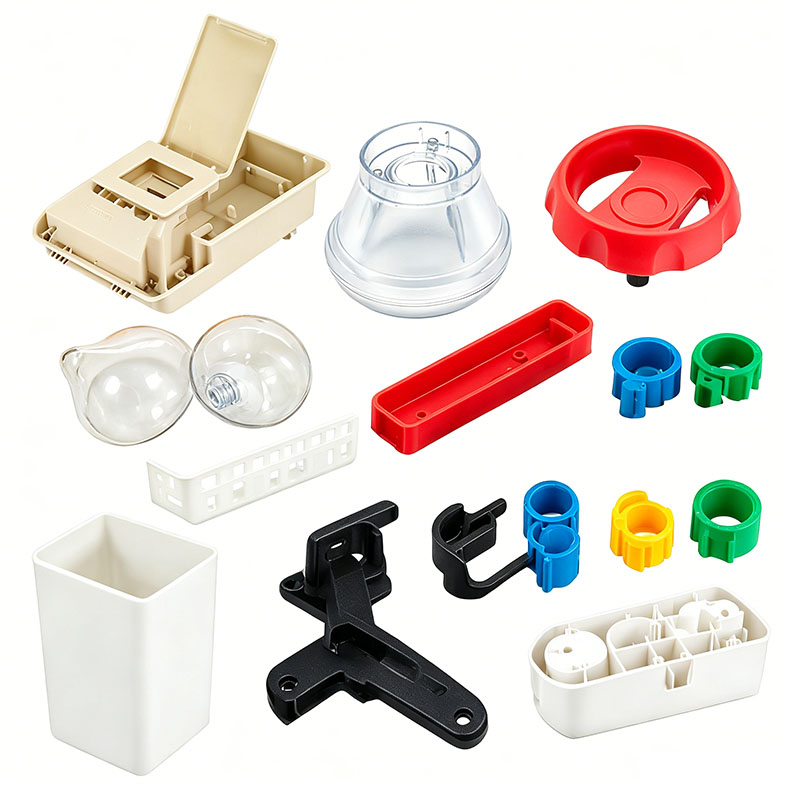
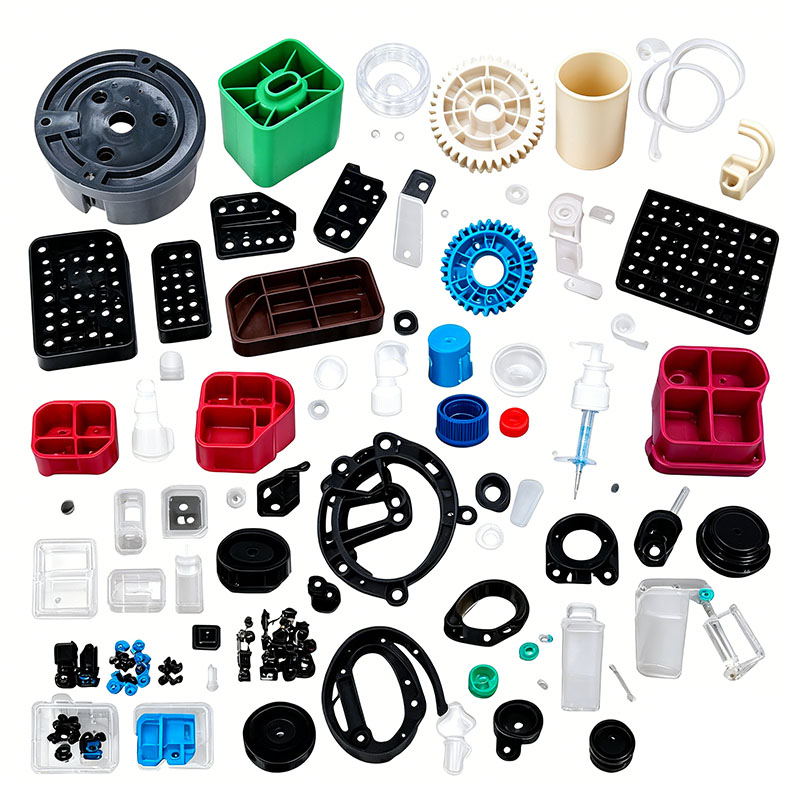
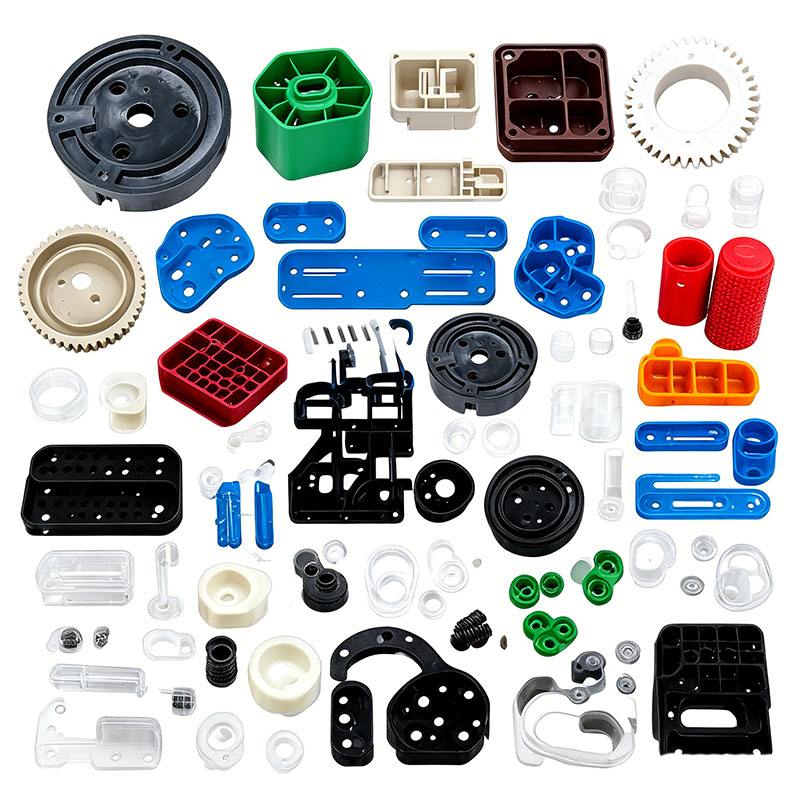
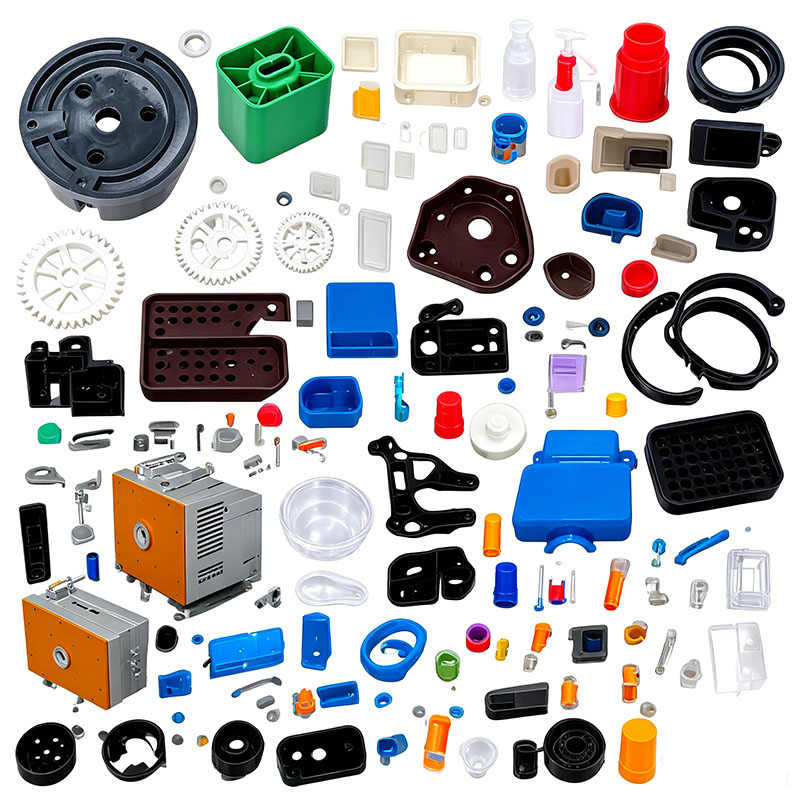
স্বয়ংচালিত প্লাস্টিকের অংশগুলি পাঁচটি প্রধান বিভাগে পড়ে: বাহ্যিক বডি প্যানেল, অভ্যন্তরীণ উপাদান, চ্যাসিস কাঠামোগত অংশ, তাপ-প্রতিরোধী ইঞ্জিন-এরিয়া উপাদান এবং শিখা-প্রতিরোধী ইলেকট্রনিক উপাদান। উদাহরণগুলির মধ্যে রয়েছে বাম্পার, ফেন্ডার, ড্যাশবোর্ড, ডোর প্যানেল, প্যাসেঞ্জার-সাইড স্টোরেজ কম্পার্টমেন্ট, গ্রিলস, মাডগার্ড, রেডিয়েটর সাপোর্ট, ইঞ্জিন আন্ডার-শিল্ড, তারের জোতা সংযোগকারী এবং ল্যাম্প হাউজিং। তাদের পরিষেবা জীবন জুড়ে, এই অংশগুলি আউটডোর ইউভি এক্সপোজার, তাপমাত্রা সাইক্লিং, পাথরের চিপের প্রভাব, ইঞ্জিন তেল এবং অ্যান্টিফ্রিজ থেকে ক্ষয় এবং ক্রমাগত ড্রাইভিং কম্পনের শিকার হয়। কাঠামোগত উপাদানগুলি অবশ্যই ক্র্যাশ নিরাপত্তা মান পূরণ করতে হবে। বাধ্যতামূলক জাতীয় মানগুলি নিম্ন-তাপমাত্রার দৃঢ়তা, মাত্রিক স্থিতিশীলতা, আবহাওয়া প্রতিরোধ, শিখা প্রতিবন্ধকতা, কম গন্ধ এবং কম VOC নির্গমনের প্রয়োজনীয়তা নির্দেশ করে৷ মূলধারার কাঁচামালের মধ্যে রয়েছে পরিবর্তিত PP, TPO, ABS/PC, ASA, PA6+30GF, POM, এবং শিখা-প্রতিরোধী PC। ছাঁচনির্মাণ প্রক্রিয়াগুলি পাঁচটি মূল কর্মক্ষমতা সূচকের উপর ফোকাস করে: আবহাওয়া/ফাটল প্রতিরোধ, কম অভ্যন্তরীণ চাপ, কম গন্ধ/VOC স্তর, অভিন্ন গ্লাস ফাইবার বিচ্ছুরণ এবং দীর্ঘমেয়াদী মাত্রিক স্থিতিশীলতা। মূল ছাঁচনির্মাণ বিবেচনাগুলি কাঁচামাল নির্বাচন, ছাঁচ নকশা, ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া, পোস্ট-প্রসেসিং এবং ত্রুটি নিয়ন্ত্রণ ব্যবস্থা জুড়ে পদ্ধতিগতভাবে সমাধান করা হয়।
I. ছাঁচনির্মাণের জন্য কাঁচামাল নির্বাচন এবং প্রাক-চিকিত্সা
কাঁচামালের জোনাল ম্যাচিং
বাহ্যিক বাম্পার, গ্রিলস এবং মাডগার্ড: আবহাওয়া-প্রতিরোধী পরিবর্তিত TPO এবং ASA; UV-প্রতিরোধী (অ-হলুদ) এবং ফাটল-প্রতিরোধী -40°C প্রভাবের নিচে।
ড্যাশবোর্ড এবং দরজা প্যানেল (অভ্যন্তরীণ): পরিবর্তিত PP এবং ABS/PC অ্যালয়; কম গন্ধ এবং কম VOC নির্গমন; নরম স্পর্শ মোড়ানো এবং পেইন্টিং জন্য উপযুক্ত.
ইঞ্জিনের আন্ডার-শিল্ড, রেডিয়েটর সাপোর্ট এবং চেসিস ক্লিপ: PA6 + 30% গ্লাস ফাইবার; উচ্চ শক্তি, তেল প্রতিরোধের, এবং উচ্চ-তাপমাত্রা প্রতিরোধের।
স্বচ্ছ ল্যাম্প কভার এবং ইনস্ট্রুমেন্ট ক্লাস্টার কভার: হাই-সান্দ্রতা পিসি; উচ্চ আলো সংক্রমণ এবং তাপ শক প্রতিরোধের.
স্বয়ংচালিত সংযোগকারী এবং ইলেকট্রনিক কন্ট্রোল ইউনিট (ECU) হাউজিং: শিখা-প্রতিরোধী PA এবং PC; V-0 অগ্নি নিরাপত্তা রেটিং পূরণ. কাঁচামাল পুনঃব্যবহারের ক্ষেত্রে কঠোর মান প্রযোজ্য: বাহ্যিক প্রসাধনী অংশে রিগ্রিন্ড কন্টেন্ট ≤8% পর্যন্ত সীমাবদ্ধ; চেসিস উপাদান, লোড-ভারিং ইঞ্জিনের অংশ এবং শিখা-প্রতিরোধী ইলেকট্রনিক উপাদানগুলির জন্য পুনর্ব্যবহৃত উপাদানের ব্যবহার নিষিদ্ধ, কারণ এটি উল্লেখযোগ্যভাবে প্রভাব শক্তি হ্রাস করে এবং শিখা-প্রতিরোধী বৈশিষ্ট্যগুলিকে আপস করে; অভ্যন্তরীণ অংশগুলি অবশ্যই কম গন্ধযুক্ত মাস্টারব্যাচ এবং নন-মাইগ্রেটিং, ইকো-ফ্রেন্ডলি অ্যাডিটিভগুলিকে কঠোরভাবে উদ্বায়ী জৈব যৌগ (VOCs) নিয়ন্ত্রণ করতে ব্যবহার করতে হবে। ফাইবার ভাঙ্গন রোধ করতে গ্লাস ফাইবার কাঁচামাল আলাদাভাবে মিশ্রিত করা হয়, যা অন্যথায় পণ্যের অনমনীয়তা হ্রাস করবে।
মিক্সিং কন্ট্রোল স্পেসিফিকেশন
একটি সিল করা, কম-গতির মিক্সার ব্যবহার করা হয়, 260-300 rpm-এ 8-12 মিনিটের জন্য কাজ করে। পাউডার জমাট বাঁধা এবং ফাইবার ভাঙ্গন রোধ করতে বর্ধিত সময়ের জন্য উচ্চ-গতির মিশ্রণ ভরা এবং গ্লাস-ফাইবার-পরিবর্তিত উপকরণগুলির জন্য নিষিদ্ধ; ধুলো শোষণ কমাতে এবং পণ্যের গন্ধ কমাতে অভ্যন্তরীণ অংশগুলির মিশ্রণ প্রক্রিয়াটি সম্পূর্ণরূপে আবদ্ধ। বিভিন্ন ধরনের এবং শিখা-প্রতিরোধী/নন-ফ্লেম-রিটার্ড্যান্ট গ্রেডের উপকরণ আলাদা জোনে সংরক্ষণ করা হয়; মিশ্রণের সময় ক্রস-দূষণ কঠোরভাবে নিষিদ্ধ।
কঠোর শুকানোর এবং dehumidification মান
PC, PA6, এবং ABS/PC অত্যন্ত হাইগ্রোস্কোপিক; এমনকি আর্দ্রতার পরিমাণও ট্রেস করার ফলে রূপালী রেখা এবং অভ্যন্তরীণ শূন্যতা সৃষ্টি হতে পারে, যা নিম্ন-তাপমাত্রার প্রভাবে ফাটল ধরে।
ASA এবং ABS/PC: 4-6 ঘন্টার জন্য 85°C তাপমাত্রায় গরম বাতাসে শুকানো; আর্দ্রতা কন্টেন্ট ≤0.04%;
PA6+30GF: ডিহিউমিডিফাইং ড্রায়ার 4 ঘন্টারও বেশি সময় ধরে অবিরাম 110°C তাপমাত্রায়; যদি মেশিনটি 30 মিনিটের বেশি সময় ধরে নিষ্ক্রিয় থাকে তবে উপকরণগুলি পুনরায় শুকানো উচিত;
পিসি ল্যাম্প কভার: 6 ঘন্টার জন্য 120 ডিগ্রি সেলসিয়াসে ডিহিউমিডিফাইং শুকানো;
পরিবর্তিত TPO এবং PP অত্যন্ত কম জল শোষণ আছে; পৃষ্ঠের আর্দ্রতা অপসারণের জন্য শুধুমাত্র বর্ষাকালে 1 ঘন্টার জন্য 60 ডিগ্রি সেলসিয়াসে শুকানো প্রয়োজন। শুকানোর পরে, ওয়ার্কশপের আর্দ্রতা বা তেল থেকে গৌণ দূষণ প্রতিরোধ করার জন্য কাঁচামালগুলিকে কেন্দ্রীভূত, সিল করা খাওয়ানোর ব্যবস্থার মাধ্যমে পৌঁছে দেওয়া হয়।
২. মোটরগাড়ি-নির্দিষ্ট ছাঁচ ডিজাইন এবং মেশিন সেটআপের জন্য মূল পয়েন্ট
স্বয়ংচালিত প্লাস্টিকের অংশগুলি বড়-ক্ষেত্র, পাতলা-প্রাচীরযুক্ত বাহ্যিক বডি প্যানেল এবং উচ্চ-শক্তির গ্লাস-ফাইবার স্ট্রাকচারাল উপাদান থেকে শুরু করে নির্ভুল অভ্যন্তরীণ অংশ পর্যন্ত; ছাঁচ নকশা সুষম শীতল, পর্যাপ্ত বায়ুচলাচল, পরিধান এবং জারা প্রতিরোধের, এবং কম চাপ রানার সিস্টেমের উপর দৃষ্টি নিবদ্ধ করে। **ছাঁচ ইস্পাত নির্বাচন**
বহিরাগত ASA এবং ABS/PC উপাদানগুলির জন্য, গহ্বরের জন্য S136 মিরর-ফিনিশ, জারা-প্রতিরোধী ইস্পাত নির্বাচন করা হয়; এটি মসৃণকরণের পরে একটি পিট-মুক্ত পৃষ্ঠ নিশ্চিত করে এবং আবহাওয়া এবং ক্ষয় থেকে দীর্ঘমেয়াদী প্রতিরোধের ব্যবস্থা করে। গ্লাস-ফাইবার চ্যাসিস উপাদানগুলির জন্য ছাঁচগুলি শক্ত কাচের তন্তুগুলির ক্রমাগত ক্ষয়কারী ক্রিয়াকে প্রতিরোধ করার জন্য সামগ্রিক নাইট্রাইডিং দিয়ে চিকিত্সা করা গহ্বরগুলিকে বৈশিষ্ট্যযুক্ত করে, যার ফলে ছাঁচের আয়ু বৃদ্ধি পায়। 718H প্রাক-কঠিন ইস্পাত অভ্যন্তরীণ উপাদানগুলির জন্য ব্যবহৃত হয়, যখন STAVAX জারা-প্রতিরোধী আয়না ইস্পাত ছোট, নির্ভুল সংযোগকারী অংশগুলির জন্য নিযুক্ত করা হয়। সমস্ত পণ্যের কোণে চাপের ঘনত্ব দূর করার জন্য অভিন্ন ব্যাসার্ধের বৈশিষ্ট্য রয়েছে, তাপীয় সাইক্লিং বা প্রভাবগুলির সময় ক্র্যাকিং প্রতিরোধ করে।
**ব্যালেন্সড কুলিং সিস্টেম (ওয়ারপেজ এবং ডাইমেনশনাল ড্রিফ্ট নিয়ন্ত্রণের চাবিকাঠি)**
বাম্পার এবং ড্যাশবোর্ডগুলি বড়-ক্ষেত্রের, পাতলা-প্রাচীরযুক্ত অংশ (1.8-2.5 মিমি পুরু), তবুও অভ্যন্তরীণ পাঁজর এবং মাউন্টিং বসগুলি 4-6 মিমি পুরুত্বে পৌঁছাতে পারে; এই বৈষম্য সহজেই অসম সংকোচন এবং সমাবেশ ফাঁক বিচ্যুতির দিকে পরিচালিত করে। মোল্ডগুলি মোটা-প্রাচীরের কর্তাদের মধ্যে এমবেড করা সর্পিল কুলিং কোর সহ, মোড়ানো কনফর্মাল কুলিং চ্যানেলগুলি ব্যবহার করে; বাম এবং ডানে প্রতিসম চ্যানেল লেআউট তাপমাত্রার পার্থক্যকে কমিয়ে দেয়। ছাঁচের তাপমাত্রা সুনির্দিষ্টভাবে জোন দ্বারা নিয়ন্ত্রিত হয়: ASA বাহ্যিক অংশগুলির জন্য 55-65°C; ABS/PC অভ্যন্তরীণ অংশগুলির জন্য 70-80°C; গ্লাস-ফাইবার/নাইলন চ্যাসিস অংশের জন্য 80-90°C; এবং পরিবর্তিত পিপি অভ্যন্তরীণ অংশগুলির জন্য 35-45°C। উচ্চ ছাঁচের তাপমাত্রা নাইলনের স্ফটিকতা বাড়ায়, তেল প্রতিরোধ ক্ষমতা এবং দৃঢ়তা বাড়ায়, যখন বাইরের অংশগুলির জন্য মাঝারি তাপমাত্রা অভ্যন্তরীণ ছাঁচনির্মাণের চাপ কমায়, বাইরের পরিবেশে ক্র্যাকিংয়ের বিরুদ্ধে দীর্ঘমেয়াদী স্থায়িত্ব নিশ্চিত করে।
**ভেন্টিং এবং ব্যালেন্সড ইজেকশনের অপ্টিমাইজেশন**
বড় শরীরের প্যানেল দীর্ঘ গলিত প্রবাহ পথ জড়িত; ক্রমাগত, সূক্ষ্ম ভেন্টিং স্লটগুলি (0.012-0.015 মিমি গভীর) ওয়েল্ড লাইন এবং কোণে একত্রিত করা হয়, উচ্চ-গতির ভরাট করার সময় দ্রুত গ্যাস নির্গমনের সুবিধার্থে গভীর পাঁজরের স্থানে অতিরিক্ত ভেন্টিং সন্নিবেশ স্থাপন করা হয়, যার ফলে জ্বলন এবং ওয়েল্ড-লাইনের দুর্বলতা প্রতিরোধ করা হয়। বৃহৎ-এলাকার ড্যাশবোর্ড এবং বাম্পারগুলি অভিন্ন ইজেকশন বল নিশ্চিত করতে বহু-পয়েন্ট সুষম ইজেক্টর ব্লক এবং পিনের সংমিশ্রণ ব্যবহার করে, স্ট্রেস চিহ্ন ("সাদা করা") এবং স্থানীয় বিকৃতি প্রতিরোধ করে; সরু গ্রিলস এবং ফেন্ডারগুলি নমন ছাড়াই ডিমোল্ডিং নিশ্চিত করতে সহায়ক ইজেকশন মেকানিজম দিয়ে সজ্জিত। ছাঁচ ইনস্টলেশন এবং সেটআপ মান
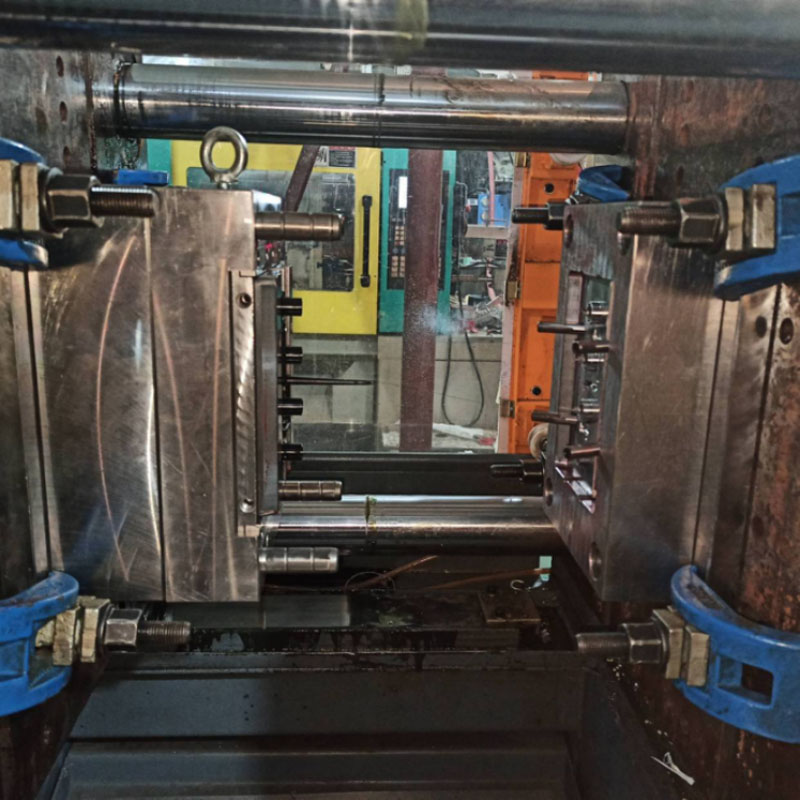
বাম্পার এবং ইন্সট্রুমেন্ট প্যানেলের জন্য বড় ছাঁচগুলি 800T–1600T ইনজেকশন ছাঁচনির্মাণ মেশিনের সাথে যুক্ত করা হয়; উচ্চ-চাপ ইনজেকশন বাহিনী সহ্য করতে এবং বড় এলাকায় ছাঁচ খোলা (ফ্ল্যাশ) প্রতিরোধ করার জন্য ক্ল্যাম্পিং প্লেটগুলিকে সমানভাবে শক্ত করতে হবে। অবাধ সঞ্চালন নিশ্চিত করতে শীতল সার্কিটে ফ্লো মনিটর ইনস্টল করা হয়; অবশিষ্ট স্প্রু বা বিদেশী বস্তু সনাক্ত করা হলে স্বয়ংক্রিয় ছাঁচ খোলার ট্রিগার করার জন্য উচ্চ/নিম্ন-চাপের মঞ্চস্থ ক্ল্যাম্পিং সুরক্ষা ক্রমাঙ্কিত হয়, ব্যয়বহুল বড় ছাঁচের ক্ষতি প্রতিরোধ করে; এবং বেমানান পদার্থের অবশিষ্টাংশ অপসারণের জন্য শিখা-প্রতিরোধী বা গ্লাস-ফাইবার-রিইনফোর্সড অংশ তৈরি করার আগে ব্যারেলগুলিকে পুঙ্খানুপুঙ্খভাবে পরিষ্কার করা হয়।
III. ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়ার জন্য মূল নিয়ন্ত্রণ পয়েন্ট
সামগ্রিক প্রক্রিয়া কৌশল: কম শিয়ার সহ মৃদু ভরাট, স্টেজড হোল্ডিং প্রেসার (দুই-পর্যায়) এবং অভ্যন্তরীণ চাপ কমাতে এবং কম-তাপমাত্রার প্রভাব প্রতিরোধ ক্ষমতা এবং আবহাওয়ার সক্ষমতা বাড়াতে পর্যাপ্ত, সুষম শীতল।
জোনড ব্যারেল তাপমাত্রা নিয়ন্ত্রণ
ASA বাহ্যিক অংশ: 180-210°C; অগ্রভাগের তাপমাত্রা 215 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয় (অতিরিক্ত তাপ ইউভি-স্ট্যাবিলাইজারের পচন ঘটায় এবং পরবর্তীতে হলুদ হয়ে যায়)।
ABS/PC অভ্যন্তরীণ অংশ: 190-250°C; কঠোরভাবে 260 ডিগ্রি সেলসিয়াস অতিক্রম করবেন না (উচ্চ তাপমাত্রা উদ্বায়ী গ্যাস নির্গত করে, যার ফলে অভ্যন্তরীণ গন্ধের মাত্রা সীমা অতিক্রম করে)।
PA6+30GF চ্যাসিস অংশ: 230–260°C; 270 ডিগ্রি সেলসিয়াসের উপরে তাপমাত্রা নাইলন পচন এবং উল্লেখযোগ্য শক্তি হ্রাস ঘটায়।
স্বচ্ছ পিসি ল্যাম্প কভার: 270-300°C; অত্যধিক নিম্ন তাপমাত্রা দরিদ্র প্রবাহ এবং জোড় লাইন ফলাফল.
পর্যায়ক্রমে পরিবর্তনশীল-গতি পূরণ করার প্রক্রিয়া
বাম্পার এবং ইন্সট্রুমেন্ট প্যানেলের মতো দীর্ঘ-প্রবাহের অংশগুলির জন্য, একটি তিন-পর্যায়ের পরিবর্তনশীল গতির প্রোফাইল ব্যবহার করা হয়: গেটে কম-গতির বাফারিং, প্রধান অংশের জন্য মাঝারি থেকে উচ্চ-গতির ফিলিং, এবং আণবিক শিয়ারের কারণে অভ্যন্তরীণ চাপ কমাতে দূরবর্তী গহ্বরে ঢালাই অবস্থানে গতি হ্রাস করা। গ্লাস-ফাইবার-রিইনফোর্সড চ্যাসিস অংশগুলি "ফাইবার ভাসমান" ত্রুটিগুলি প্রশমিত করতে এবং পৃষ্ঠের অভিন্নতা নিশ্চিত করতে চক্র জুড়ে মাঝারি থেকে নিম্ন গতিতে ভরা হয়। ইনজেকশন চাপ 90-130 বার সেট করা হয়; অপর্যাপ্ত চাপের ফলে যানবাহনের সংঘর্ষের সময় দুর্বল ওয়েল্ড লাইনগুলি ফ্র্যাকচারের ঝুঁকিতে পড়ে, যখন অতিরিক্ত চাপের কারণে ভারী ফ্ল্যাশ এবং অভ্যন্তরীণ চাপ জমা হয়, যা তাপীয় সাইক্লিংয়ের অধীনে ক্র্যাকিংয়ের দিকে পরিচালিত করে।
দুই-পর্যায়ে স্টেজড হোল্ডিং প্রেসার
PP এবং PA6-এর মতো স্ফটিক পদার্থ উচ্চ সংকোচন প্রদর্শন করে; অতএব, পর্যাপ্ত উপাদানের ক্ষতিপূরণ নিশ্চিত করার জন্য একটি দুই-পর্যায়ের হোল্ডিং প্রেসার প্রোফাইল (প্রাথমিক এবং মাধ্যমিক পর্যায়) প্রয়োজন। ঠাণ্ডা সংকোচনের জন্য ক্ষতিপূরণ এবং পৃষ্ঠের সিঙ্কের চিহ্নগুলি দূর করতে পাতলা-দেয়ালের বাইরের ছাঁটের জন্য হোল্ডিং সময় 6-10 সেকেন্ড এবং পুরু-দেয়ালের চ্যাসিস মাউন্টিং বন্ধনীর জন্য 15-22 সেকেন্ডে সেট করা হয়। হোল্ডিং পর্বটি ছাঁচনির্মাণ চক্রকে সংক্ষিপ্ত করতে উপাদান সঞ্চয়ের সাথে একযোগে চলে।
কুলিং এবং পার্ট রিমুভাল স্পেসিফিকেশন
ঠাণ্ডা করার সময় প্রতি 1 মিমি প্রাচীর পুরুত্বের 3-5 সেকেন্ডের হারের উপর ভিত্তি করে; উদাহরণস্বরূপ, একটি 2 মিমি বাম্পার শেলের জন্য 10-14 সেকেন্ড শীতল করার প্রয়োজন হয়। অপর্যাপ্ত শীতলতা মাত্রিক স্থিতিশীলতার সাথে আপস করে; যানবাহন ইনস্টলেশনের পরে অংশগুলি ক্রমাগত সংকোচন এবং বিকৃতির মধ্য দিয়ে যেতে পারে, যার ফলে সমাবেশের ফাঁক প্রশস্ত হয়। ছাঁচ খোলা এবং ইজেকশন কম, অবিচলিত গতিতে সঞ্চালিত হয় এবং স্বয়ংক্রিয় লাইনে সার্ভো-চালিত রোবোটিক অস্ত্র দ্বারা অংশগুলি সরানো হয়। তেল বা গ্রীসকে পরবর্তী আবরণ বা আবরণের আনুগত্যকে ক্ষতিগ্রস্ত না করার জন্য বাহ্যিক অংশগুলির সাথে ম্যানুয়াল যোগাযোগ কঠোরভাবে নিষিদ্ধ। অপসারণের পরে, অংশগুলি অবশ্যই উত্সর্গীকৃত ফিক্সচারের উপর সমতল রাখতে হবে; গরম প্লাস্টিকের অংশগুলি স্ট্যাক করা বা সংকুচিত করা নিষিদ্ধ।
আমরা একটি প্লাস্টিকের ফ্যান যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারক, উচ্চ মানের প্লাস্টিকের পাখা অংশ ছাঁচনির্মাণ উত্পাদন প্রদান. যতক্ষণ না আপনি প্লাস্টিক ফ্যান যন্ত্রাংশ ছাঁচনির্মাণ পণ্য কাস্টমাইজ/বিকাশ করতে চান, আপনি আমাদের খুঁজে পেতে পারেন। আমাদের কাছে পেশাদার ইনজেকশন ছাঁচ নকশা এবং পরিপক্ক উত্পাদন প্রযুক্তি রয়েছে, আপনাকে পণ্য ডিজাইন-ছাঁচ তৈরি-পণ্য উত্পাদন-পণ্য প্যাকেজিং-পণ্য পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করে, আমরা আপনাকে প্রতিটি লিঙ্কে সহায়তা করতে পারি। যতক্ষণ আপনি আমাদের কাছে আসবেন, আমরা আপনাকে চূড়ান্ত পরিষেবা সরবরাহ করব এবং পণ্যের গুণমান, উৎপাদন সময়, তথ্য সংলাপ ইত্যাদির ক্ষেত্রে আপনাকে সন্তুষ্ট করব।
|
পণ্যের নাম |
ট্রেডমিল ছাঁচনির্মাণ |
|
অনুগ্রহ করে প্রদান করুন |
2D, 3D, নমুনা, বা এর আকার বহু-কোণ ছবি |
|
ছাঁচ সময় |
20-35 দিন |
|
পণ্য সময় |
7-15 দিন |
|
ছাঁচ নির্ভুলতা |
+/-0.01 মিমি |
|
ছাঁচ জীবন |
50-100 মিলিয়ন শট |
|
উত্পাদন প্রক্রিয়া |
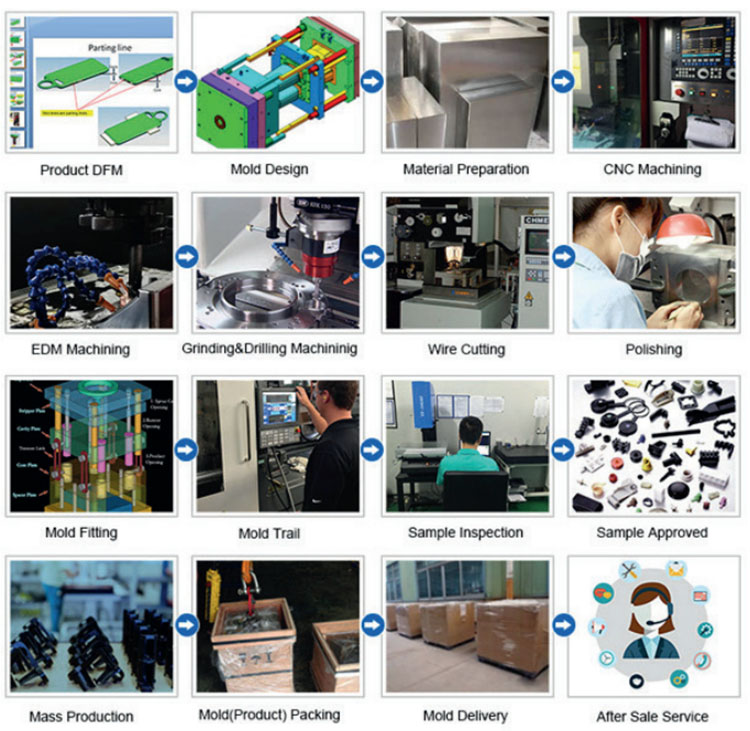
অডিট অঙ্কন - ছাঁচ প্রবাহ বিশ্লেষণ - নকশা যাচাইকরণ - কাস্টম উপকরণ - ছাঁচ প্রক্রিয়াকরণ - মূল প্রক্রিয়াকরণ - ইলেক্ট্রোড মেশিনিং - রানার সিস্টেম প্রক্রিয়াকরণ - অংশ প্রক্রিয়াকরণ এবং সংগ্রহ - মেশিন গ্রহণযোগ্যতা - গহ্বর পৃষ্ঠ চিকিত্সা প্রক্রিয়া - জটিল মোড ডাই - সমগ্র ছাঁচ পৃষ্ঠ আবরণ - মাউন্ট প্লেট - ছাঁচ নমুনা - নমুনা পরীক্ষা - প্রেরণ নমুনা |
|
ছাঁচ গহ্বর |
এক গহ্বর, বহু-গহ্বর বা একই বিভিন্ন পণ্য একসাথে তৈরি করা হয় |
|
ছাঁচ উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
রানার সিস্টেম |
গরম রানার এবং ঠান্ডা রানার |
|
বেস উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
শেষ করুন |
শব্দটি পিটিং, মিরর ফিনিস, ম্যাট পৃষ্ঠ, striae |
|
স্ট্যান্ডার্ড |
HASCO, DME বা নির্ভরশীল |
|
প্রধান প্রযুক্তি |
মিলিং, গ্রাইন্ডিং, সিএনসি, ইডিএম, তার কাটা, খোদাই, EDM, lathes, পৃষ্ঠ সমাপ্তি, ইত্যাদি |
|
সফটওয়্যার |
CAD, PRO-E, UG ডিজাইন সময়: 1-3 দিন (স্বাভাবিক পরিস্থিতিতে) |
|
পণ্য উপাদান |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS। |
|
গুণমান সিস্টেম |
ISO9001:2008 |
|
সময় প্রতিষ্ঠা করুন |
20 দিন |
|
যন্ত্রপাতি |
CNC, EDM, কাটা বন্ধ মেশিন, প্লাস্টিক যন্ত্রপাতি, ইত্যাদি প্লাস্টিক স্যুটকেস ছাঁচ zhe জিয়াং |
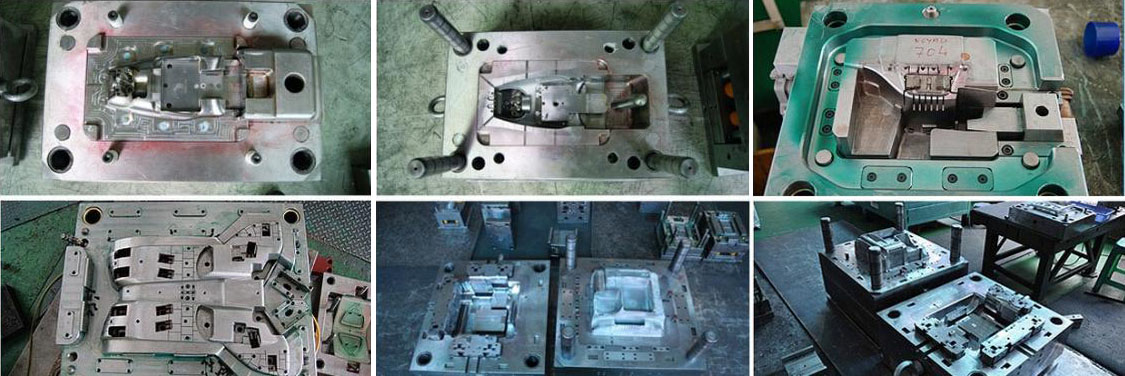
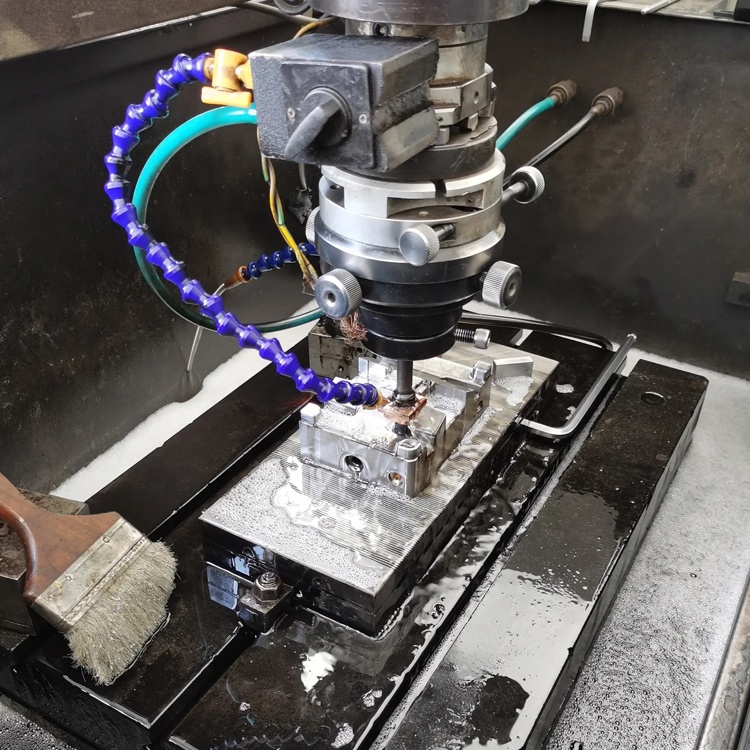
প্লাস্টিক ইনজেকশন ছাঁচ তৈরি
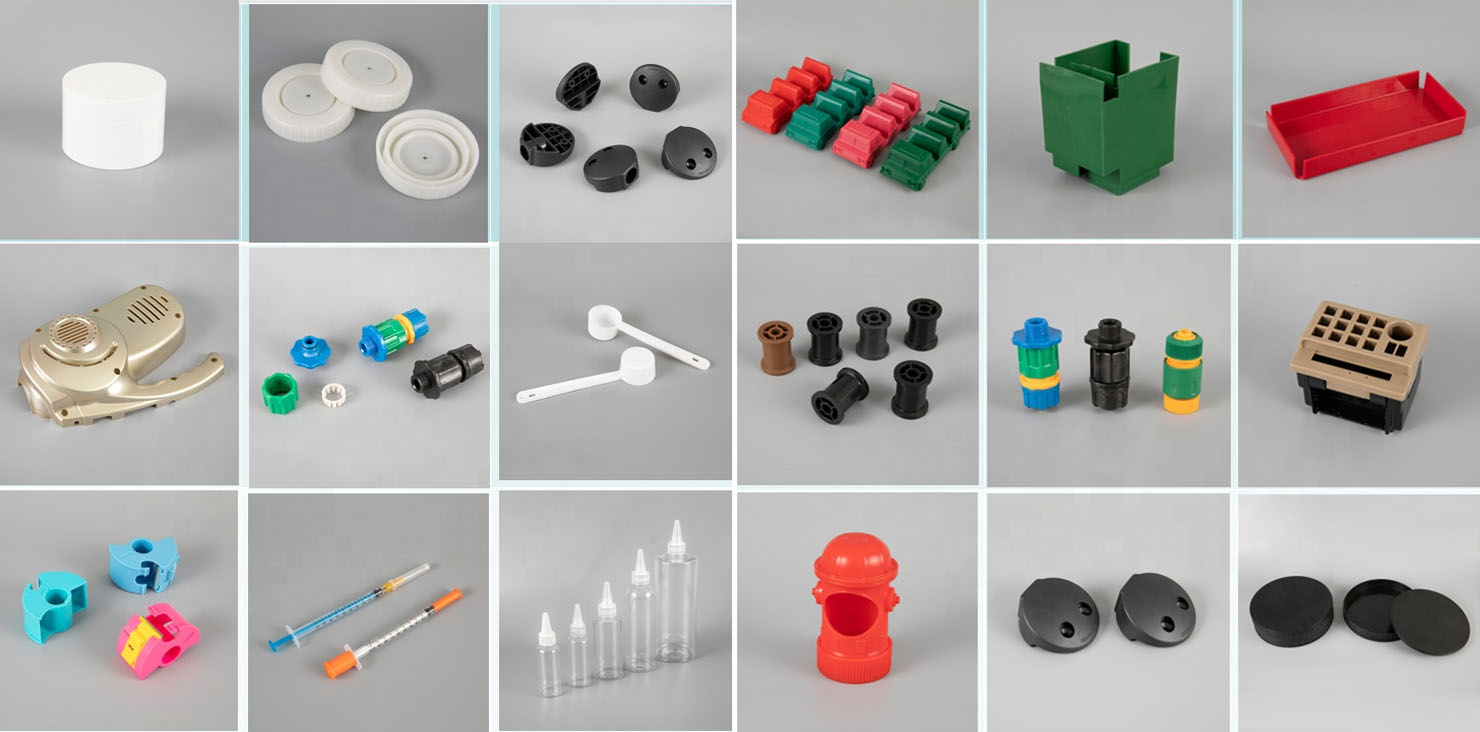
প্লাস্টিক ছাঁচনির্মাণ বৈশিষ্ট্য
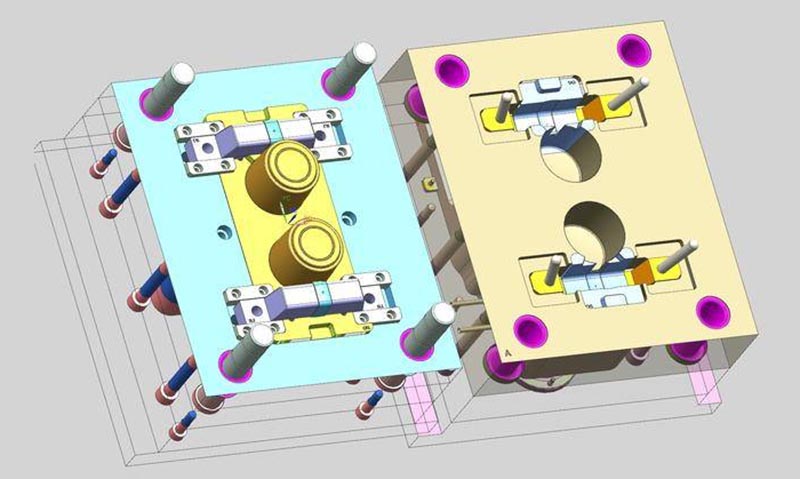
ছাঁচ নকশা:
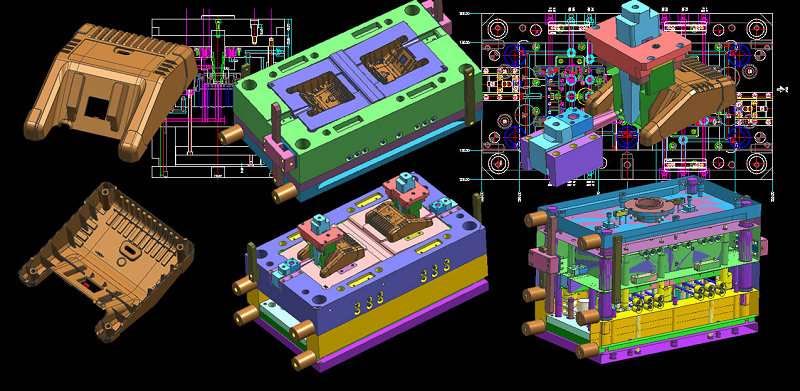
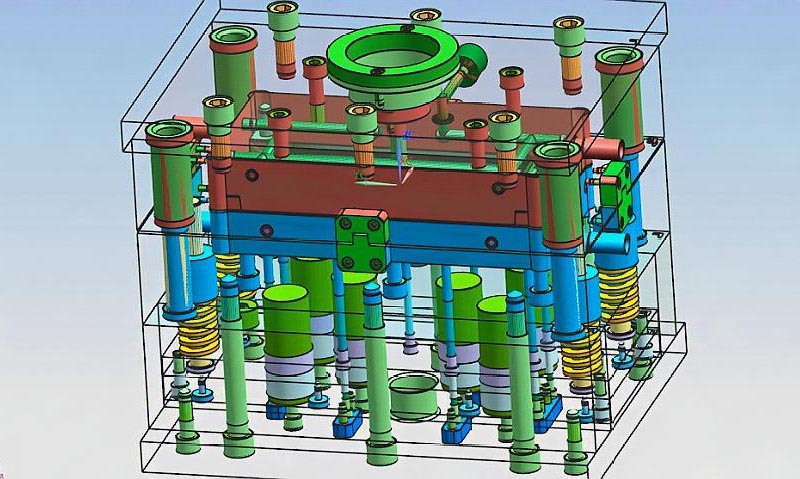
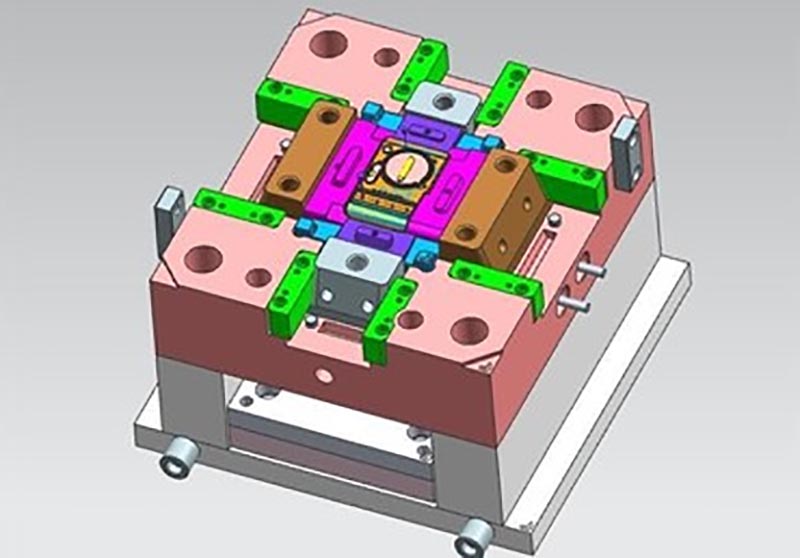
লেনদেন প্রক্রিয়া:
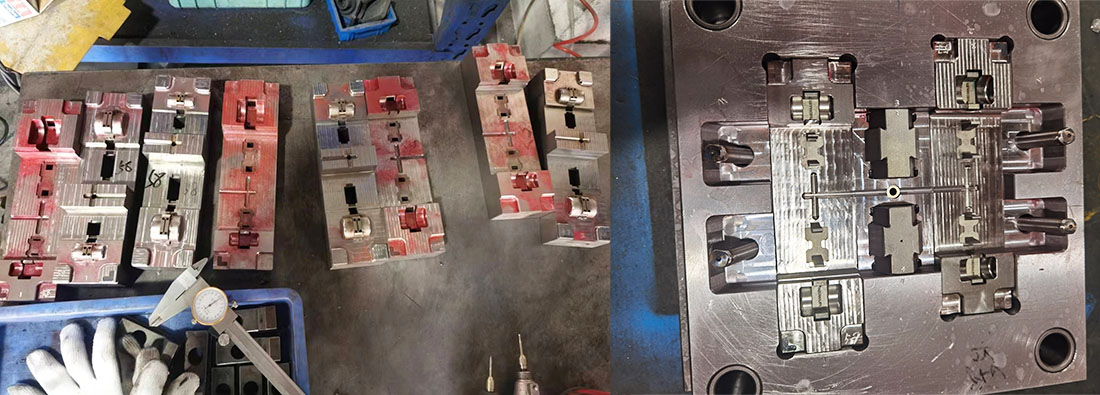
ছাঁচ পরীক্ষা:

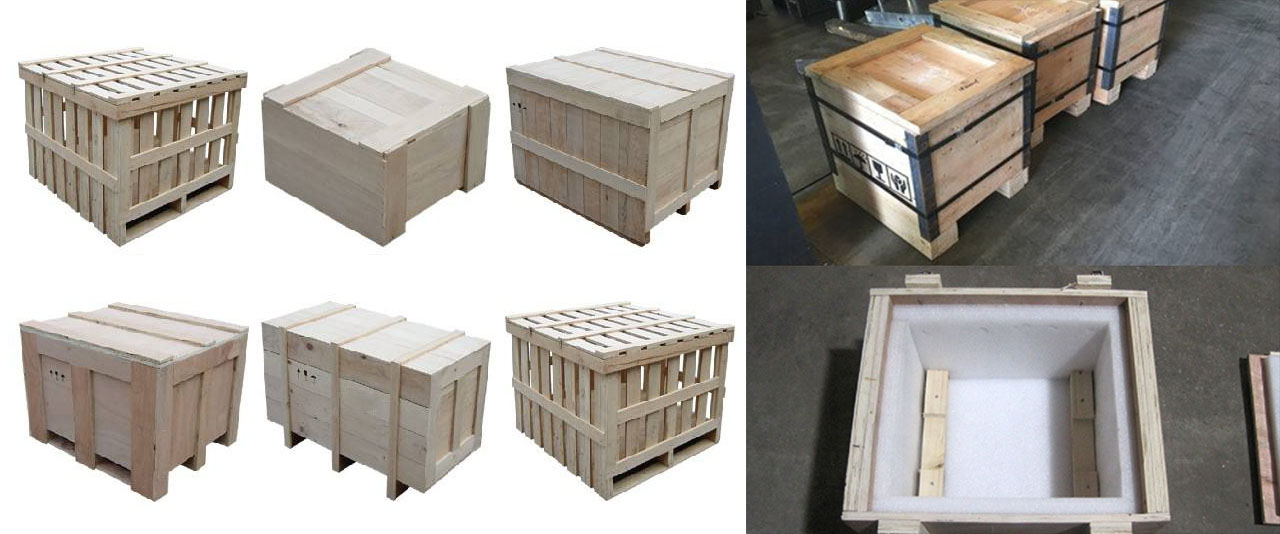
পণ্য প্যাকেজিং
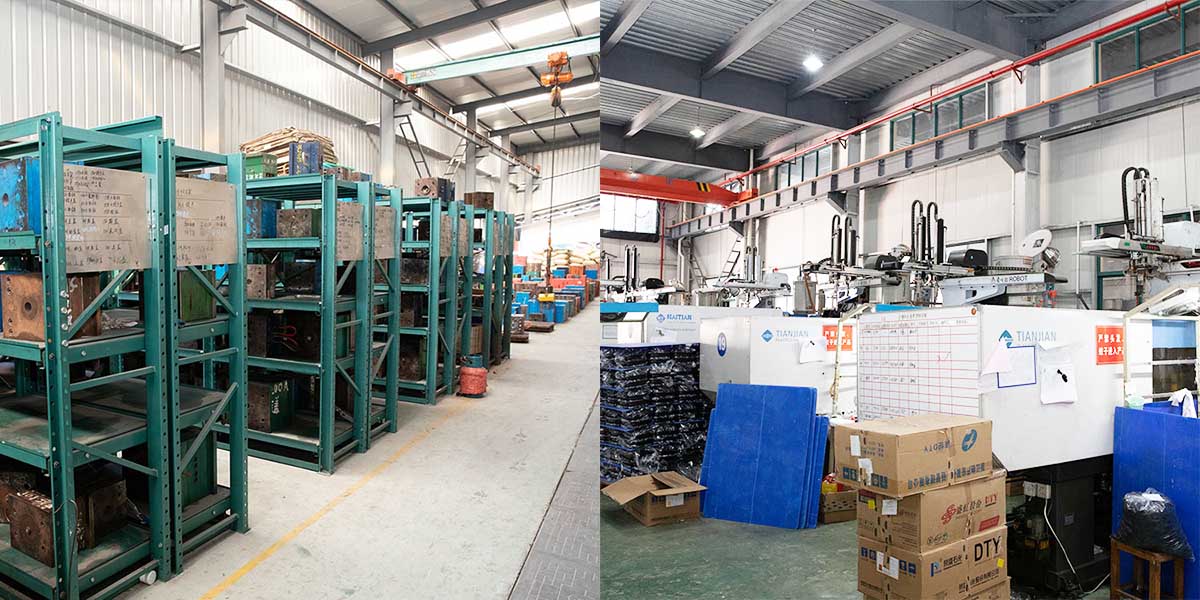
কারখানা
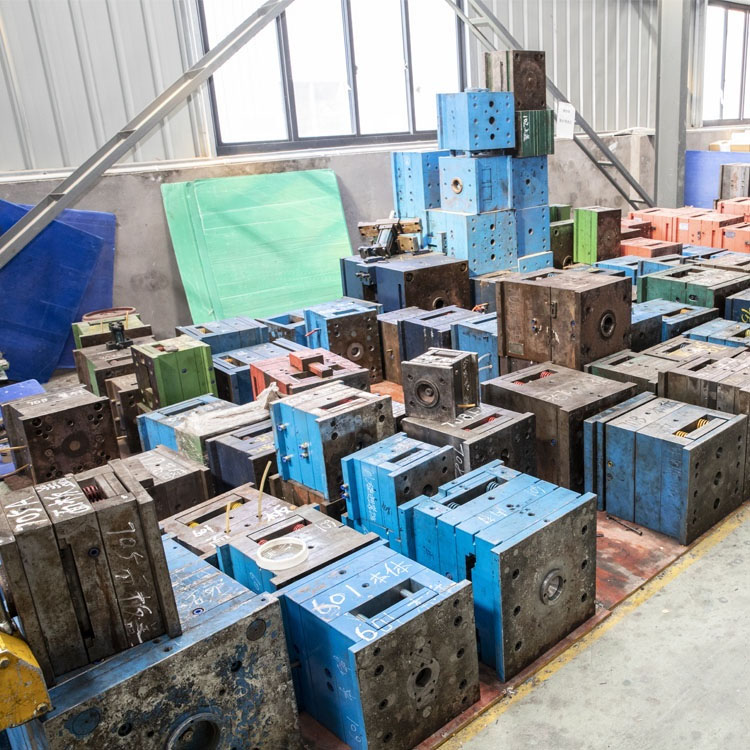
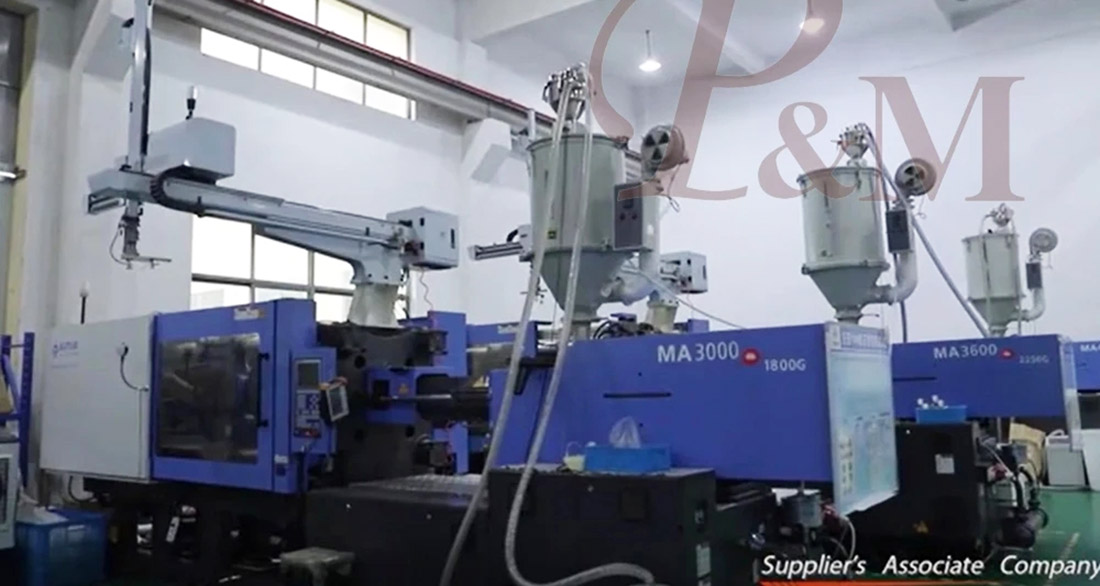
আমরা কাস্টম প্লাস্টিক ছাঁচ কারখানা. আমাদের কারখানা প্লাস্টিক ইনজেকশন ছাঁচ প্রস্তুতকারক. আমাদের পেশাদার কাস্টম প্লাস্টিকের ছাঁচে 17 বছরের অভিজ্ঞতা এবং 10 বছরের বিদেশী বাণিজ্যের অভিজ্ঞতা রয়েছে। আমরা কাস্টম প্লাস্টিক ছাঁচ সরবরাহকারী. আমরা কাস্টম প্লাস্টিক ছাঁচ সেবা প্রদান করতে পারেন. আমাদের কারখানাটি ইনজেকশন ছাঁচযুক্ত প্লাস্টিকের অংশগুলি তৈরি করতে পারে এবং পণ্যগুলির গুণমান আপনাকে সন্তুষ্ট করবে।
আমাদের 50 টিরও বেশি হাই-এন্ড মেশিন এবং শত শত প্রকৌশলী এবং ডিজাইনার রয়েছে। আমরা পণ্য ডিজাইন - ছাঁচ তৈরি - পণ্য উত্পাদন - পণ্য প্যাকেজিং - পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করতে পারি। আমরা একটি সম্পূর্ণ উত্পাদন চেইন আছে. আমরা আপনার সব প্রয়োজনীয়তা পূরণ করতে পারেন.
আমরা যে পরিষেবাগুলি প্রদান করি:
পেশাদার কাস্টম ছাঁচ পরিষেবা, প্লাস্টিক ছাঁচ নকশা এবং উত্পাদন. প্লাস্টিক পণ্য উত্পাদন, পণ্য নকশা, ছাঁচ নকশা, ঘা ছাঁচ কাস্টমাইজেশন, ঘূর্ণন ছাঁচ কাস্টমাইজেশন, ডাই-কাস্টিং ছাঁচ কাস্টমাইজেশন। 3D প্রিন্টিং পরিষেবা, CNC উত্পাদন পরিষেবা, পণ্য প্যাকেজিং, কাস্টমাইজড প্যাকেজিং, শিপিং পরিষেবা।
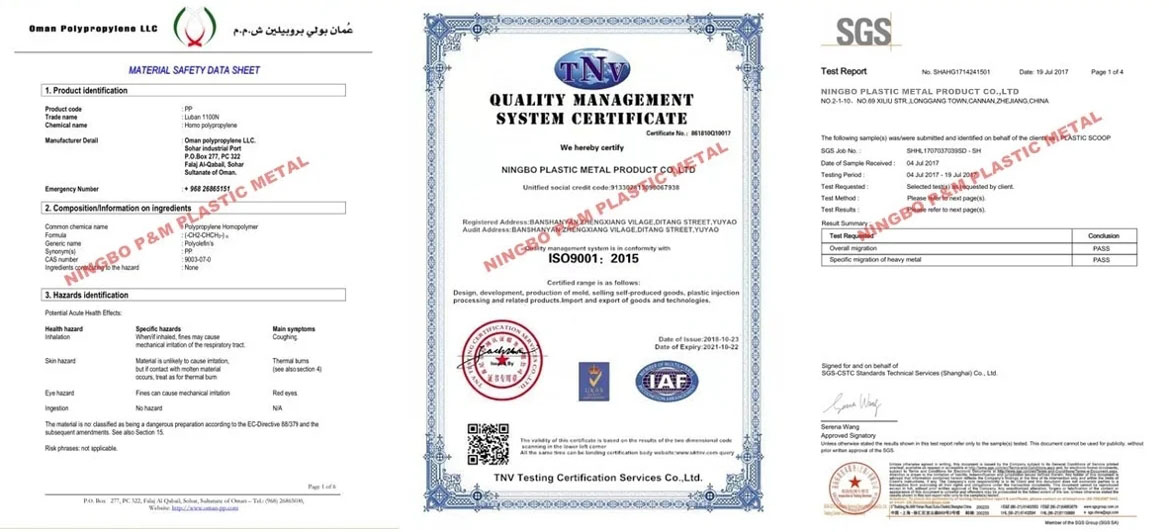

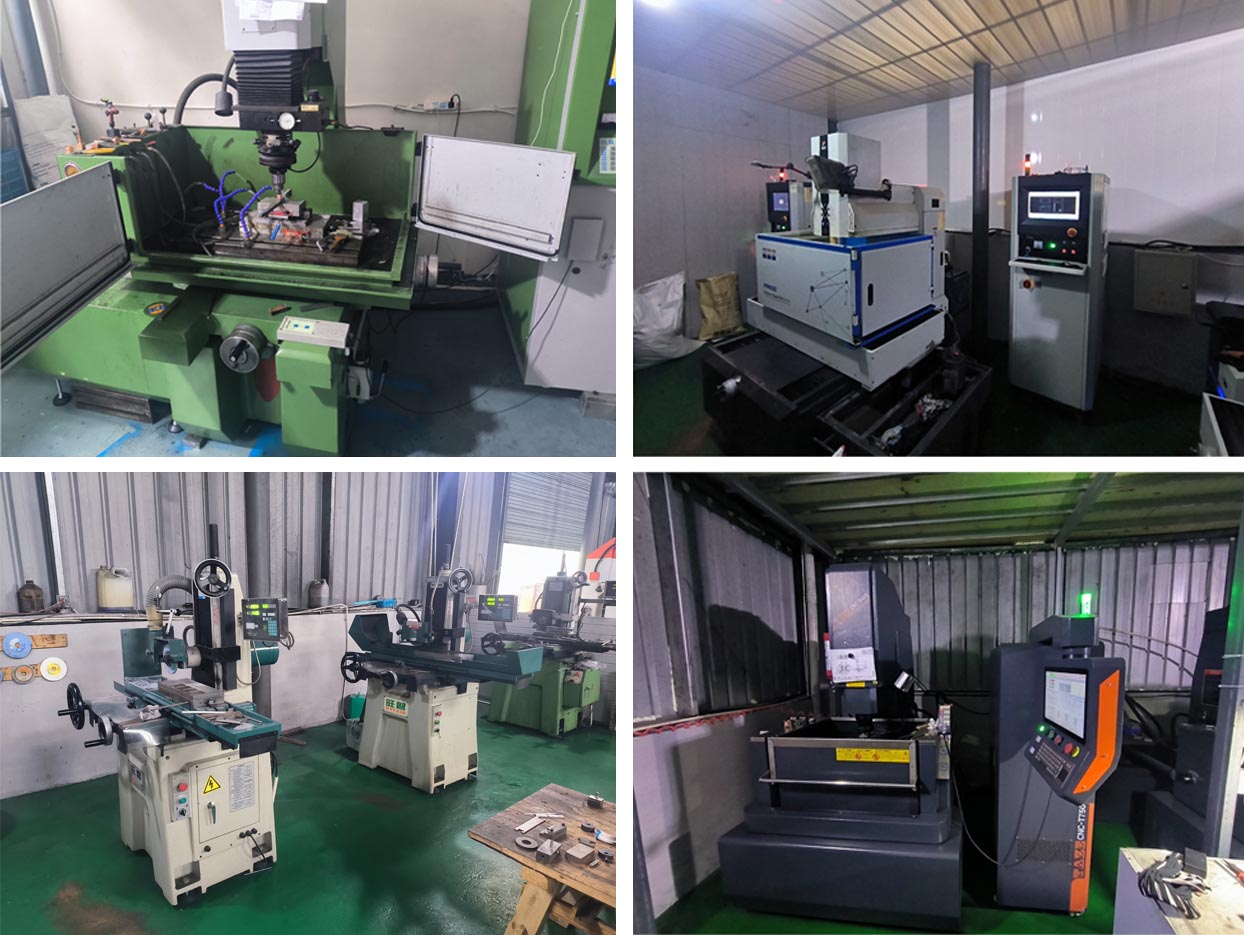
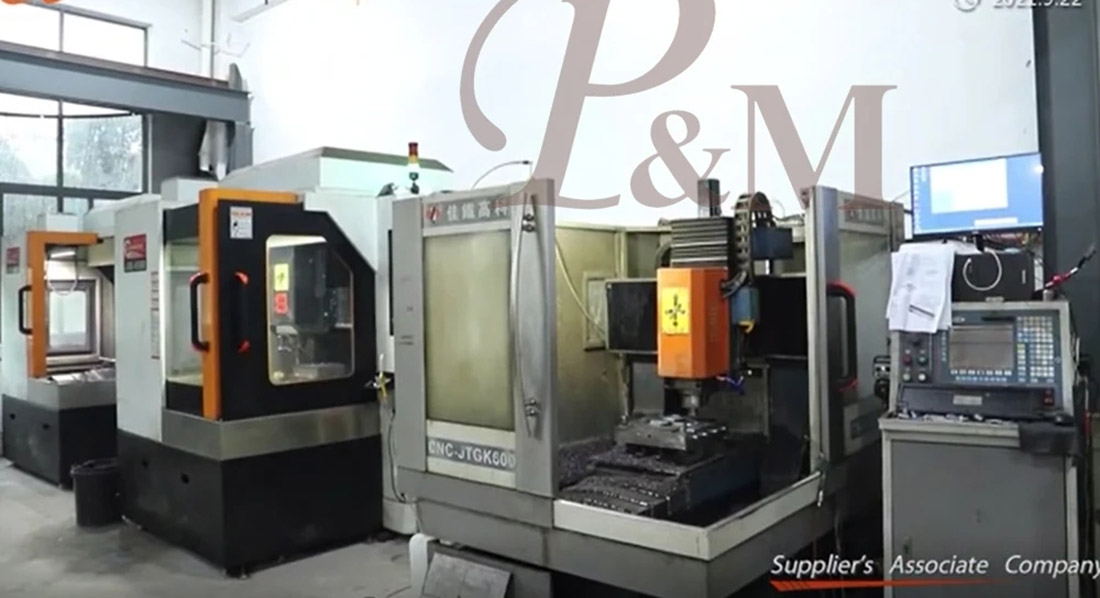
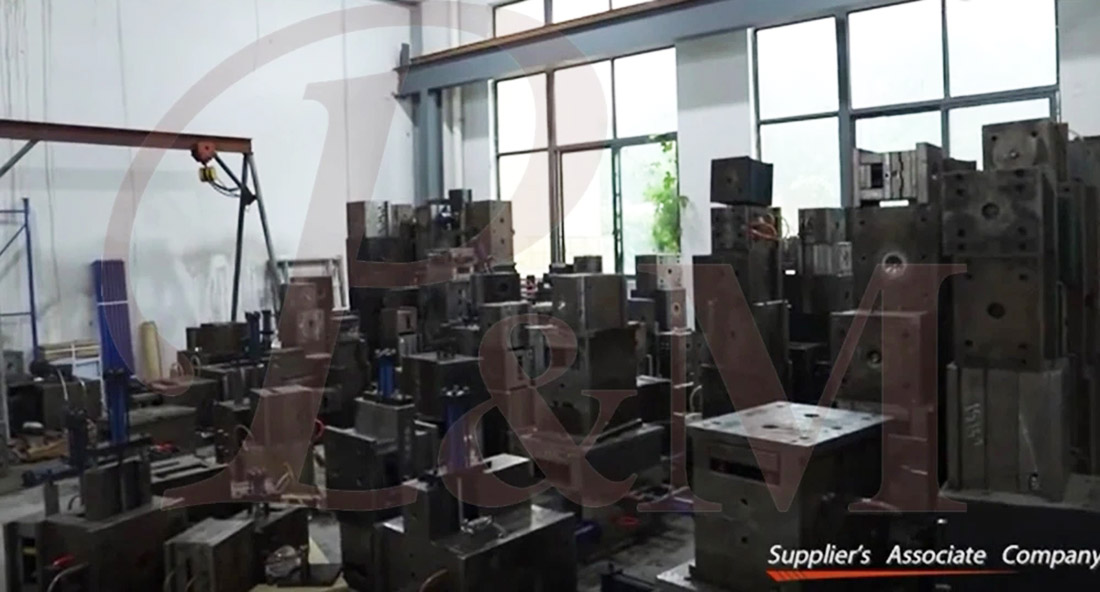
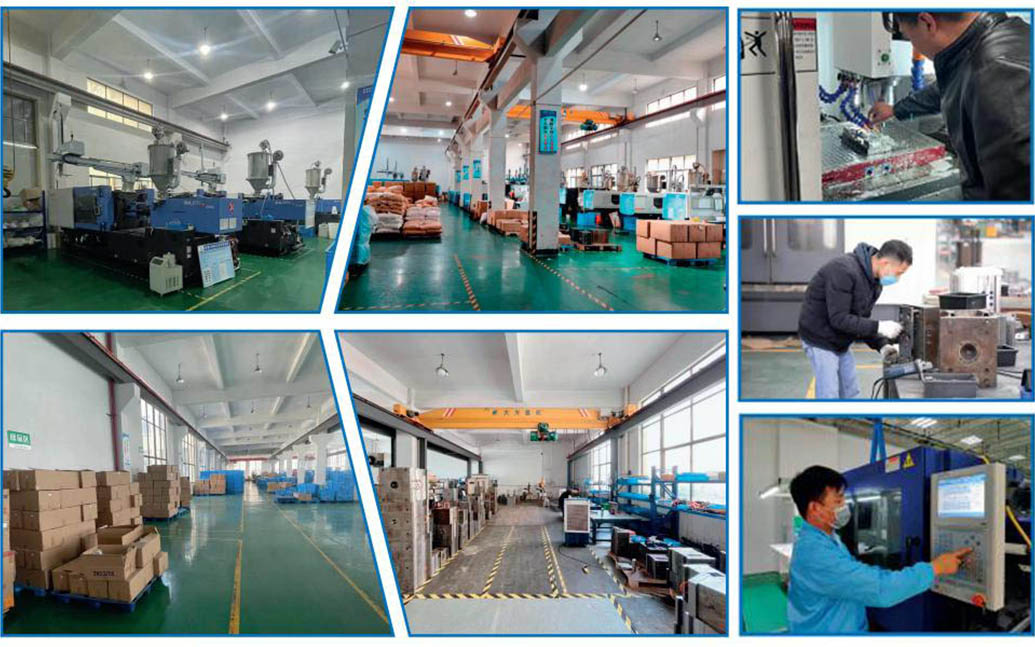
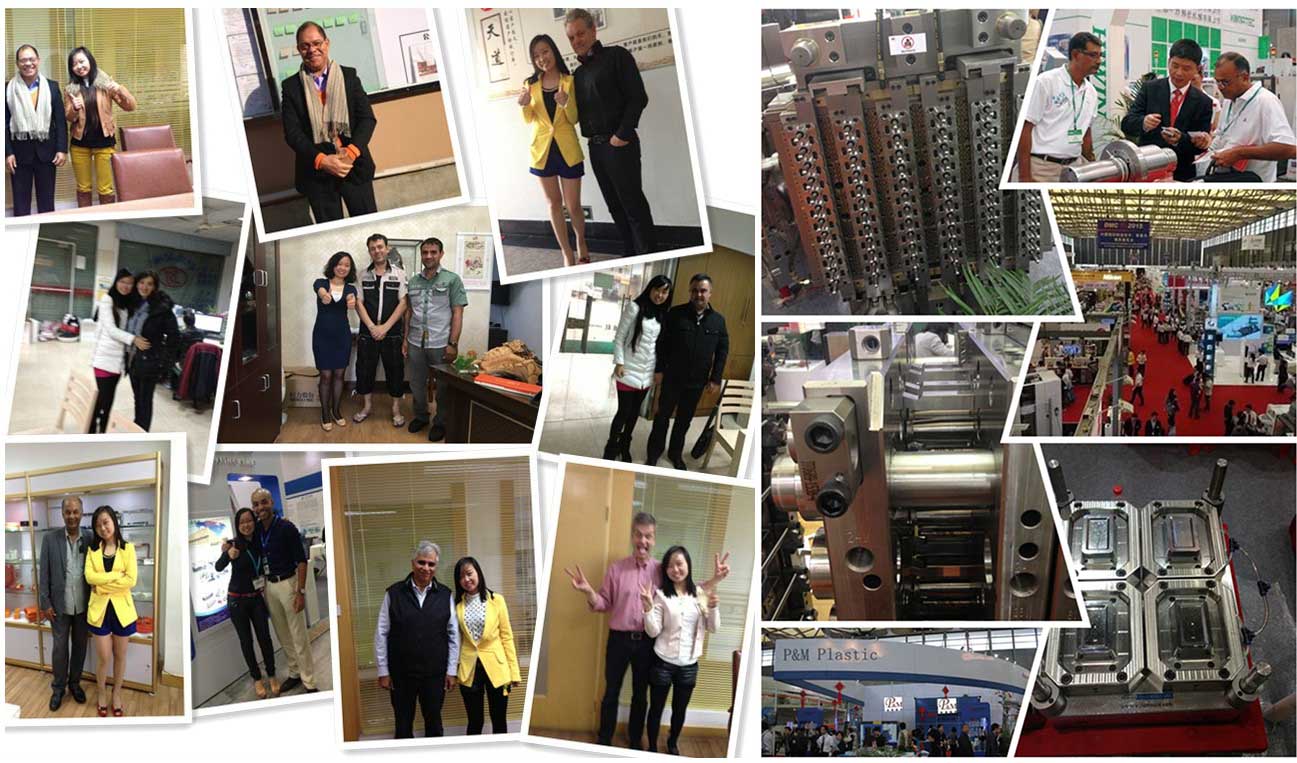
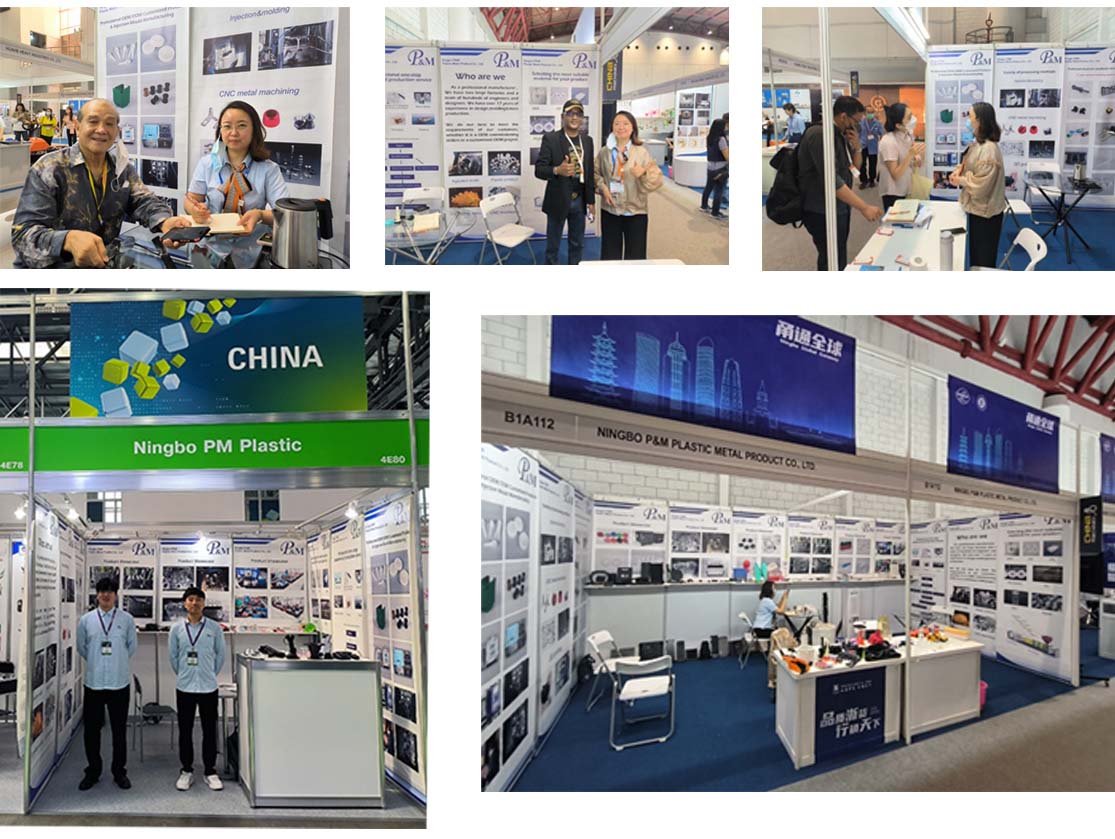
আমরা সর্বদা প্রথম এবং প্রথম গুণমানের নীতিগুলি মেনে চলি। গ্রাহকদের সর্বোচ্চ মানের পণ্য সরবরাহ করার সময়, উত্পাদন দক্ষতা সর্বাধিক করার চেষ্টা করুন এবং উত্পাদন সময় সংক্ষিপ্ত করুন। আমরা প্রত্যেক গ্রাহককে জানাতে গর্বিত যে আমাদের কোম্পানি তার প্রতিষ্ঠার পর থেকে কোনো গ্রাহক হারায়নি। যদি পণ্যের সাথে কোনো সমস্যা থাকে, তাহলে আমরা সক্রিয়ভাবে সমাধান খুঁজব এবং শেষ পর্যন্ত দায়িত্ব নেব।

FAQ
প্রশ্ন 1: আপনি কি ট্রেডিং কোম্পানি বা প্রস্তুতকারক?
উত্তর: আমরা নির্মাতারা।
প্রশ্ন ২. আমি কখন উদ্ধৃতি পেতে পারি?
উত্তর: আমরা সাধারণত আপনার তদন্ত পাওয়ার পর 2 দিনের মধ্যে উদ্ধৃতি করি।
আপনি যদি খুব জরুরী হন, দয়া করে আমাদের কল করুন বা আপনার ইমেলে আমাদের বলুন যাতে আমরা প্রথমে আপনার জন্য উদ্ধৃতি দিতে পারি।
Q3. ছাঁচের জন্য সীসা-সময় কতক্ষণ?
উত্তর: এটি সমস্ত পণ্যের আকার এবং জটিলতার উপর নির্ভর করে। সাধারণত, সীসা সময় 25 দিন।
Q4. আমার কোন 3D অঙ্কন নেই, আমি কিভাবে নতুন প্রকল্প শুরু করব?
উত্তর: আপনি আমাদের একটি ছাঁচনির্মাণ নমুনা সরবরাহ করতে পারেন, আমরা আপনাকে 3D অঙ্কন নকশা শেষ করতে সাহায্য করব।
প্রশ্ন5. চালানের আগে, কীভাবে পণ্যের গুণমান নিশ্চিত করবেন?
উত্তর: আপনি যদি আমাদের কারখানায় না আসেন এবং পরিদর্শনের জন্য তৃতীয় পক্ষও না থাকে তবে আমরা আপনার পরিদর্শন কর্মী হিসাবে থাকব।
আমরা আপনাকে উত্পাদন প্রক্রিয়ার বিশদ বিবরণের জন্য একটি ভিডিও সরবরাহ করব যার মধ্যে রয়েছে প্রক্রিয়া প্রতিবেদন, পণ্যের আকারের কাঠামো এবং পৃষ্ঠের বিশদ, প্যাকিং বিশদ এবং আরও কিছু।
প্রশ্ন ৬. আপনার পেমেন্ট শর্তাবলী কি?
উত্তর: ছাঁচের অর্থপ্রদান: T/T দ্বারা অগ্রিম 40% আমানত, প্রথম ট্রায়াল নমুনাগুলি পাঠানোর আগে 30% দ্বিতীয় ছাঁচের অর্থ প্রদান, আপনি চূড়ান্ত নমুনাগুলিতে সম্মত হওয়ার পরে 30% ছাঁচের ভারসাম্য।
বি: উত্পাদন অর্থপ্রদান: 50% অগ্রিম আমানত, 50% চূড়ান্ত পণ্য পাঠানোর আগে।
প্রশ্ন 7: আপনি কীভাবে আমাদের ব্যবসাকে দীর্ঘমেয়াদী এবং ভাল সম্পর্ক তৈরি করবেন?
A:1। আমরা আমাদের গ্রাহকদের সর্বোত্তম মানের পণ্যের জন্য সুবিধা নিশ্চিত করতে ভাল মানের এবং প্রতিযোগিতামূলক মূল্য রাখি।
2. আমরা প্রত্যেক গ্রাহককে আমাদের বন্ধু হিসাবে সম্মান করি এবং আমরা আন্তরিকভাবে ব্যবসা করি এবং তাদের সাথে বন্ধুত্ব করি, তারা যেখান থেকেই আসুক না কেন।
হট ট্যাগ: প্লাস্টিক ফ্যান যন্ত্রাংশ ছাঁচনির্মাণ, চীন, প্রস্তুতকারক, সরবরাহকারী, কারখানা, কাস্টমাইজড, পাইকারি, কিনুন, গুণমান, সর্বশেষ বিক্রয়, চীনে তৈরি
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।