পণ্য
- কোর কাস্টমাইজেশন পরিষেবা
- স্বাস্থ্য পরিচর্যা
- ইলেকট্রনিক যন্ত্রপাতি এবং যন্ত্র
- মা ও শিশু সরবরাহ ছাঁচ
- বিনোদনমূলক খেলাধুলা
- হোম ফার্নিশিং আর্ট
- অটো আনুষাঙ্গিক
- পরিবহন এবং গুদামজাতকরণ
- লাইটিং ফিক্সচার
- নির্মাণ সরঞ্জাম
- প্যাকেজিং পণ্য
- শিক্ষাগত ও পরীক্ষাগার
- পোশাক লাগেজ আনুষাঙ্গিক
- যত্ন এবং পরিষ্কারের পণ্য
- কৃষি ও বনায়ন
- যান্ত্রিক সরঞ্জাম
- পোষা প্রাণী সরবরাহ
- রান্নাঘরের জিনিসপত্র
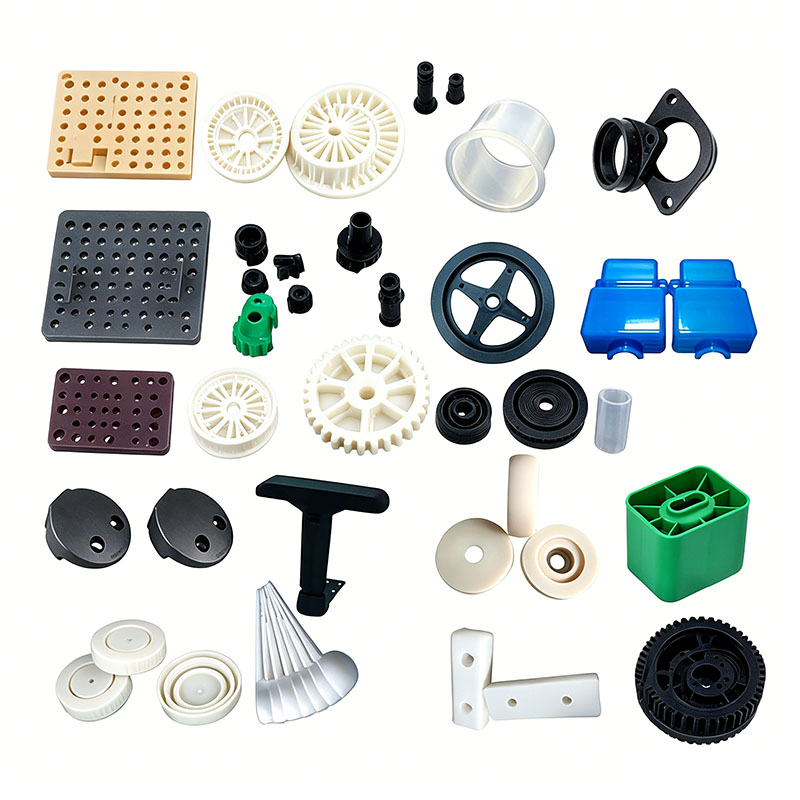
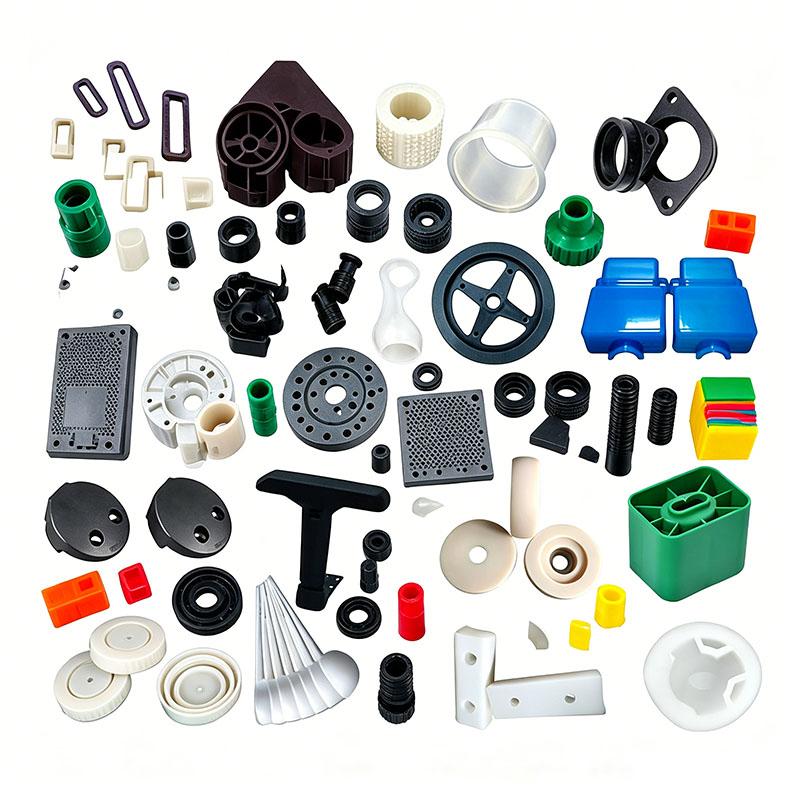
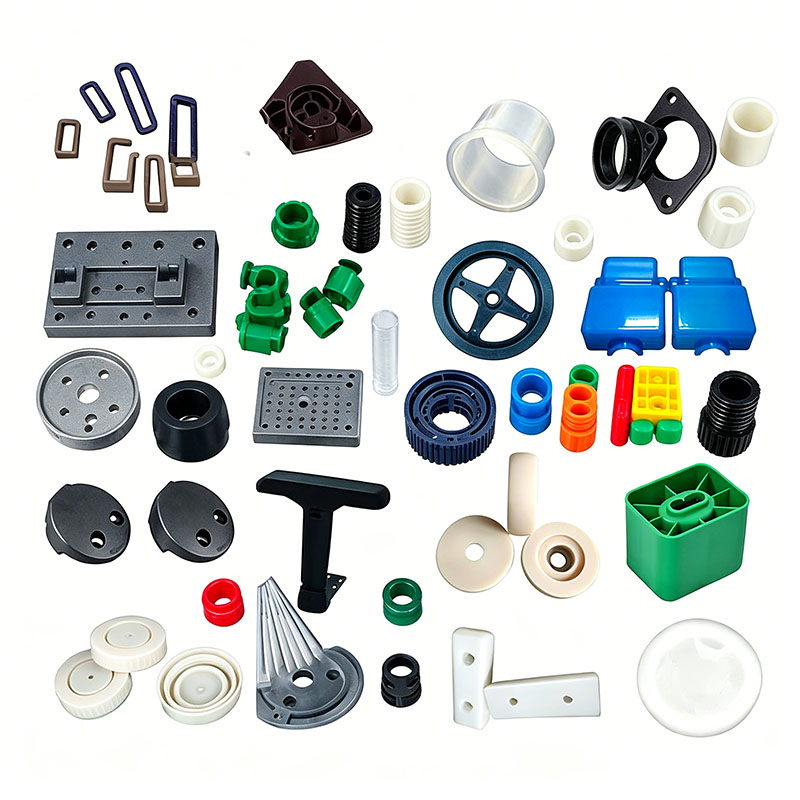
প্লাস্টিকের লাইটার অংশ ছাঁচনির্মাণ
Ningbo (P&M) প্লাস্টিক মেটাল প্রোডাক্টস কোং, লিমিটেডের 17 বছরের ছাঁচ উত্পাদন প্রযুক্তি রয়েছে এবং প্লাস্টিকের লাইটার পার্টস মোল্ডিং কাস্টমাইজ করতে পারে। আমরা পেশাদার কাস্টমাইজড প্লাস্টিকের লাইটার যন্ত্রাংশ ছাঁচনির্মাণ পরিষেবা প্রদান করি এবং আমরা একটি পেশাদার প্লাস্টিকের লাইটার যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারী। পণ্যের কাঁচামাল এবং ছাঁচের উপকরণ নির্বাচন করার ক্ষেত্রে আমাদের যথেষ্ট অভিজ্ঞতা রয়েছে। প্লাস্টিকের লাইটার যন্ত্রাংশ ছাঁচনির্ভর কাস্টমাইজ করার প্রক্রিয়ার মধ্যে, আমাদের কারখানা এক-স্টপ পরিষেবা প্রদান করতে পারে। আমাদের প্লাস্টিকের লাইটার পার্টস মোল্ডিং সম্পর্কিত ডিজাইন এবং উৎপাদন ক্ষমতা রয়েছে, যেমন: CAD ডিজাইন, মোল্ড ম্যানুফ্যাকচারিং, ইনজেকশন ছাঁচনির্মাণ, প্লাস্টিক পণ্য উৎপাদন, সমাবেশ এবং অন্যান্য প্রযুক্তি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
উপরন্তু, আমাদের কোম্পানি প্লাস্টিকের কাঁচামাল সরবরাহকারী, মুদ্রণ প্রস্তুতকারক, ইত্যাদির সাথে কাঁচামাল সরবরাহ এবং মুদ্রণের গুণমান নিশ্চিত করতে সমবায় সম্পর্ক স্থাপন করেছে। আমাদের সমৃদ্ধ অভিজ্ঞতা এবং নিখুঁত সরবরাহ শৃঙ্খলের মাধ্যমে, আমাদের কোম্পানি গ্রাহকদের তাদের নির্দিষ্ট চাহিদা মেটাতে উচ্চ-মানের কাস্টমাইজড প্লাস্টিক লাইটার পার্টস ছাঁচনির্মাণ পণ্য সরবরাহ করতে পারে। একই সময়ে, আমাদের কাছে 10 বছরের পেশাদার বিদেশী বাণিজ্য পরিষেবার অভিজ্ঞতা রয়েছে, বিদেশী বাণিজ্য প্রক্রিয়া বুঝতে এবং আমাদের গ্রাহকদের আরও ভালভাবে পরিবেশন করতে পারি। প্লাস্টিকের লাইটার পার্টস ছাঁচনির্মাণ পণ্যগুলির জন্য, আমরা সংশ্লিষ্ট প্লাস্টিকের অংশগুলি তৈরি করতে পারি, যা প্রধানত ইনজেকশন ছাঁচের মাধ্যমে করা হয়।
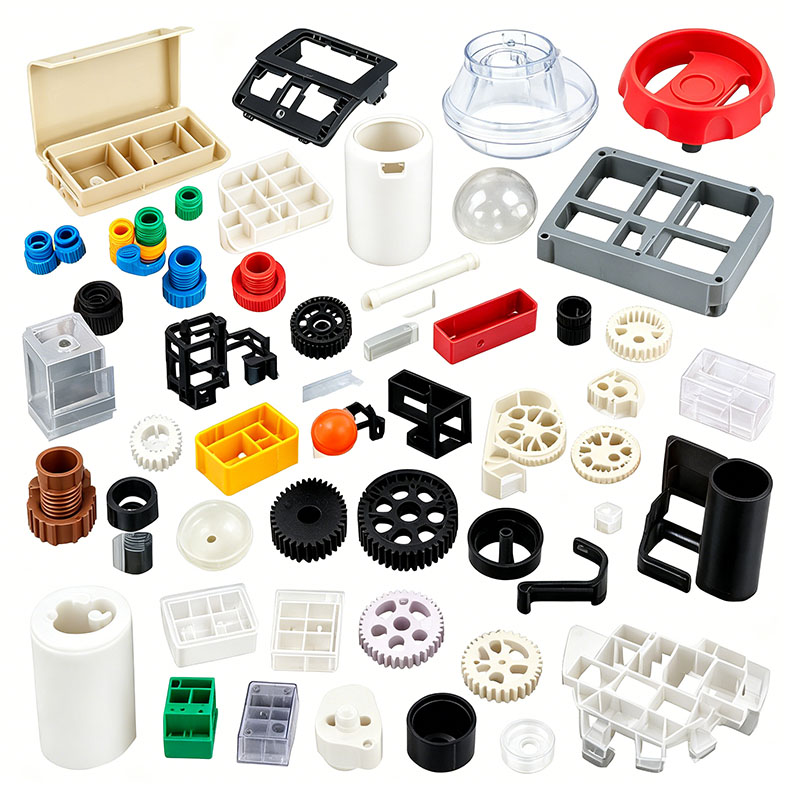
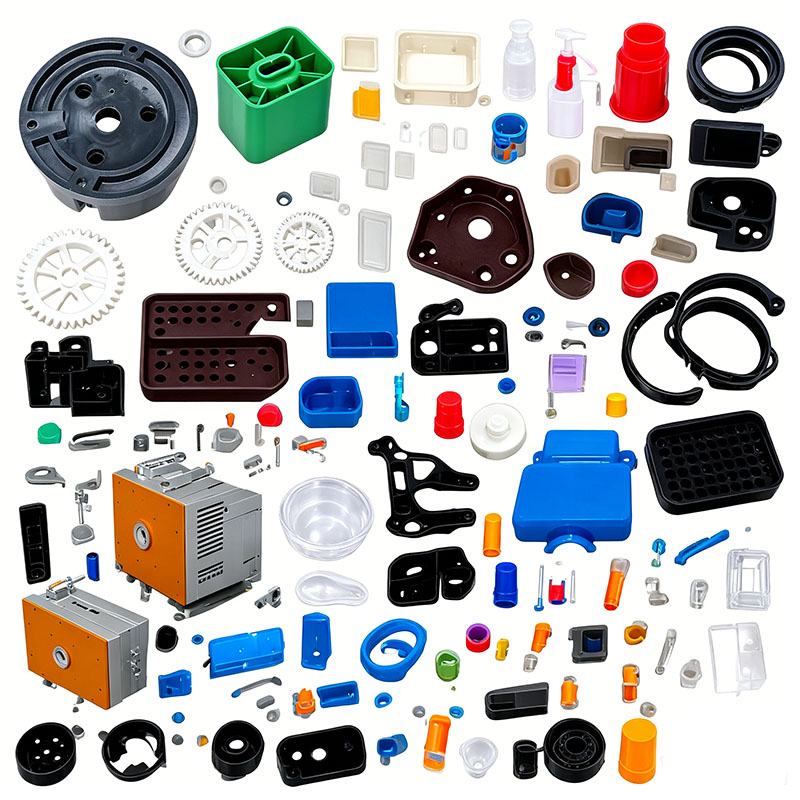
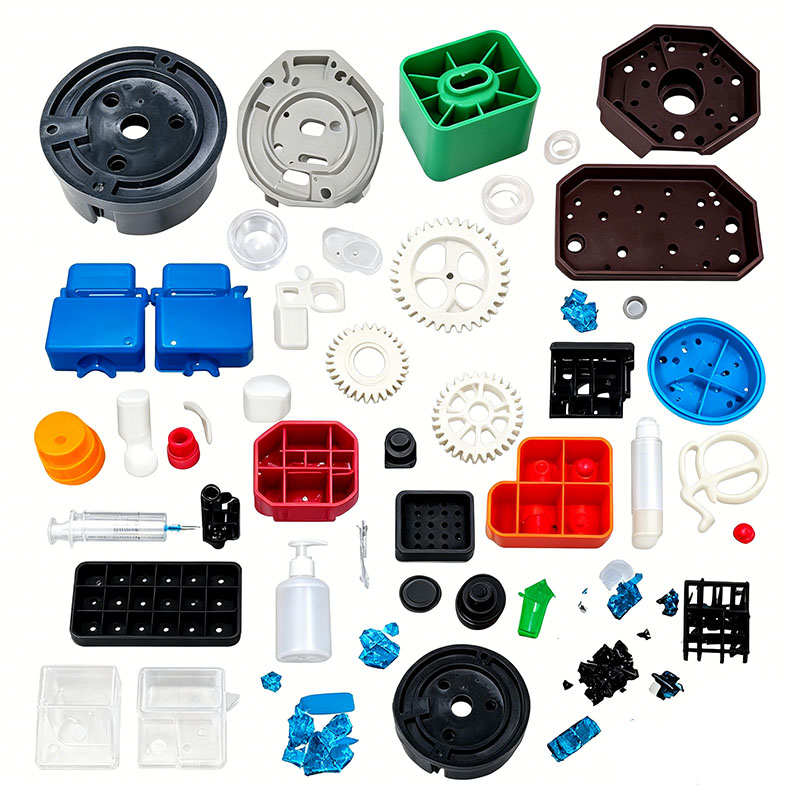
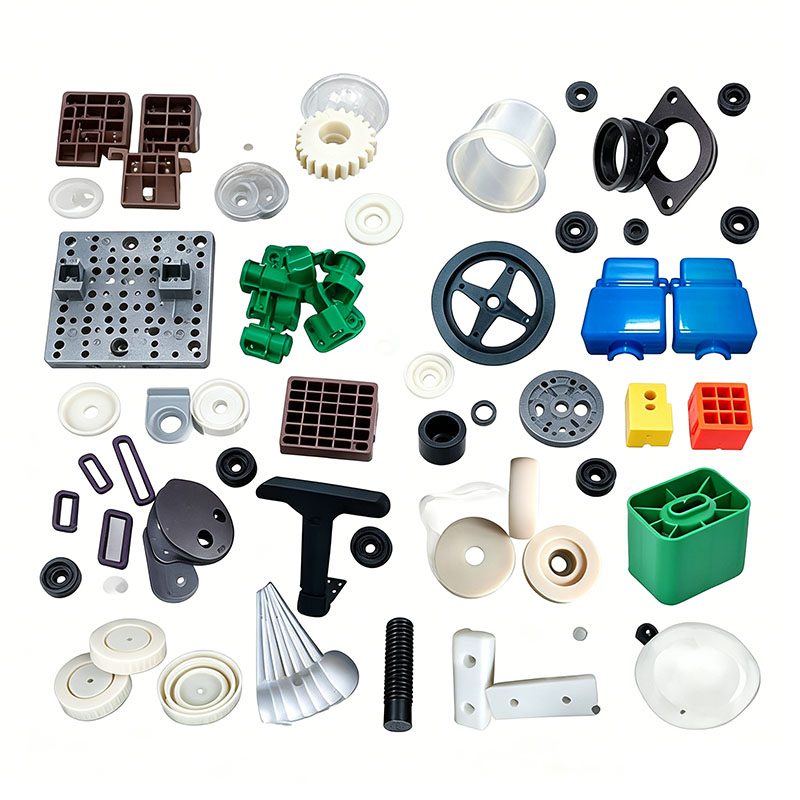
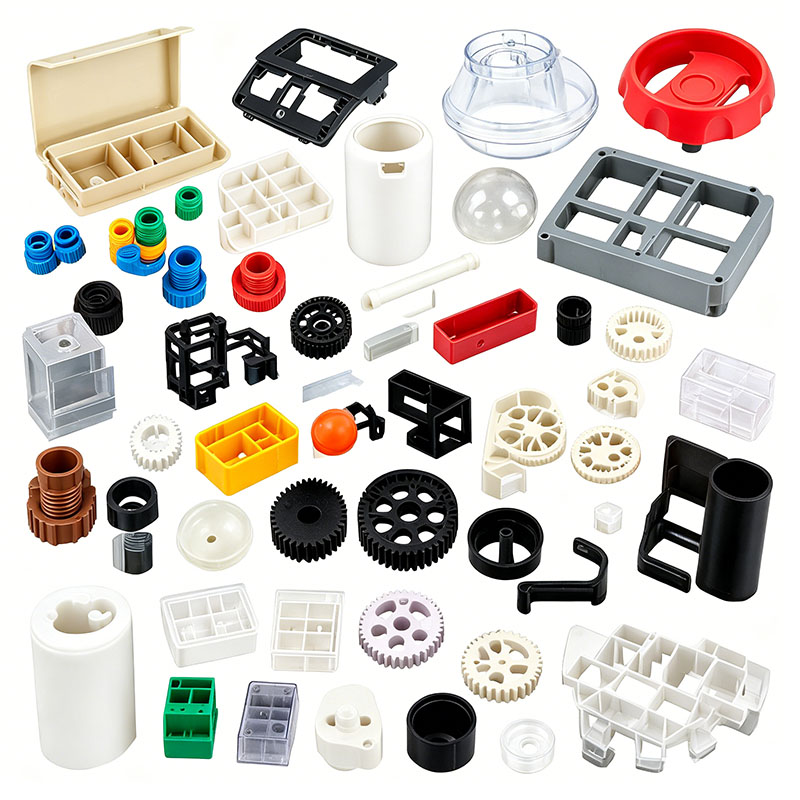
প্লাস্টিকের লাইটার উপাদানগুলি-কেসিং, গ্যাস রিজার্ভার, টপ ক্যাপ, উইন্ডশিল্ড, ইগনিশন বোতাম, অ্যাডজাস্টমেন্ট স্লাইডার, বেস এবং স্বচ্ছ ভিউয়িং উইন্ডো সহ-কে ছোট, মাল্টি-গহ্বর, নির্ভুল ইনজেকশন-ঢালাই অংশ হিসাবে শ্রেণীবদ্ধ করা হয়। এই পণ্যগুলিকে অবশ্যই বিস্ফোরণ প্রতিরোধ, শিখা প্রতিরোধ, প্রভাব প্রতিরোধ, ফাটল প্রতিরোধ, এবং বায়ুনিরোধকতা সংক্রান্ত কঠোর নিরাপত্তা মানগুলি পূরণ করতে হবে, সবগুলি তাপমাত্রার বিস্তৃত সীমা জুড়ে কাজ করার সময় এবং উচ্চ-চাপের তরল বিউটেন ধারণকারী। অংশের মিনিটের মাত্রা, পাতলা দেয়াল এবং উচ্চ-গহ্বরের ছাঁচ কনফিগারেশনের কারণে, ছাঁচনির্মাণ প্রক্রিয়াটি ছোট শট, ওয়েল্ড লাইন, মাইক্রো-ফাটল এবং ফ্ল্যাশ-প্ররোচিত ফুটোগুলির মতো গুরুতর ত্রুটিগুলির জন্য অত্যন্ত সংবেদনশীল। সম্পূর্ণ উৎপাদন প্রক্রিয়ায় পাঁচটি মূল ধাপ রয়েছে: কাঁচামাল প্রিট্রিটমেন্ট, মাল্টি-ক্যাভিটি মোল্ড সেটআপ এবং টিউনিং, ইনজেকশন মোল্ডিং চক্র, পোস্ট-প্রসেসিং/ফিনিশিং এবং মাল্টি-স্টেজ নিরাপত্তা কর্মক্ষমতা পরীক্ষা। পুরো প্রক্রিয়া জুড়ে, বিস্ফোরণ-প্রমাণ বায়ুনিরোধকতা, কম অভ্যন্তরীণ চাপ, তীক্ষ্ণ ফ্ল্যাশের অনুপস্থিতি এবং স্থিতিশীল শিখা প্রতিবন্ধকতা নিশ্চিত করতে কঠোর নিয়ন্ত্রণ বজায় রাখা হয়।
I. কাঁচামাল গুদামজাতকরণ এবং প্রিট্রিটমেন্ট
চাপ এবং বিস্ফোরণ-প্রমাণ প্রয়োজনীয়তা সাপেক্ষে উপাদানগুলি ব্যতিক্রমী দৃঢ়তা, নিম্ন-তাপমাত্রা প্রতিরোধ, এবং শিখা প্রতিবন্ধকতা সহ কাঁচামালের দাবি করে; উপাদান নির্বাচন এবং pretreatment নিরাপত্তার জন্য প্রতিরক্ষা প্রথম লাইন গঠন.
কাঁচা মাল শ্রেণীবিভাগ এবং ম্যাচিং
কেসিং, গ্যাস রিজার্ভার বডি এবং ইগনিশন বোতামের জন্য উচ্চ-প্রভাব পরিবর্তিত পিপি এবং শিখা-প্রতিরোধী কপোলিমার পিপি নির্বাচন করা হয়েছে; এই উপকরণগুলি সহজাত শিখা-প্রতিরোধী বৈশিষ্ট্যগুলির পাশাপাশি উচ্চ দৃঢ়তা, বিউটেন দ্রাবকগুলির প্রতিরোধ এবং নিম্ন-তাপমাত্রার ড্রপের সময় ক্র্যাকিং প্রতিরোধের প্রস্তাব দেয়। স্বচ্ছ ফুয়েল-লেভেল দেখার উইন্ডোর জন্য হাই-টাফনেস ট্রান্সপারেন্ট GPPS বা ফুড-গ্রেড পিসি ব্যবহার করা হয়, যখন উইন্ডশীল্ড এবং ছোট আলংকারিক অংশগুলির জন্য হাই-গ্লস ABS ব্যবহার করা হয়।
উপাদান পুনর্ব্যবহারের উপর কঠোর নিষেধাজ্ঞা: পুনর্ব্যবহৃত রিগ্রিন্ড (স্প্রু/রানার স্ক্র্যাপ) ব্যবহার চাপ-বহনকারী, বায়ুরোধী উপাদান যেমন গ্যাসের জলাধার এবং কেসিংয়ের জন্য কঠোরভাবে নিষিদ্ধ। রিগ্রিন্ডে আণবিক ক্ষয় দৃঢ়তা হ্রাস করে, চাপযুক্ত গ্যাস লোডের অধীনে অংশগুলি ফাটল এবং ফুটো হওয়ার ঝুঁকি তৈরি করে- যা বিস্ফোরণের ঝুঁকি তৈরি করে। শুধুমাত্র ছোট আলংকারিক অংশগুলি একই উপাদানের 5% পর্যন্ত রিগ্রিন্ডকে অন্তর্ভুক্ত করতে পারে, তবে মোটা কণাগুলি অপসারণের জন্য এটি পাল্ভারাইজ করা এবং চালিত করা হয়েছে। মিশ্রণ প্রক্রিয়া চলাকালীন, নন-মাইগ্রেটিং, ইকো-বন্ধুত্বপূর্ণ মাস্টারব্যাচ এবং কম-অস্থিরতা ছাঁচ রিলিজ এজেন্টগুলি সংযোজন এবং বিউটেনের মধ্যে ফোলা প্রতিক্রিয়া প্রতিরোধ করতে ব্যবহৃত হয়, যা অন্যথায় কেসিং ফুটো হতে পারে। শিখা-প্রতিরোধী PP এর শিখা-প্রতিরোধী বৈশিষ্ট্যগুলির সাথে আপস না করার জন্য স্ট্যান্ডার্ড PP এবং ABS থেকে আলাদাভাবে মিশ্রিত এবং সংরক্ষণ করা হয়।
মিশ্রণ প্রক্রিয়া নিয়ন্ত্রণ
একটি ছোট, কম-গতির উল্লম্ব মিক্সার ব্যবহার করা হয়, যা 5-8 মিনিটের জন্য 250-280 rpm-এ কাজ করে। সংশোধিত পিপিকে অবশ্যই দীর্ঘায়িত উচ্চ-গতির মিশ্রণের মধ্য দিয়ে যেতে হবে না; ঘর্ষণজনিত তাপ বিল্ডআপ অভ্যন্তরীণ শক্ত করার সিস্টেমকে ক্ষতিগ্রস্ত করতে পারে এবং ড্রপ-ইম্যাক্ট প্রতিরোধ ক্ষমতা কমাতে পারে। ব্যাচ-টু-ব্যাচ রঙের বৈচিত্র রোধ করতে বিভিন্ন রঙের কাঁচামাল আলাদাভাবে মিশ্রিত করা হয়। মেশানোর পরে, উপাদান ফড়িং ধুলো বাদ দিতে সিল করা হয়; মাল্টি-ক্যাভিটি ছাঁচে প্রবেশ করা সূক্ষ্ম ধূলিকণা সহজেই ছোট ভেন্টিং চ্যানেলগুলিকে আটকে দিতে পারে, যার ফলে কালো দাগ বা বায়ুরোধী ত্রুটি দেখা দেয়।
প্রমিত শুষ্ককরণ এবং dehumidification
ABS এবং PC (স্বচ্ছ অংশের জন্য ব্যবহৃত) অত্যন্ত হাইগ্রোস্কোপিক; ঢালাই করা অংশগুলির ভিতরে আর্দ্রতার পরিমাণ চিহ্নিত করে মাইক্রো-বুদবুদ তৈরি করতে পারে, যার ফলে চাপে ফাটল এবং গ্যাস ফুটো হতে পারে। ABS-এর জন্য স্ট্যান্ডার্ড শুকানোর জন্য 3 ঘন্টার জন্য 80°C একটি ধ্রুবক তাপমাত্রা জড়িত, যখন PC দেখার উইন্ডোগুলি 110°C তাপমাত্রায় 4 ঘন্টার জন্য একটি dehumidifying ড্রায়ার ব্যবহার করে শুকানো হয়, আর্দ্রতার পরিমাণ 0.04% এর নিচে রাখে। পরিবর্তিত পিপি অত্যন্ত কম জল শোষণ আছে; সাধারণ ওয়ার্কশপের অবস্থার অধীনে, শুকানো অপ্রয়োজনীয়, যদিও দক্ষিণ "প্লাম রেইন" মরসুমের উচ্চ-আর্দ্রতা পরিবেশে, 1 ঘন্টার জন্য 60 ডিগ্রি সেলসিয়াসে কম-তাপমাত্রা শুকানোই পৃষ্ঠের আর্দ্রতা অপসারণের জন্য যথেষ্ট। ইনজেকশন ছাঁচনির্মাণ মেশিনের ছোট হপার ক্ষমতা দেওয়া, কাঁচামাল ছোট ব্যাচে শুকানো হয়; যদি মেশিনটি এক ঘন্টারও বেশি সময় ধরে নিষ্ক্রিয় থাকে, তবে আর্দ্রতা পুনরায় শোষণ রোধ করতে উপাদানটিকে আবার আর্দ্র করতে হবে। শুকনো কাঁচামাল আর্দ্র ওয়ার্কশপের বাতাস থেকে বিচ্ছিন্ন করার জন্য সিল করা পাইপিংয়ের মাধ্যমে মেশিনে পৌঁছে দেওয়া হয়।
২. ছোট মাল্টি-গহ্বর ছাঁচের সমাবেশ এবং প্রি-হিটিং/কমিশনিং
হালকা উপাদানগুলি আকারে ক্ষুদ্রাকৃতির হয় এবং ছাঁচগুলি সাধারণত একটি সুষম বহু-গহ্বর কাঠামো (যেমন, 16 বা 32 গহ্বর) ব্যবহার করে। মূল নকশার উপাদানগুলির মধ্যে রয়েছে রানার ব্যালেন্সিং, স্বাধীন মাইক্রো-ভেন্টিং, খোঁচা প্রতিরোধ করার জন্য ডিজাইন করা ছোট-ব্যাসের ইজেক্টর পিন এবং ফ্ল্যাশ এবং গ্যাস লিকেজ রোধ করার জন্য বিভাজন পৃষ্ঠের উচ্চ-নির্ভুল মিলন। ছাঁচ ইস্পাত এবং কাঠামোগত মান
স্বচ্ছ দেখার জন্য জানালা এবং উচ্চ-চকচকে বাইরের casings, S136 মিরর-ফিনিশ, জারা-প্রতিরোধী ইস্পাত ব্যবহার করা হয়; পলিশ করার পরে, পৃষ্ঠগুলি সূক্ষ্ম স্ক্র্যাচ বা পিটিং মুক্ত থাকে। শিখা-প্রতিরোধী পিপি গ্যাস জলাধারগুলির ছাঁচের গহ্বরগুলি শিখা-প্রতিরোধী পাউডার থেকে দীর্ঘমেয়াদী ক্ষয় প্রতিরোধ করার জন্য নাইট্রাইডিং চিকিত্সার মধ্য দিয়ে যায়, যার ফলে ছাঁচের পরিষেবা জীবন প্রসারিত হয়। সমস্ত অভ্যন্তরীণ কোণে স্ট্রেসের ঘনত্ব দূর করতে এবং ড্রপের প্রভাবের সময় ক্র্যাকিং প্রতিরোধ করতে কমপক্ষে R0.3 ব্যাসার্ধের বৈশিষ্ট্য রয়েছে। বিভাজন লাইন মেশিনিং নির্ভুলতা সূক্ষ্ম ফ্ল্যাশ দূর করতে 0.01 মিমি এর মধ্যে নিয়ন্ত্রিত হয়, যা অন্যথায় অত্যধিক সমাবেশ ফাঁক বা গ্যাস ফুটো হতে পারে।
সুষম কুলিং সিস্টেম ডিজাইন
প্লাস্টিকের লাইটার উপাদানগুলির প্রাচীরের পুরুত্ব মাত্র 1.2-2.0 মিমি, এবং গ্যাস জলাধারের প্রাচীরের পুরুত্বের অভিন্নতা সরাসরি বিস্ফোরণ-প্রমাণ কার্যকারিতা নির্ধারণ করে। ছাঁচটি গহ্বরের কাছাকাছি অবস্থিত সূক্ষ্ম কুলিং চ্যানেলগুলির একটি ঘন নেটওয়ার্ক ব্যবহার করে; এই চ্যানেলগুলি প্রতিটি অংশের জন্য সামঞ্জস্যপূর্ণ শীতল হার নিশ্চিত করার জন্য গহ্বর জুড়ে পুরোপুরি প্রতিসম, যার ফলে অভিন্ন সংকোচন এবং কোন মাত্রিক বিচ্যুতি হয় না। ছাঁচের তাপমাত্রা জোন দ্বারা নিয়ন্ত্রিত হয়: ABS আলংকারিক অংশগুলির জন্য 50-55°C এবং শিখা-প্রতিরোধী PP গ্যাস আধারগুলির জন্য 30-40°C। অত্যধিক ছাঁচের তাপমাত্রা PP-এ স্ফটিককরণের সংকোচন বৃদ্ধি করে, যার ফলে গ্যাসের আধার এবং দুর্বল সিলিং এর ফলে গ্যাস লিকেজ হয়।
অপ্টিমাইজড ভেন্টিং এবং ইজেকশন ডিজাইন
বহু-গহ্বরের ছাঁচে, প্রতিটি গহ্বর স্বাধীন মাইক্রো-ভেন্ট (0.010 মিমি গভীর, 2-4 মিমি চওড়া) দিয়ে সজ্জিত থাকে, ওয়েল্ড লাইন, প্রবাহের শেষ বিন্দু এবং পুরু-প্রাচীরযুক্ত পাঁজরের অবস্থানে অতিরিক্ত ভেন্টিং সন্নিবেশ করা হয়। এটি উচ্চ-গতির ভরাট করার সময় দ্রুত বায়ু সরিয়ে নেওয়ার অনুমতি দেয়, ওয়েল্ড লাইনের ভঙ্গুরতা বা স্থানীয়ভাবে ঝলসে যাওয়া প্রতিরোধ করে। এই ছোট অংশগুলির জন্য ইজেক্টর পিনের ব্যাস মাত্র 1-2 মিমি এবং একটি মাল্টি-পয়েন্ট ডিস্ট্রিবিউটেড ইজেকশন কৌশল ব্যবহার করে; পিনগুলি পুরু-প্রাচীরযুক্ত অঞ্চলে স্থাপন করা হয় - গুরুত্বপূর্ণ বায়ুরোধী অঞ্চলগুলি এড়িয়ে - এবং স্ট্রেস চিহ্ন ("সাদা করা") বা পাংচার যা মাইক্রো-ফাটল তৈরি করতে পারে রোধ করতে দুটি কম-গতির পর্যায়ে অগ্রসর হয়।
ছাঁচ অপারেশন স্পেসিফিকেশন
এই মাল্টি-ক্যাভিটি লাইটার মোল্ডগুলি ছোট, নির্ভুল ইনজেকশন ছাঁচনির্মাণ মেশিন (100T–250T) ব্যবহার করার জন্য ডিজাইন করা হয়েছে যা উচ্চ-গতির ইনজেকশনের সময় ছাঁচ খোলা এবং ফ্ল্যাশ গঠন প্রতিরোধ করার জন্য যথেষ্ট ক্ল্যাম্পিং বল প্রদান করে। কোন বাধা বা ফুটো আছে তা নিশ্চিত করতে প্রতিটি কুলিং চ্যানেলে একটি জল-প্রবাহ পরীক্ষা পরিচালনা করুন; কম চাপের ছাঁচ সুরক্ষা ব্যবস্থাকে প্রাক-ক্যালিব্রেট করুন যাতে ছাঁচটি এমনকি মিনিটের গেটের অবশিষ্টাংশ সনাক্ত করার পরে স্বয়ংক্রিয়ভাবে খোলে, নির্ভুল মাইক্রো-গহ্বরের ক্ষতি প্রতিরোধ করে; যেকোন অবশিষ্ট ABS বা পিসি অপসারণ করতে শিখা-প্রতিরোধী পিপি প্রক্রিয়া করার আগে ব্যারেলটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করুন, যা শিখা-প্রতিরোধী বৈশিষ্ট্যগুলির সাথে আপস করবে; ট্রায়াল মোল্ডিং শুরু করার আগে তাপমাত্রা স্থিতিশীল করতে 20 মিনিটের জন্য ছাঁচকে প্রিহিট করুন।
III. প্রমিত ইনজেকশন ছাঁচনির্মাণ চক্র প্রক্রিয়া
সম্পূর্ণ ছাঁচনির্মাণ চক্রে ছয়টি ধাপ রয়েছে: মোল্ড ক্ল্যাম্পিং, স্টেজড ইনজেকশন, স্বল্প-মেয়াদী স্টেজড হোল্ডিং প্রেসার, দ্রুত কুলিং, কম-স্পিড ইজেকশন এবং স্বয়ংক্রিয় অংশ সংগ্রহ। মূল প্রক্রিয়া কৌশল নিম্ন-শিয়ার ফিলিং, ন্যূনতম প্যাকিং/ক্ষতিপূরণ, এবং চাপ-বহনকারী আবাসনে অদৃশ্য ফাটল গঠন রোধ করতে অভ্যন্তরীণ চাপের কঠোর নিয়ন্ত্রণের উপর জোর দেয়।
সুনির্দিষ্ট মঞ্চস্থ ব্যারেল তাপমাত্রা নিয়ন্ত্রণ
শিখা-প্রতিরোধী পিপি এয়ার চেম্বার এবং হাউজিং: 190-215°C; অগ্রভাগ তাপমাত্রা: 205°C; সর্বোচ্চ তাপমাত্রা অবশ্যই 220 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয় (অতিরিক্ত তাপ শিখা-প্রতিরোধী সংযোজনগুলিকে পচে যায় এবং উপাদানের শক্ততাকে মারাত্মকভাবে হ্রাস করে, যার ফলে অংশগুলি আঘাতে ভেঙে যাওয়ার ঝুঁকি তৈরি করে)।
ABS আলংকারিক অংশ: 170-195°C; বিরক্তিকর উদ্বায়ী পদার্থের মুক্তি এড়াতে কঠোরভাবে 200 ডিগ্রি সেলসিয়াস অতিক্রম করবেন না।
পিসি স্বচ্ছ জানালা: 260–280°C; নিম্ন তাপমাত্রায় অপর্যাপ্ত প্রবাহযোগ্যতা ওয়েল্ড লাইনের দিকে পরিচালিত করে।
মঞ্চস্থ পরিবর্তনশীল-গতি উচ্চ-গতি ভরাট
এই ছোট অংশগুলির জন্য সংক্ষিপ্ত গলিত প্রবাহ পথের প্রেক্ষিতে, একটি তিন-পর্যায়ের পরিবর্তনশীল-গতি পূরণ করার কৌশল নিযুক্ত করা হয়: গেটে কম-গতির বাফারিং, প্রধান গহ্বরের উচ্চ-গতি পূরণ এবং একাধিক গহ্বর জুড়ে ভরাট সামঞ্জস্যের ভারসাম্য বজায় রাখার জন্য প্রবাহ পথের শেষে ভেন্টিং সহ গতি হ্রাস করা। ইনজেকশন চাপ: 70-95 বার; অতিরিক্ত চাপ বায়ুরোধী বিভাজন লাইনে ফ্ল্যাশ এবং অংশের মধ্যে উচ্চ অবশিষ্ট অভ্যন্তরীণ চাপ সৃষ্টি করে; অপর্যাপ্ত চাপের ফলে দুর্বল ওয়েল্ড লাইন ফিউশন হয়, যার ফলে চাপে বায়ু চেম্বারে ফাটল এবং বায়ু ফুটো হয়ে যায়। যদি গহ্বরের মধ্যে মাত্রিক অসঙ্গতি দেখা দেয়, তবে সমস্ত গহ্বর জুড়ে সুষম ভরাট অর্জনের জন্য প্রতিটি পর্যায়ে ইনজেকশনের গতি সূক্ষ্ম-সুর করুন।
স্বল্প-সময়ের দ্বি-পর্যায় হোল্ডিং চাপ
লাইটার উপাদান পাতলা দেয়াল এবং সর্বনিম্ন সামগ্রিক সংকোচন বৈশিষ্ট্য; ফলস্বরূপ, হোল্ডিং প্রেসার সময়কাল বড় আবাসনের জন্য প্রয়োজনীয় তুলনায় উল্লেখযোগ্যভাবে কম। প্রক্রিয়াটি একটি দুই-পর্যায়ের ধারণ পর্যায় নিযুক্ত করে: উচ্চ চাপে দ্রুত গহ্বর ভরাট এবং নিম্নচাপের স্থিতিশীলতা ক্ষুদ্র সংকোচনের ক্ষতিপূরণের জন্য। চাপ বহনকারী উপাদানের (যেমন এয়ার চেম্বার) জন্য হোল্ডিং সময় 4-8 সেকেন্ড এবং ছোট আলংকারিক অংশগুলির জন্য 3-5 সেকেন্ড সেট করা হয়। ইজেক্টর পিনের অবস্থানে "সাদা চিহ্ন" বা মাইক্রো-ফাটল প্রতিরোধ করার জন্য চাপ ধরে রাখা উচিত নয়। উপাদান রিচার্জিং একযোগে ধারণ পর্বের সময় ঘটে, ছাঁচনির্মাণ চক্রকে সংক্ষিপ্ত করে এবং বহু-গহ্বরের ছাঁচের জন্য ব্যাপক উত্পাদন দক্ষতা বাড়ায়।
কুলিং এবং পার্ট রিমুভাল কন্ট্রোল
শীতল করার সময়গুলি দেয়ালের বেধ দ্বারা নির্ধারিত হয়: প্রতি 1 মিমি পুরুত্বে 2-3 সেকেন্ড, 1.5 মিমি বায়ু চেম্বারের জন্য 4-6 সেকেন্ডের সাধারণ শীতল সময়। অপর্যাপ্ত শীতলতা ক্রমাগত ছাঁচনির্মাণ পরবর্তী সংকোচনের দিকে পরিচালিত করে, যার ফলে হাউজিং বিকৃতি এবং সমাবেশ সীল ব্যর্থ হয়। ছাঁচ খোলা এবং ইজেকশন কম, অবিচলিত গতিতে সঞ্চালিত হয়, অংশগুলি ধরার জন্য ছাঁচের নীচে একটি স্বয়ংক্রিয় সংগ্রহ বিন স্থাপন করা হয়; আঙুলের ছাপ বা তেল দূষণ রোধ করার জন্য স্বচ্ছ বা বায়ুরোধী উপাদানের ম্যানুয়াল হ্যান্ডলিং নিষিদ্ধ। নতুনভাবে ভেঙে ফেলা অংশগুলি অবশ্যই ট্রেতে সমতল রাখতে হবে—স্ট্যাকিং বা কম্প্রেশন কঠোরভাবে নিষিদ্ধ, কারণ ছোট আবাসনে সামান্য চাপও সহজেই অদৃশ্য মাইক্রো-ফাটল সৃষ্টি করতে পারে।
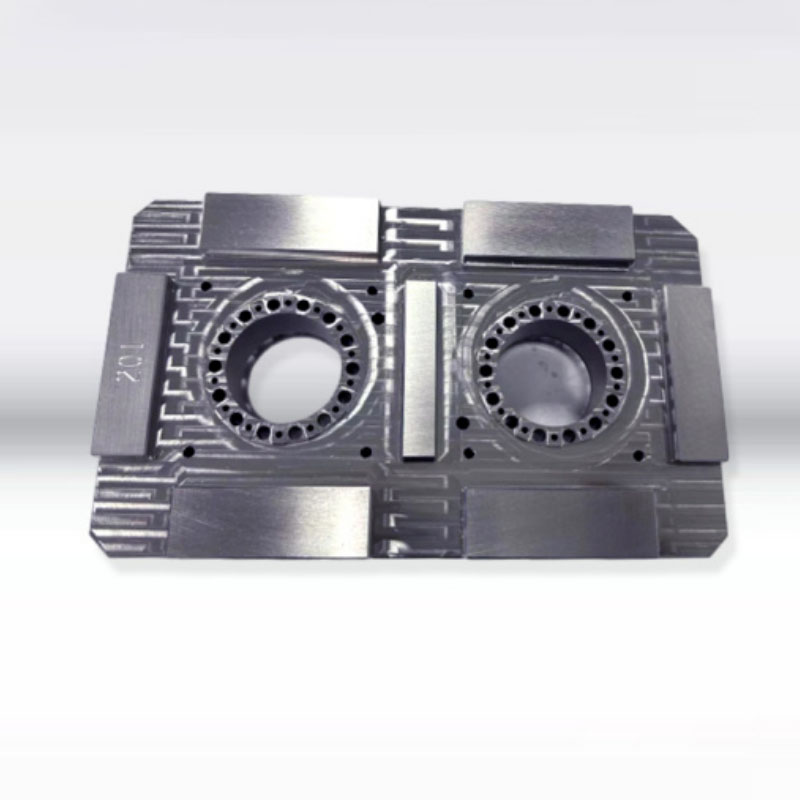
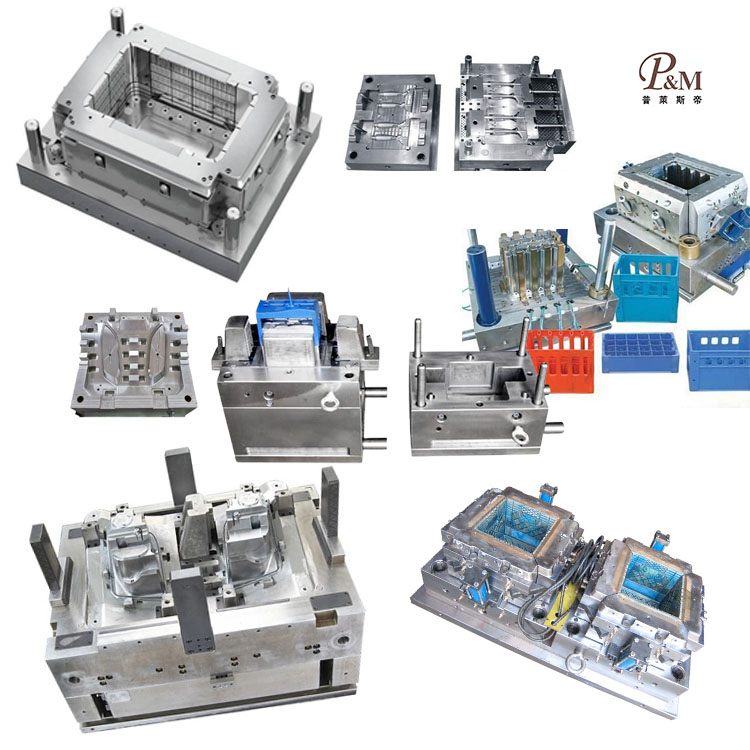
আমরা একটি প্লাস্টিকের লাইটার যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারক, উচ্চ মানের প্লাস্টিক লাইটার অংশ ছাঁচনির্মাণ উত্পাদন প্রদান. যতক্ষণ না আপনি প্লাস্টিকের লাইটার পার্টস ছাঁচনির্মাণ পণ্য কাস্টমাইজ/বিকাশ করতে চান, আপনি আমাদের খুঁজে পেতে পারেন। আমাদের কাছে পেশাদার ইনজেকশন ছাঁচ নকশা এবং পরিপক্ক উত্পাদন প্রযুক্তি রয়েছে, আপনাকে পণ্য ডিজাইন-ছাঁচ তৈরি-পণ্য উত্পাদন-পণ্য প্যাকেজিং-পণ্য পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করে, আমরা আপনাকে প্রতিটি লিঙ্কে সহায়তা করতে পারি। যতক্ষণ আপনি আমাদের কাছে আসবেন, আমরা আপনাকে চূড়ান্ত পরিষেবা সরবরাহ করব এবং পণ্যের গুণমান, উৎপাদন সময়, তথ্য সংলাপ ইত্যাদির ক্ষেত্রে আপনাকে সন্তুষ্ট করব।
|
পণ্যের নাম |
ট্রেডমিল ছাঁচনির্মাণ |
|
অনুগ্রহ করে প্রদান করুন |
2D, 3D, নমুনা, বা এর আকার বহু-কোণ ছবি |
|
ছাঁচ সময় |
20-35 দিন |
|
পণ্য সময় |
7-15 দিন |
|
ছাঁচ নির্ভুলতা |
+/-0.01 মিমি |
|
ছাঁচ জীবন |
50-100 মিলিয়ন শট |
|
উত্পাদন প্রক্রিয়া |
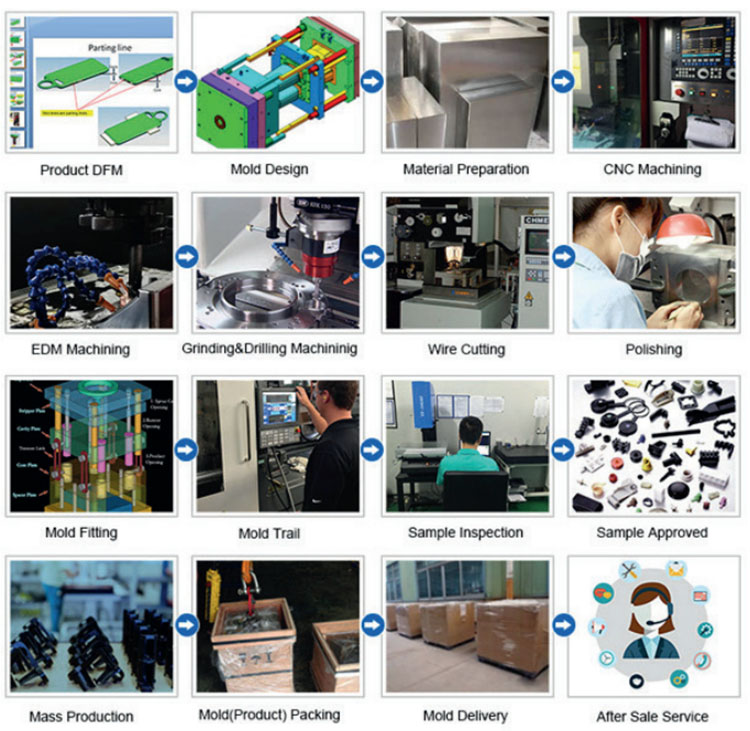
অডিট অঙ্কন - ছাঁচ প্রবাহ বিশ্লেষণ - নকশা যাচাইকরণ - কাস্টম উপকরণ - ছাঁচ প্রক্রিয়াকরণ - মূল প্রক্রিয়াকরণ - ইলেক্ট্রোড মেশিনিং - রানার সিস্টেম প্রক্রিয়াকরণ - অংশ প্রক্রিয়াকরণ এবং সংগ্রহ - মেশিন গ্রহণযোগ্যতা - গহ্বর পৃষ্ঠ চিকিত্সা প্রক্রিয়া - জটিল মোড ডাই - সমগ্র ছাঁচ পৃষ্ঠ আবরণ - মাউন্ট প্লেট - ছাঁচ নমুনা - নমুনা পরীক্ষা - প্রেরণ নমুনা |
|
ছাঁচ গহ্বর |
এক গহ্বর, বহু-গহ্বর বা একই বিভিন্ন পণ্য একসাথে তৈরি করা হয় |
|
ছাঁচ উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
রানার সিস্টেম |
গরম রানার এবং ঠান্ডা রানার |
|
বেস উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
শেষ করুন |
শব্দটি পিটিং, মিরর ফিনিস, ম্যাট পৃষ্ঠ, striae |
|
স্ট্যান্ডার্ড |
HASCO, DME বা নির্ভরশীল |
|
প্রধান প্রযুক্তি |
মিলিং, গ্রাইন্ডিং, সিএনসি, ইডিএম, তার কাটা, খোদাই, EDM, lathes, পৃষ্ঠ সমাপ্তি, ইত্যাদি |
|
সফটওয়্যার |
CAD, PRO-E, UG ডিজাইন সময়: 1-3 দিন (স্বাভাবিক পরিস্থিতিতে) |
|
পণ্য উপাদান |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS। |
|
গুণমান সিস্টেম |
ISO9001:2008 |
|
সময় প্রতিষ্ঠা করুন |
20 দিন |
|
যন্ত্রপাতি |
CNC, EDM, কাটা বন্ধ মেশিন, প্লাস্টিক যন্ত্রপাতি, ইত্যাদি প্লাস্টিক স্যুটকেস ছাঁচ zhe জিয়াং |
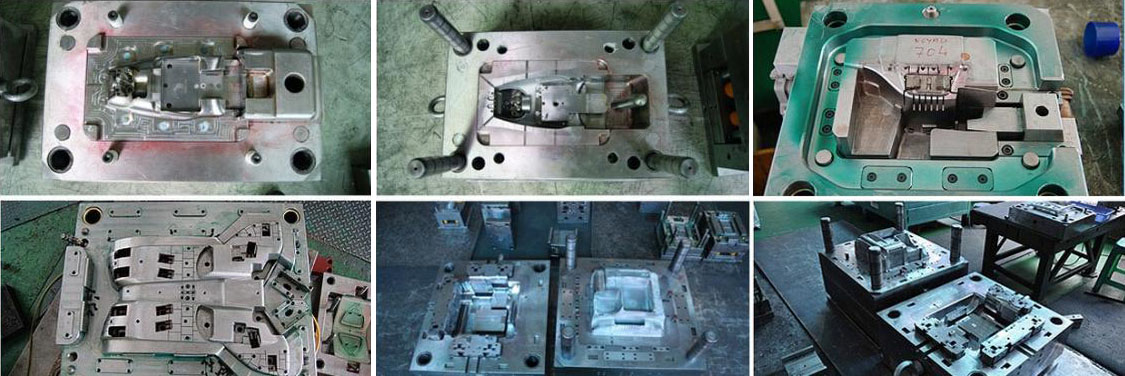
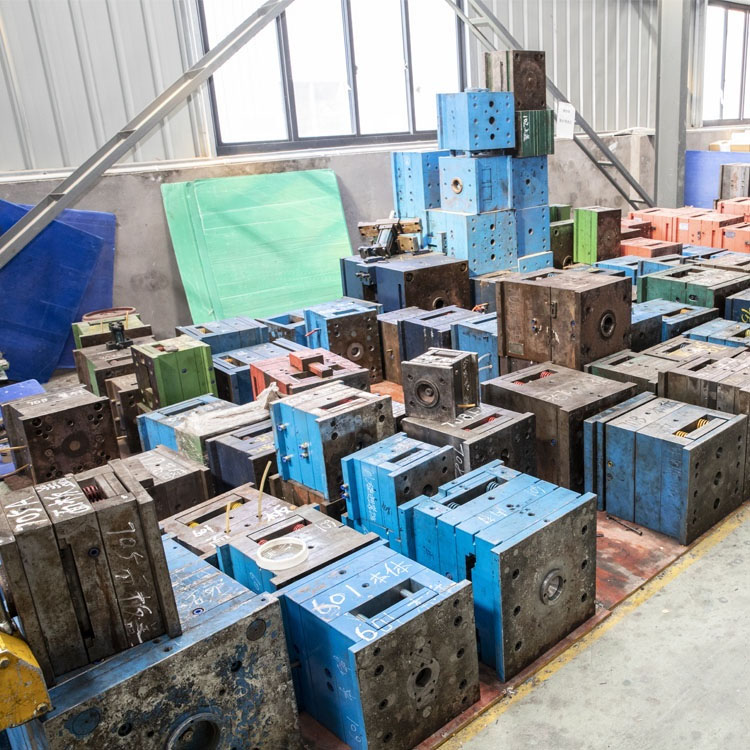
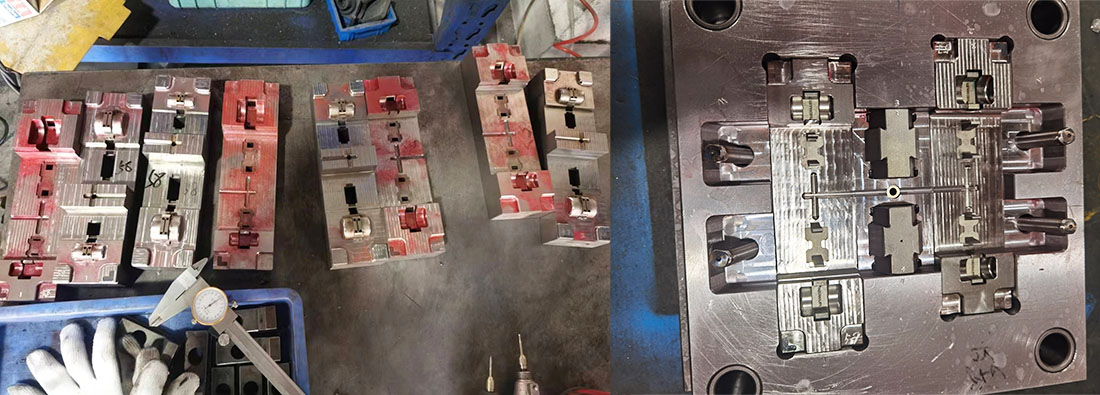
প্লাস্টিক ইনজেকশন ছাঁচ তৈরি
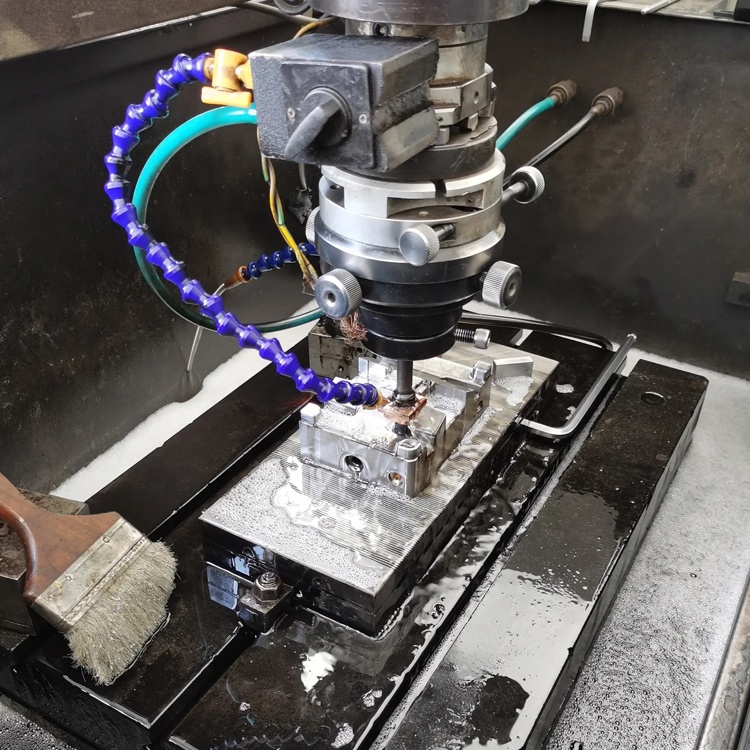
প্লাস্টিক ছাঁচনির্মাণ বৈশিষ্ট্য
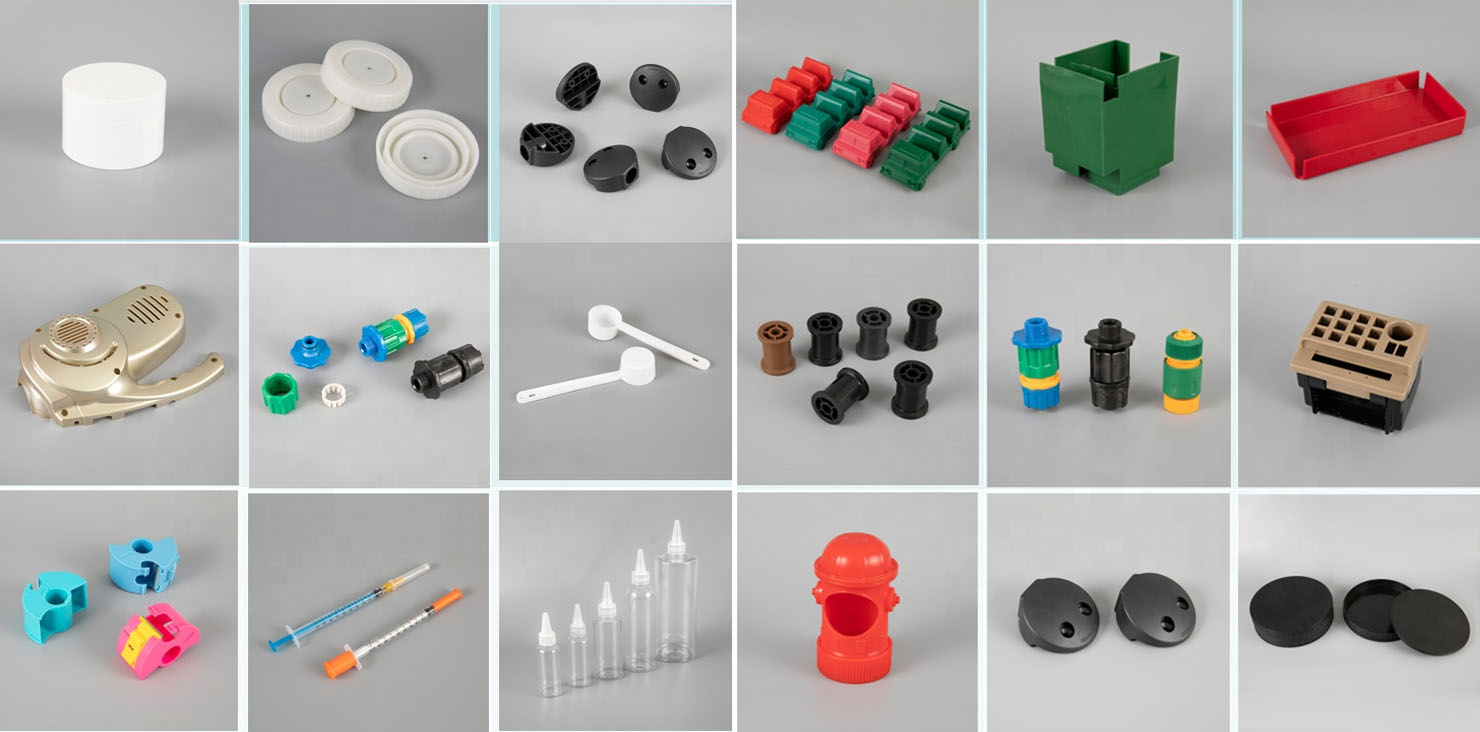
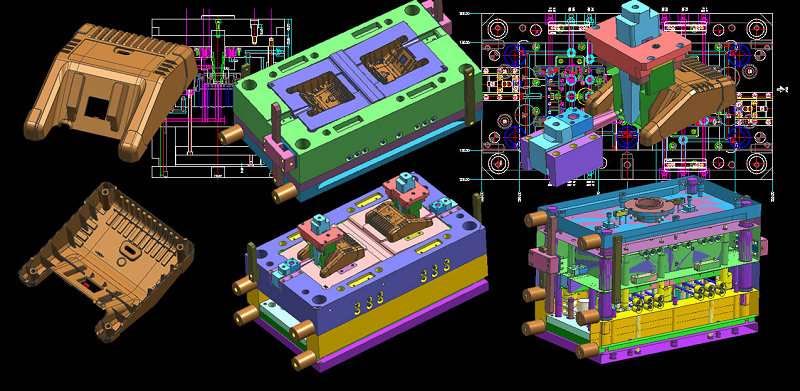
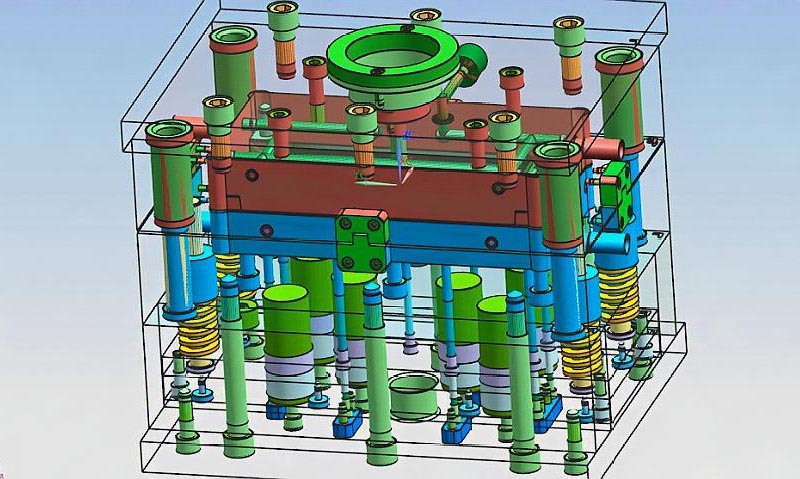
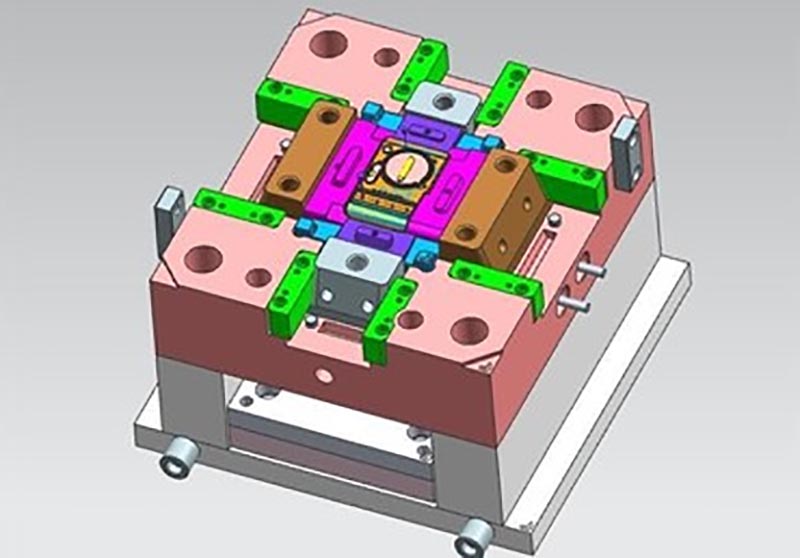
ছাঁচ নকশা:
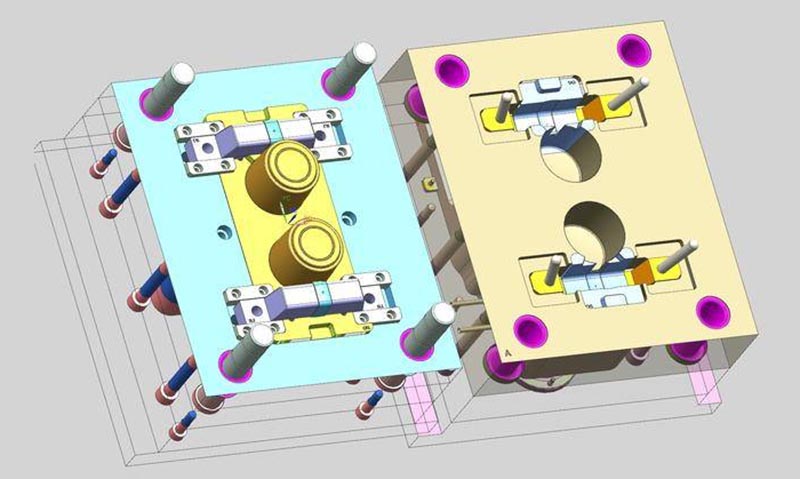
লেনদেন প্রক্রিয়া:
ছাঁচ পরীক্ষা:

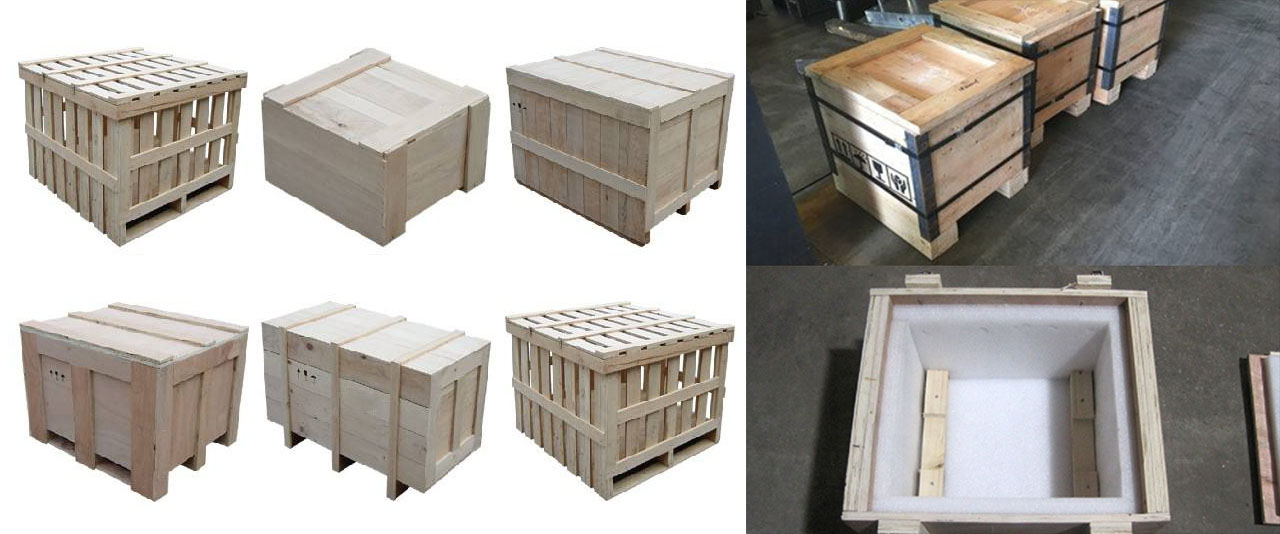
পণ্য প্যাকেজিং
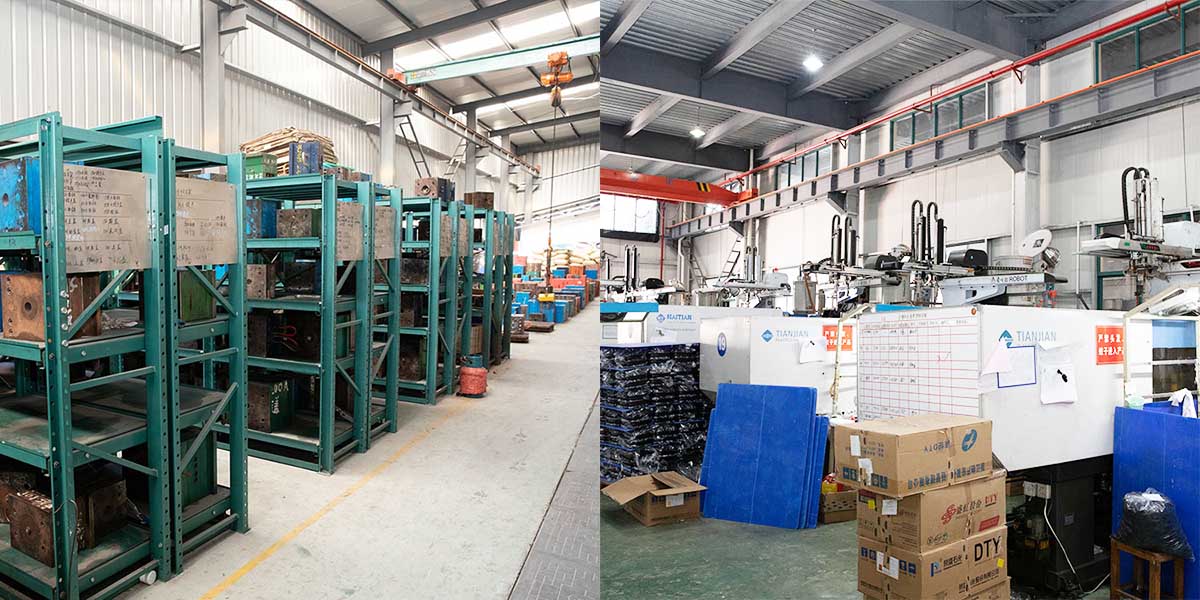
কারখানা
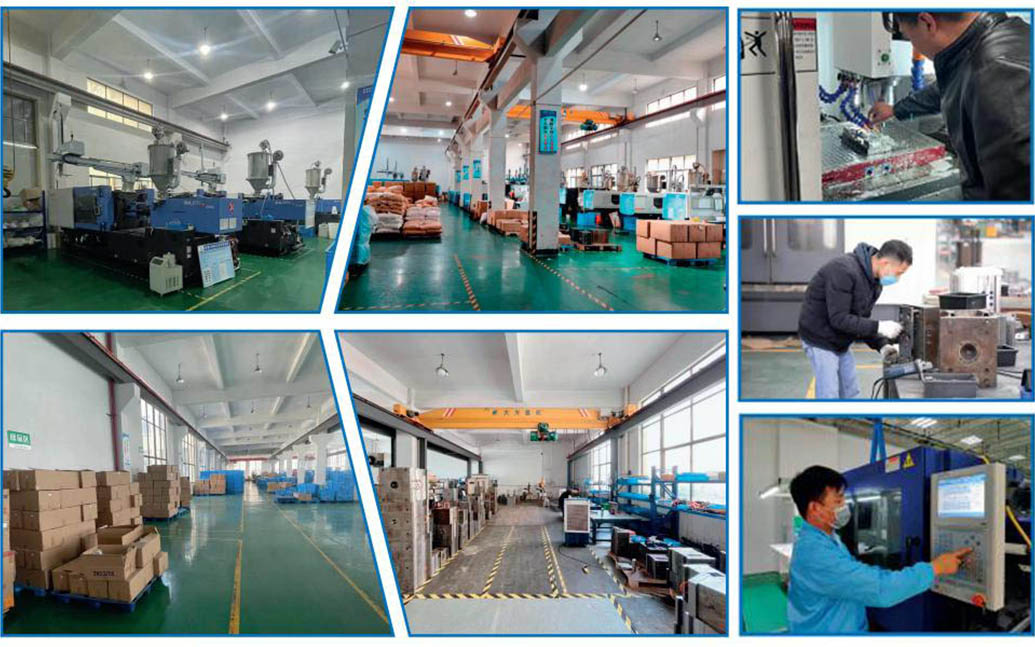
আমরা কাস্টম প্লাস্টিক ছাঁচ কারখানা. আমাদের কারখানা প্লাস্টিক ইনজেকশন ছাঁচ প্রস্তুতকারক. আমাদের পেশাদার কাস্টম প্লাস্টিকের ছাঁচে 17 বছরের অভিজ্ঞতা এবং 10 বছরের বিদেশী বাণিজ্যের অভিজ্ঞতা রয়েছে। আমরা কাস্টম প্লাস্টিক ছাঁচ সরবরাহকারী. আমরা কাস্টম প্লাস্টিক ছাঁচ সেবা প্রদান করতে পারেন. আমাদের কারখানাটি ইনজেকশন ছাঁচযুক্ত প্লাস্টিকের অংশগুলি তৈরি করতে পারে এবং পণ্যগুলির গুণমান আপনাকে সন্তুষ্ট করবে।
আমাদের 50 টিরও বেশি হাই-এন্ড মেশিন এবং শত শত প্রকৌশলী এবং ডিজাইনার রয়েছে। আমরা পণ্য ডিজাইন - ছাঁচ তৈরি - পণ্য উত্পাদন - পণ্য প্যাকেজিং - পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করতে পারি। আমরা একটি সম্পূর্ণ উত্পাদন চেইন আছে. আমরা আপনার সব প্রয়োজনীয়তা পূরণ করতে পারেন.
আমরা যে পরিষেবাগুলি প্রদান করি:
পেশাদার কাস্টম ছাঁচ পরিষেবা, প্লাস্টিক ছাঁচ নকশা এবং উত্পাদন. প্লাস্টিক পণ্য উত্পাদন, পণ্য নকশা, ছাঁচ নকশা, ঘা ছাঁচ কাস্টমাইজেশন, ঘূর্ণন ছাঁচ কাস্টমাইজেশন, ডাই-কাস্টিং ছাঁচ কাস্টমাইজেশন। 3D প্রিন্টিং পরিষেবা, CNC উত্পাদন পরিষেবা, পণ্য প্যাকেজিং, কাস্টমাইজড প্যাকেজিং, শিপিং পরিষেবা।
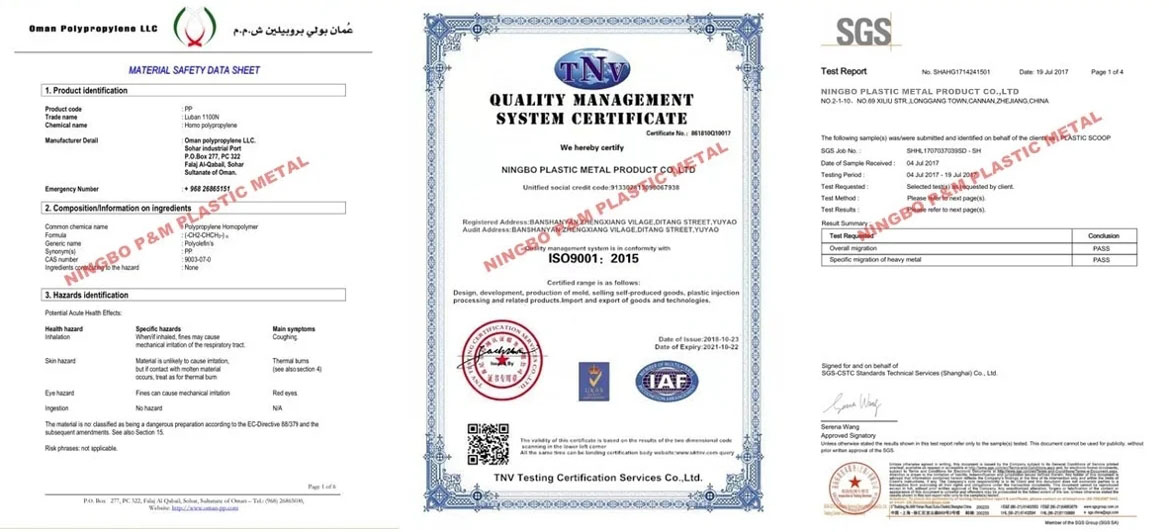

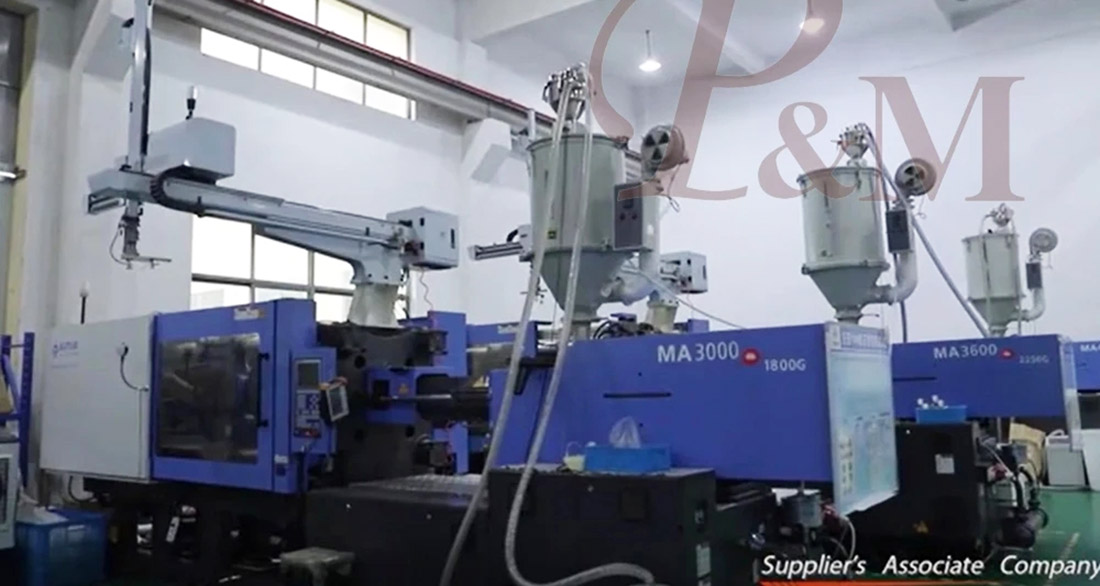
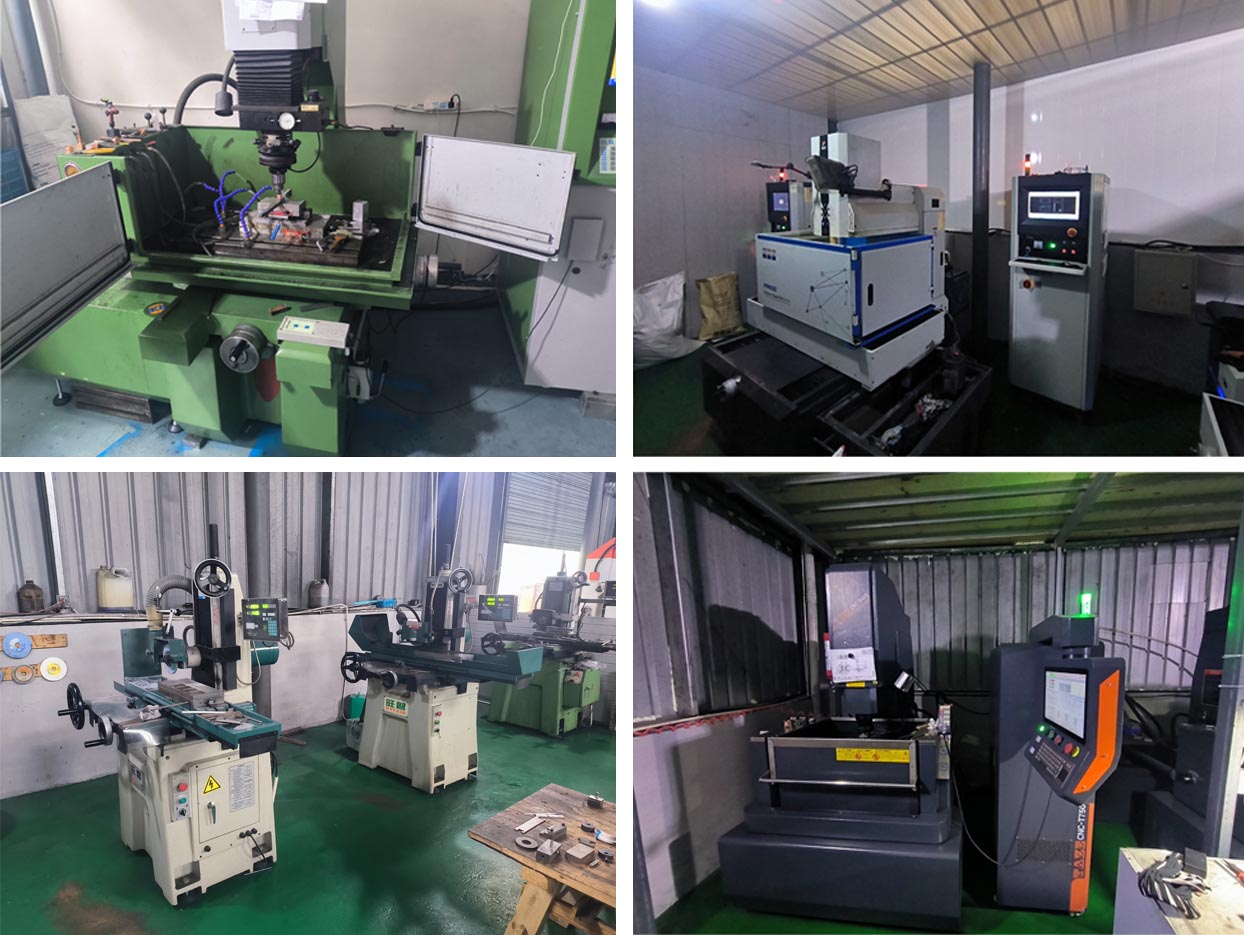
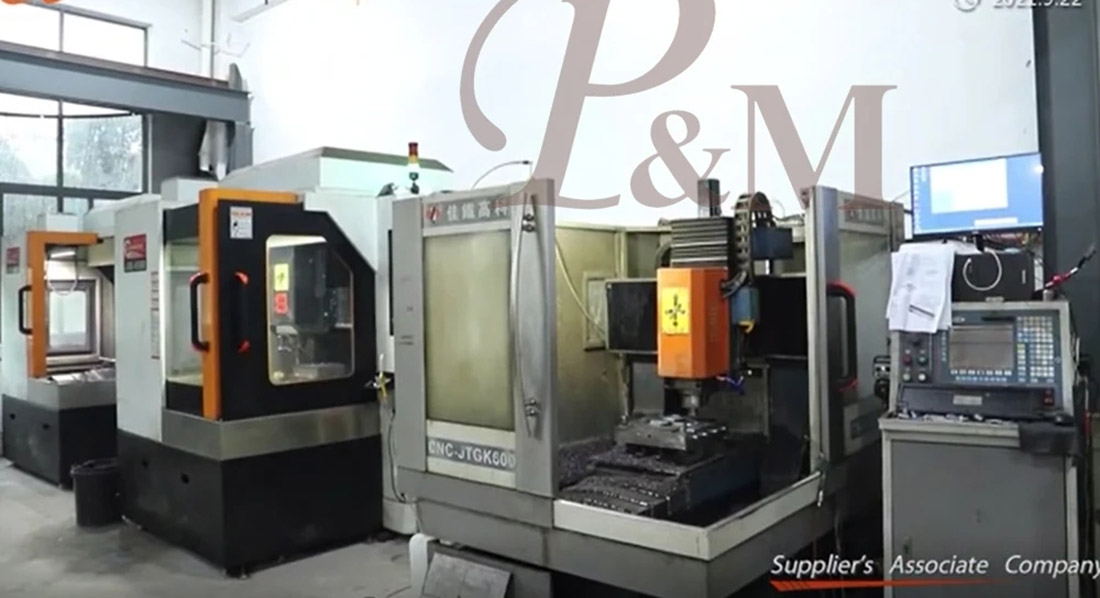
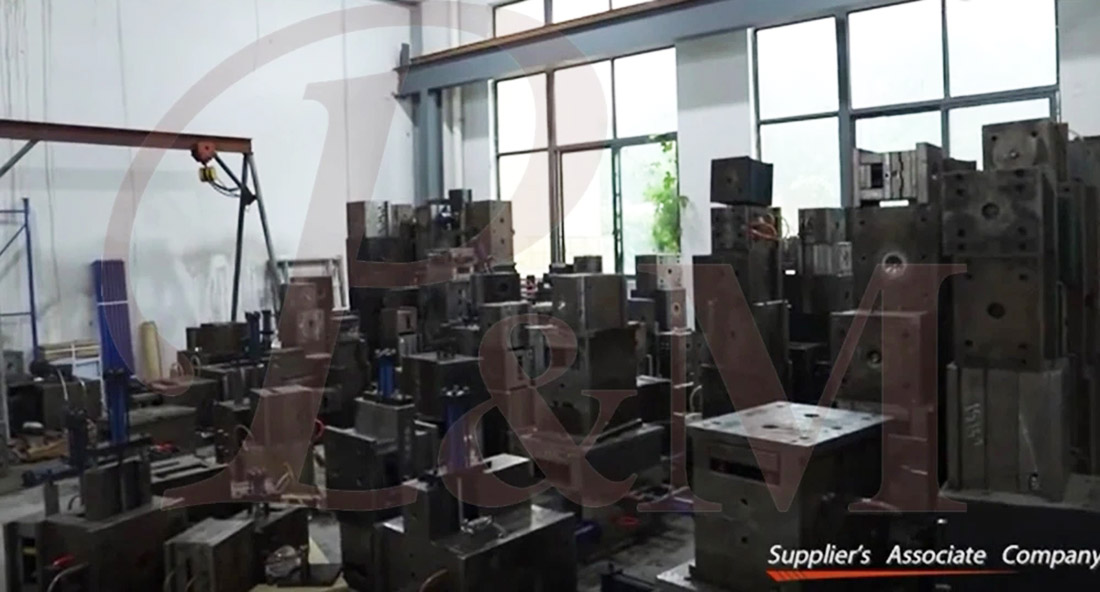
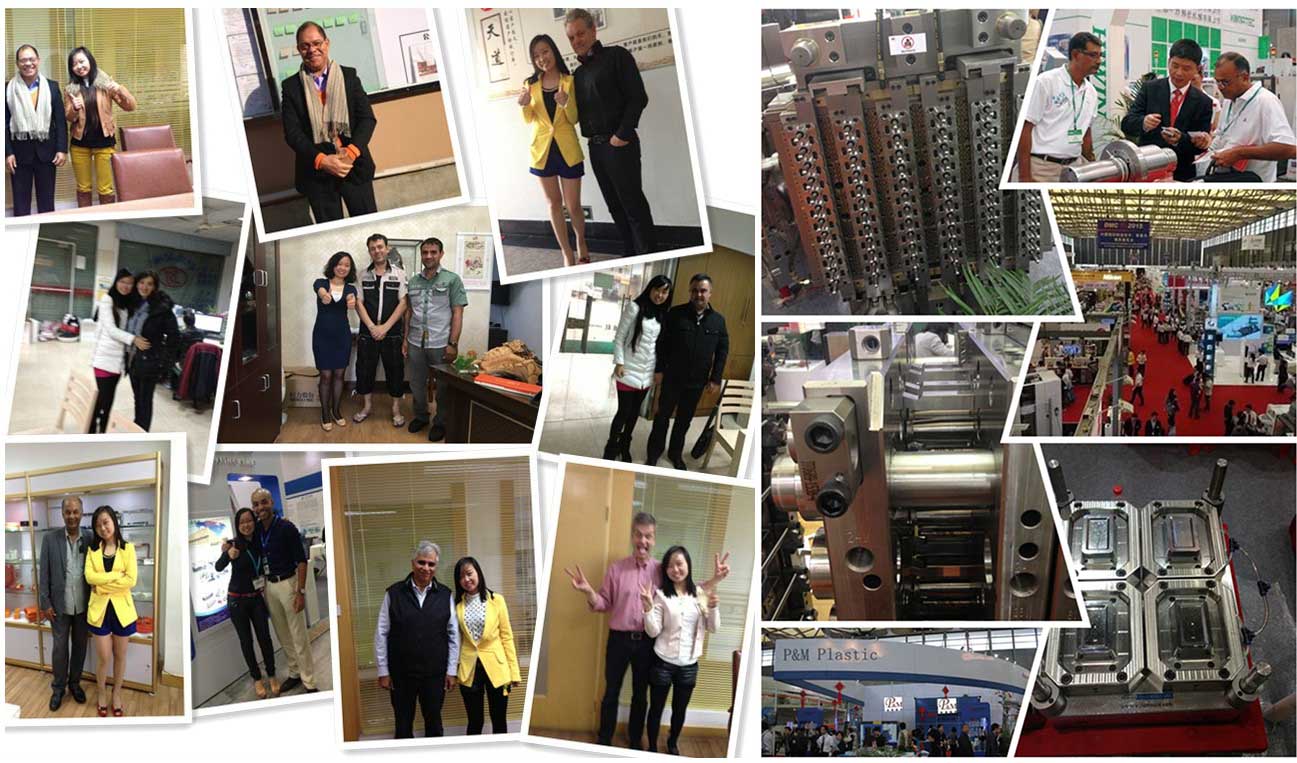
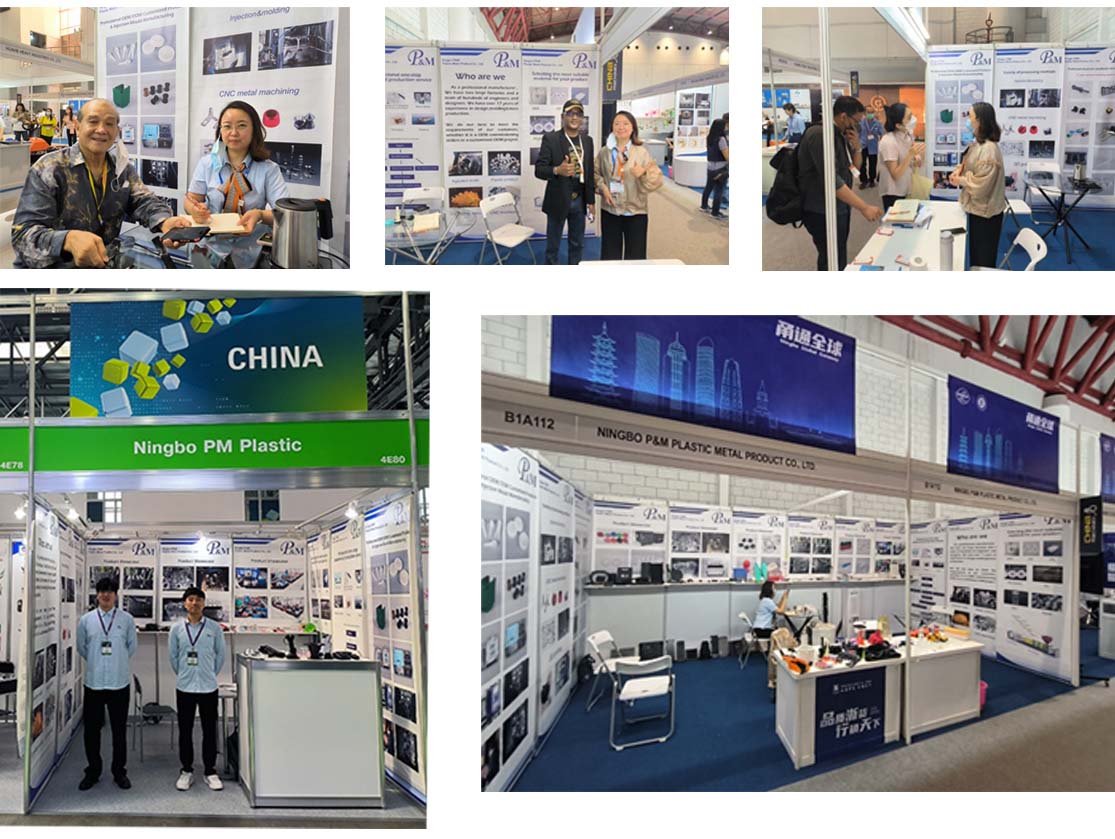
আমরা সর্বদা প্রথম এবং প্রথম গুণমানের নীতিগুলি মেনে চলি। গ্রাহকদের সর্বোচ্চ মানের পণ্য সরবরাহ করার সময়, উত্পাদন দক্ষতা সর্বাধিক করার চেষ্টা করুন এবং উত্পাদন সময় সংক্ষিপ্ত করুন। আমরা প্রত্যেক গ্রাহককে জানাতে গর্বিত যে আমাদের কোম্পানি তার প্রতিষ্ঠার পর থেকে কোনো গ্রাহক হারায়নি। যদি পণ্যের সাথে কোনো সমস্যা থাকে, তাহলে আমরা সক্রিয়ভাবে সমাধান খুঁজব এবং শেষ পর্যন্ত দায়িত্ব নেব।

FAQ
প্রশ্ন 1: আপনি কি ট্রেডিং কোম্পানি বা প্রস্তুতকারক?
উত্তর: আমরা নির্মাতারা।
প্রশ্ন ২. আমি কখন উদ্ধৃতি পেতে পারি?
উত্তর: আমরা সাধারণত আপনার তদন্ত পাওয়ার পর 2 দিনের মধ্যে উদ্ধৃতি করি।
আপনি যদি খুব জরুরী হন, দয়া করে আমাদের কল করুন বা আপনার ইমেলে আমাদের বলুন যাতে আমরা প্রথমে আপনার জন্য উদ্ধৃতি দিতে পারি।
Q3. ছাঁচের জন্য সীসা-সময় কতক্ষণ?
উত্তর: এটি সমস্ত পণ্যের আকার এবং জটিলতার উপর নির্ভর করে। সাধারণত, সীসা সময় 25 দিন।
Q4. আমার কোন 3D অঙ্কন নেই, আমি কিভাবে নতুন প্রকল্প শুরু করব?
উত্তর: আপনি আমাদের একটি ছাঁচনির্মাণ নমুনা সরবরাহ করতে পারেন, আমরা আপনাকে 3D অঙ্কন নকশা শেষ করতে সাহায্য করব।
প্রশ্ন5. চালানের আগে, কীভাবে পণ্যের গুণমান নিশ্চিত করবেন?
উত্তর: আপনি যদি আমাদের কারখানায় না আসেন এবং পরিদর্শনের জন্য তৃতীয় পক্ষও না থাকে তবে আমরা আপনার পরিদর্শন কর্মী হিসাবে থাকব।
আমরা আপনাকে উত্পাদন প্রক্রিয়ার বিশদ বিবরণের জন্য একটি ভিডিও সরবরাহ করব যার মধ্যে রয়েছে প্রক্রিয়া প্রতিবেদন, পণ্যের আকারের কাঠামো এবং পৃষ্ঠের বিশদ, প্যাকিং বিশদ এবং আরও কিছু।
প্রশ্ন ৬. আপনার পেমেন্ট শর্তাবলী কি?
উত্তর: ছাঁচের অর্থপ্রদান: T/T দ্বারা অগ্রিম 40% আমানত, প্রথম ট্রায়াল নমুনাগুলি পাঠানোর আগে 30% দ্বিতীয় ছাঁচের অর্থ প্রদান, আপনি চূড়ান্ত নমুনাগুলিতে সম্মত হওয়ার পরে 30% ছাঁচের ভারসাম্য।
বি: উত্পাদন অর্থপ্রদান: 50% অগ্রিম আমানত, 50% চূড়ান্ত পণ্য পাঠানোর আগে।
প্রশ্ন 7: আপনি কীভাবে আমাদের ব্যবসাকে দীর্ঘমেয়াদী এবং ভাল সম্পর্ক তৈরি করবেন?
A:1। আমরা আমাদের গ্রাহকদের সর্বোত্তম মানের পণ্যের জন্য সুবিধা নিশ্চিত করতে ভাল মানের এবং প্রতিযোগিতামূলক মূল্য রাখি।
2. আমরা প্রত্যেক গ্রাহককে আমাদের বন্ধু হিসাবে সম্মান করি এবং আমরা আন্তরিকভাবে ব্যবসা করি এবং তাদের সাথে বন্ধুত্ব করি, তারা যেখান থেকেই আসুক না কেন।
হট ট্যাগ: প্লাস্টিক লাইটার যন্ত্রাংশ ছাঁচনির্মাণ, চীন, প্রস্তুতকারক, সরবরাহকারী, কারখানা, কাস্টমাইজড, পাইকারি, কিনুন, গুণমান, সর্বশেষ বিক্রয়, চীনে তৈরি
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।