বাড়ি
>
পণ্য > কোর কাস্টমাইজেশন পরিষেবা > কাস্টম ছাঁচনির্মাণ > প্লাস্টিক সাইড কভার মোটরসাইকেল খুচরা যন্ত্রাংশ ছাঁচনির্মাণ
পণ্য
- কোর কাস্টমাইজেশন পরিষেবা
- স্বাস্থ্য পরিচর্যা
- ইলেকট্রনিক যন্ত্রপাতি এবং যন্ত্র
- মা ও শিশু সরবরাহ ছাঁচ
- বিনোদনমূলক খেলাধুলা
- হোম ফার্নিশিং আর্ট
- অটো আনুষাঙ্গিক
- পরিবহন এবং গুদামজাতকরণ
- লাইটিং ফিক্সচার
- নির্মাণ সরঞ্জাম
- প্যাকেজিং পণ্য
- শিক্ষাগত ও পরীক্ষাগার
- পোশাক লাগেজ আনুষাঙ্গিক
- যত্ন এবং পরিষ্কারের পণ্য
- কৃষি ও বনায়ন
- যান্ত্রিক সরঞ্জাম
- পোষা প্রাণী সরবরাহ
- রান্নাঘরের জিনিসপত্র


প্লাস্টিক সাইড কভার মোটরসাইকেল খুচরা যন্ত্রাংশ ছাঁচনির্মাণ
Ningbo (P&M) প্লাস্টিক মেটাল প্রোডাক্টস কোং, লিমিটেডের 17 বছরের ছাঁচ তৈরির প্রযুক্তি রয়েছে এবং প্লাস্টিকের সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণ করতে পারে। আমরা পেশাদার কাস্টমাইজড প্লাস্টিক সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণ পরিষেবা প্রদান করি এবং আমরা একটি পেশাদার প্লাস্টিকের সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণকারী। পণ্যের কাঁচামাল এবং ছাঁচের উপকরণ নির্বাচন করার ক্ষেত্রে আমাদের যথেষ্ট অভিজ্ঞতা রয়েছে। প্লাস্টিকের সাইড কভার মোটরসাইকেল খুচরা যন্ত্রাংশ ছাঁচনির্মাণ প্রক্রিয়ার মধ্যে, আমাদের কারখানা এক-স্টপ পরিষেবা প্রদান করতে পারে। আমাদের প্লাস্টিকের সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ মোল্ডিং সম্পর্কিত ডিজাইন এবং উৎপাদন ক্ষমতা রয়েছে, যেমন: CAD ডিজাইন, মোল্ড ম্যানুফ্যাকচারিং, ইনজেকশন মোল্ডিং, প্লাস্টিক পণ্য উৎপাদন, সমাবেশ এবং অন্যান্য প্রযুক্তি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
উপরন্তু, আমাদের কোম্পানি প্লাস্টিকের কাঁচামাল সরবরাহকারী, মুদ্রণ প্রস্তুতকারক, ইত্যাদির সাথে কাঁচামাল সরবরাহ এবং মুদ্রণের গুণমান নিশ্চিত করতে সমবায় সম্পর্ক স্থাপন করেছে। আমাদের সমৃদ্ধ অভিজ্ঞতা এবং নিখুঁত সরবরাহ শৃঙ্খলের মাধ্যমে, আমাদের কোম্পানি গ্রাহকদের তাদের নির্দিষ্ট চাহিদা মেটাতে উচ্চ-মানের কাস্টমাইজড প্লাস্টিক সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণ পণ্য সরবরাহ করতে পারে। একই সময়ে, আমাদের কাছে 10 বছরের পেশাদার বিদেশী বাণিজ্য পরিষেবার অভিজ্ঞতা রয়েছে, বিদেশী বাণিজ্য প্রক্রিয়া বুঝতে এবং আমাদের গ্রাহকদের আরও ভালভাবে পরিবেশন করতে পারি। প্লাস্টিকের সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণের পণ্যগুলির জন্য, আমরা সংশ্লিষ্ট প্লাস্টিকের অংশগুলি তৈরি করতে পারি, যা প্রধানত ইনজেকশন ছাঁচের মাধ্যমে করা হয়।


মোটরসাইকেলের প্লাস্টিকের সাইড কভারগুলি গাড়ির শরীরের উভয় পাশে মাউন্ট করা বাহ্যিক উপাদানগুলি উন্মুক্ত করা হয়। তারা দীর্ঘ সময়ের বাইরের ইউভি এক্সপোজার, বৃষ্টি, তেলের ক্ষয়, রাস্তার ধ্বংসাবশেষের প্রভাব, ইঞ্জিনের উচ্চ তাপমাত্রা এবং ক্রমাগত কম্পনের শিকার হয়। বৃহৎ-পৃষ্ঠ-ক্ষেত্র, পাতলা-প্রাচীরযুক্ত, বাঁকা অংশ হিসাবে, তারা পৃষ্ঠের গ্লস, আবহাওয়া প্রতিরোধ, নিম্ন-তাপমাত্রার প্রভাব প্রতিরোধ, মাত্রিক নির্ভুলতা এবং ন্যূনতম অভ্যন্তরীণ চাপ সম্পর্কিত ব্যতিক্রমী মানগুলির দাবি করে। মূলধারার উপকরণগুলির মধ্যে রয়েছে আবহাওয়া-প্রতিরোধী ASA এবং ABS/PC অ্যালয়, যখন কিছু বাজেট মডেল ট্যাল্ক-ভরা পরিবর্তিত পিপি ব্যবহার করে। নিম্নলিখিত বিভাগগুলি প্রায় 1,500 শব্দের মোট একটি নিবন্ধে মূল ছাঁচনির্মাণ বিবেচনার রূপরেখা দেয়—কাঁচা মাল, ছাঁচ, ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া, পোস্ট-প্রসেসিং, এবং ত্রুটি নিয়ন্ত্রণ।
I. কাঁচামাল নির্বাচন এবং প্রাক-চিকিত্সা ছাঁচনির্মাণ অপরিহার্য
মেটেরিয়াল ম্যাচিং এবং রিগ্রিন্ড কন্ট্রোল
হাই-এন্ড মডেলগুলি এর UV প্রতিরোধ (হলুদ হওয়া প্রতিরোধ) এবং উচ্চতর আবহাওয়ার জন্য ASA ব্যবহার করে; মধ্য-পরিসরের মডেলগুলি তাপীয় সাইকেল চালানোর সময় উচ্চ দৃঢ়তা এবং ক্র্যাকিং প্রতিরোধের জন্য ABS/PC অ্যালয় ব্যবহার করে; বাজেট মডেলগুলি খরচ-কার্যকারিতা এবং তেল প্রতিরোধের জন্য ভরাট পরিবর্তিত পিপি ব্যবহার করে।
বাহ্যিক উপাদান হিসাবে, পার্শ্ব কভারগুলি প্রাথমিকভাবে ভার্জিন রজন থেকে তৈরি করা উচিত। একই উপাদানের পরিষ্কার স্প্রুস এবং রানারগুলির পুনঃব্যবহারের অনুপাত 8% এ সীমাবদ্ধ করা হয়েছে এবং মোটা কণা অপসারণের জন্য রিগ্রিন্ডকে অবশ্যই ছেঁকে নিতে হবে। অন্যান্য উপকরণ থেকে পুনর্ব্যবহৃত স্ক্র্যাপে মেশানো কঠোরভাবে নিষিদ্ধ, কারণ দূষকগুলি পৃষ্ঠের রঙের তারতম্য ঘটায় এবং প্রভাবের শক্তি হ্রাস করে, যা প্রভাবের পরে ভঙ্গুর ব্যর্থতার দিকে পরিচালিত করে।
উপাদানগুলি আবহাওয়া-প্রতিরোধী রঙের মাস্টারব্যাচ, ইউভি-প্রতিরোধী মাস্টারব্যাচ এবং কম-প্রস্ফুটিত, তেল-প্রতিরোধী ছাঁচ মুক্তির এজেন্টগুলির সাথে মিশ্রিত করা হয় যাতে "প্রস্ফুটিত" (পৃষ্ঠের কুয়াশা) বা দীর্ঘায়িত তেলের সংস্পর্শে সৃষ্ট সাদা হওয়া রোধ করা যায়। শিখা-প্রতিরোধী এবং গ্লাস-ফাইবার-রিইনফোর্সড উপাদানগুলি অবশ্যই মিশ্রিত করতে হবে এবং ক্রস-দূষণ রোধ করতে স্ট্যান্ডার্ড বাহ্যিক-গ্রেডের উপকরণ থেকে আলাদাভাবে সংরক্ষণ করতে হবে। 6-10 মিনিটের জন্য কম গতিতে (300 rpm এর নিচে) মিশ্রণ ঘটতে হবে; উচ্চ-গতির ঘর্ষণ UV-প্রতিরোধী সংযোজনগুলিকে হ্রাস করতে পারে এবং উপাদানটির বহিরঙ্গন পরিষেবা জীবনকে ছোট করতে পারে।
শুকানোর এবং dehumidification জন্য কঠোর মান
ASA এবং ABS/PC অত্যন্ত হাইগ্রোস্কোপিক; আর্দ্রতার ট্রেস পরিমাণ প্লাস্টিকের অংশের মধ্যে মাইক্রো-বুদবুদ গঠন করতে পারে। এই বুদবুদগুলি আবরণের পরে বড় আকারের পেইন্ট ডিলামিনেশনের দিকে নিয়ে যেতে পারে এবং গাড়ি চালানোর সময় প্রভাবের শিকার হলে বুদবুদের সাইট বরাবর অংশটি ফাটতে পারে। ASA 4 ঘন্টার জন্য 85°C তাপমাত্রায় গরম বাতাসে শুকানো হয়; ABS/PC অ্যালয় 90°C তাপমাত্রায় 5-6 ঘন্টার জন্য শুকানো হয়, আর্দ্রতা 0.04% এর নিচে নিয়ন্ত্রিত হয়। ভরা পিপি 60°C তাপমাত্রায় 1 ঘন্টার জন্য শুকানো হয় - বিশেষ করে বর্ষাকালে - পৃষ্ঠের আর্দ্রতা অপসারণ করতে। শুকানোর পরে, ওয়ার্কশপের আর্দ্রতা বা তেলের কুয়াশা পুনরায় শোষণ রোধ করতে কাঁচামাল একটি সিল করা হপারের মাধ্যমে মেশিনে পৌঁছে দেওয়া হয়।
২. সাইড কভার ছাঁচ ডিজাইন এবং মেশিন প্রক্রিয়াকরণ অপরিহার্য
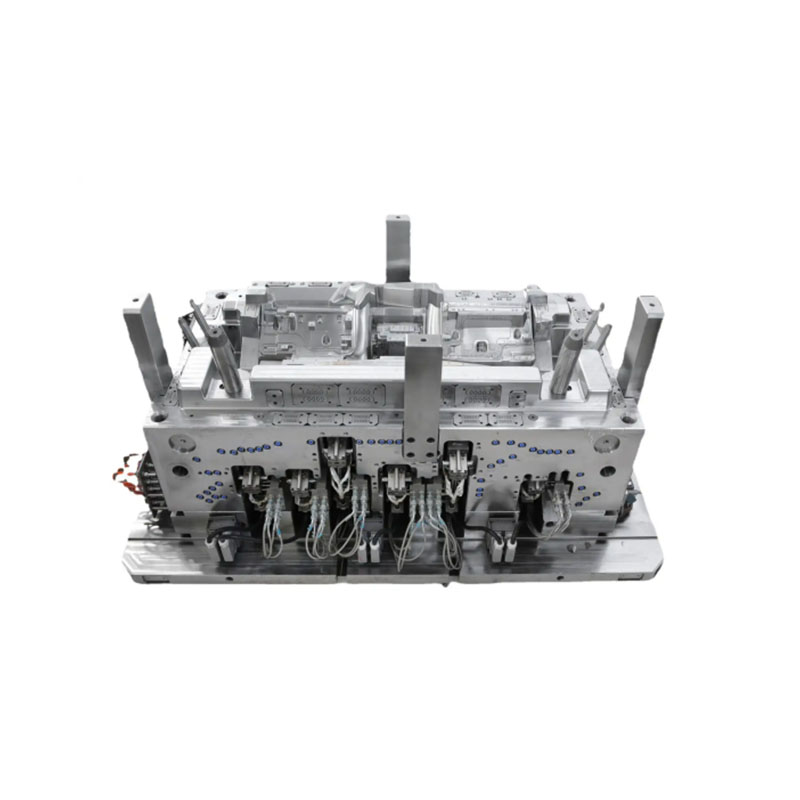
পাশের আবরণটি একটি বাঁকা পৃষ্ঠের সাথে একটি পাতলা-প্রাচীরযুক্ত উপাদান; সাধারণ প্রাচীরের পুরুত্ব 1.8-2.3 মিমি, অভ্যন্তরীণ মজবুত পাঁজর এবং মাউন্টিং স্ন্যাপ-ফিট পোস্টগুলি 4-6 মিমি পুরুত্বে পৌঁছায়। ঘন এবং পাতলা অংশগুলির মধ্যে উল্লেখযোগ্য তাপমাত্রার পার্থক্যগুলি অংশটিকে সঙ্কুচিত এবং বিকৃত করার প্রবণ করে তোলে, যা সম্ভাব্যভাবে বাম এবং ডান কভারের মধ্যে অসঙ্গতিপূর্ণ সমাবেশের ফাঁকের দিকে পরিচালিত করে। ফলস্বরূপ, ছাঁচ নকশা মিরর পলিশিং, প্রতিসম শীতলকরণ, সুষম নিঃসরণ এবং সুষম নির্গমনকে অগ্রাধিকার দেয়।
ছাঁচ ইস্পাত নির্বাচন
S136 জারা-প্রতিরোধী মিরর-ফিনিশ ইস্পাত সমস্ত নান্দনিক গহ্বরের জন্য নির্বাচিত হয়; নির্ভুলতা পলিশিং একটি গর্ত বা স্ক্র্যাচ মুক্ত পৃষ্ঠ নিশ্চিত করে, অভিন্ন পেইন্ট আনুগত্য প্রচার করে। টেল্ক ফিলার থেকে দীর্ঘমেয়াদী ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান সহ্য করার জন্য ভরা-পিপি পার্শ্ব কভারগুলির গহ্বরগুলি নাইট্রাইডিং চিকিত্সার মধ্য দিয়ে যায়। সমস্ত অভ্যন্তরীণ এবং বাহ্যিক কোণে স্ট্রেসের ঘনত্ব দূর করতে, কম্পন বা তাপীয় সাইক্লিং দ্বারা সৃষ্ট ফাটল রোধ করতে কমপক্ষে 1.5 মিমি ব্যাসার্ধের বৈশিষ্ট্য রয়েছে। বিভাজন লাইন মেশিনিং নির্ভুলতা ≤0.01 মিমি এ বজায় রাখা হয় যাতে সূক্ষ্ম ফ্ল্যাশ কম হয়, মসৃণ সমাবেশ নিশ্চিত করা যায় এবং অতিরিক্ত ফাঁক রোধ করা যায়।
ব্যালেন্সড কুলিং সিস্টেম (ওয়ার্পিং কন্ট্রোলের চাবিকাঠি)
পার্শ্ব কভারের উচ্চারিত বক্রতা দেওয়া, ছাঁচটি প্রতিসম কুলিং চ্যানেলগুলিকে নিয়োগ করে যা পণ্যের কনট্যুর অনুসরণ করে, দীর্ঘ/সংক্ষিপ্ত দিক এবং অভ্যন্তরীণ/বাহ্যিক পৃষ্ঠ জুড়ে একটি পুরোপুরি ভারসাম্যপূর্ণ বিন্যাস নিশ্চিত করে। পুরু-প্রাচীরযুক্ত মাউন্টিং পোস্টগুলি অভ্যন্তরীণ সর্পিল কুলিং কোরগুলিকে একযোগে, সুষম তাপ অপচয়ের সুবিধার্থে অন্তর্ভুক্ত করে, যার ফলে পুরু এবং পাতলা অংশগুলির মধ্যে তাপমাত্রার পার্থক্য হ্রাস পায়। ছাঁচের তাপমাত্রা জোন দ্বারা নিয়ন্ত্রিত হয়: ASA সাইড কভারের জন্য 55–65°C, ABS/PC-এর জন্য 70–80°C, এবং ভরা PP-এর জন্য 30-40°C৷ যদি পিপি ছাঁচের তাপমাত্রা খুব বেশি হয়, স্ফটিক সংকোচন বৃদ্ধি পায়, যার ফলে বাম এবং ডান দিকের কভারে মাত্রিক বিচ্যুতি ঘটে এবং অসম সমাবেশ ফাঁক হয়; যদি তাপমাত্রা খুব কম হয়, উল্লেখযোগ্য অবশিষ্ট অভ্যন্তরীণ চাপ থেকে যায়, যা গ্রীষ্মের তাপ এবং শীতকালীন ঠান্ডার ওঠানামায় আবাসনকে বিকৃত বা বিকৃত করে।
ভেন্টিং এবং ব্যালেন্সড ইজেকশনের অপ্টিমাইজেশন
পাশের কভারগুলির জন্য দীর্ঘ গলিত প্রবাহের পথ দেওয়া হলে, ক্রমাগত, সূক্ষ্ম বায়ুচলাচল চ্যানেলগুলি (0.012-0.015 মিমি গভীর) বাঁকা পৃষ্ঠের প্রান্তে, পাঁজর বরাবর এবং ওয়েল্ড লাইনের স্থানে কাটা হয় যাতে গলে যাওয়া গ্যাসগুলিকে দ্রুত নিষ্কাশন করা হয়, যার ফলে পৃষ্ঠের কালো দাগ এবং ভঙ্গুর লাইনগুলি ফাটতে বাধা দেয়। অংশের অভ্যন্তরে, প্রতিসম মাল্টি-পয়েন্ট ইজেক্টর পিন এবং সমতল ইজেক্টর প্যাডগুলির সংমিশ্রণ অভিন্ন ইজেকশন বল নিশ্চিত করে, বাঁকা পৃষ্ঠের উপর চাপের চিহ্ন (সাদা হওয়া) বা বিকৃতি প্রতিরোধ করে; স্বতন্ত্র ছোট ইজেক্টর ব্লকগুলি স্ন্যাপ-ফিট করার জন্য যোগ করা হয় যাতে ভাঙ্গন রোধ করা যায় যা সমাবেশ ফাঁক হতে পারে।
ছাঁচ ইনস্টলেশন এবং অপারেশন মান
একক-গহ্বর সাইড কভার ছাঁচ একটি 400T–700T ইনজেকশন ছাঁচনির্মাণ মেশিনের সাথে যুক্ত করা হয়; উচ্চ-চাপ ইনজেকশন সহ্য করার জন্য ক্ল্যাম্পিং প্লেটগুলিকে সমানভাবে শক্ত করতে হবে এবং ছাঁচ খোলার (ছাঁচের শ্বাস) দ্বারা সৃষ্ট বড় আকারের ফ্ল্যাশ প্রতিরোধ করতে হবে। প্রতিটি চ্যানেল ব্লকেজ বা লিক মুক্ত কিনা তা যাচাই করার জন্য শীতল সার্কিটে ফ্লো ডিটেক্টর ইনস্টল করা হয়; লো-চাপের ছাঁচ ক্ল্যাম্পিং সুরক্ষা স্বয়ংক্রিয় ছাঁচ খোলার ট্রিগার করার জন্য ক্রমাঙ্কিত করা হয় যদি অবশিষ্ট স্প্রু বা বিদেশী বস্তু সনাক্ত করা হয়, আয়না-ফিনিশ গহ্বর রক্ষা করে; উৎপাদনের আগে ব্যারেলটি অবশ্যই অবশিষ্ট বেমানান প্লাস্টিক থেকে পুঙ্খানুপুঙ্খভাবে পরিষ্কার করতে হবে। ট্রায়াল মোল্ডিং শুরু হওয়ার আগে তাপমাত্রা স্থিতিশীল করার জন্য ছাঁচটি 30 মিনিটের জন্য প্রিহিট করা আবশ্যক।
III. ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া নিয়ন্ত্রণের মূল পয়েন্ট
মূল প্রক্রিয়া কৌশল: নিম্ন-শিয়ার স্টেজড ফিলিং, দুই-পর্যায়ের নিম্ন-চাপ প্যাকিং, এবং অভ্যন্তরীণ ছাঁচনির্মাণ চাপ কমাতে এবং বহিরঙ্গন আবহাওয়া প্রতিরোধ এবং ফাটল প্রতিরোধের জন্য পর্যাপ্ত, সুষম শীতল।
সুনির্দিষ্ট মঞ্চস্থ ব্যারেল তাপমাত্রা নিয়ন্ত্রণ
ASA সাইড কভার: 170-200°C; অগ্রভাগের তাপমাত্রা 210 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয় (অতিরিক্ত তাপ UV-প্রতিরোধী সংযোজনগুলিকে পচে যায়, যা বহিরঙ্গন এক্সপোজারের সময় স্বল্পমেয়াদী হলুদ হয়ে যায়)।
ABS/PC সাইড কভার: 190-250°C; ঊর্ধ্ব সীমা 260 ডিগ্রি সেলসিয়াস (অতিরিক্ত তাপ নিম্ন-তাপমাত্রার কঠোরতা হ্রাস করে, যা শীতকালে আঘাতের কারণে অংশগুলিকে ফাটলের ঝুঁকিপূর্ণ করে তোলে)।
ভরা পিপি সাইড কভার: 190–220°C; অত্যধিক তাপমাত্রা পাউডার বৃষ্টিপাত ঘটায়, যার ফলে পৃষ্ঠের সাদা দাগ বা "প্রস্ফুটিত" হয়। মাল্টি-স্টেজ পরিবর্তনশীল-গতি পূরণ করার প্রক্রিয়া
বাঁকা পাশের কভারটি একটি তিন-পর্যায়ের পরিবর্তনশীল-গতি ভরাট প্রক্রিয়া ব্যবহার করে: গেটে কম-গতির বাফারিং, বাঁকা প্রধান অংশের দ্রুত মাঝারি থেকে উচ্চ গতির ভরাট, এবং আণবিক শিয়ার দ্বারা সৃষ্ট অভ্যন্তরীণ চাপকে কমাতে দূরবর্তী ওয়েল্ড লাইন এলাকায় বায়ুচলাচলের গতি হ্রাস করা। ইনজেকশন চাপ 85 থেকে 110 বার পর্যন্ত; অত্যধিক কম চাপের ফলে গাড়ির কম্পনের কারণে দুর্বল ওয়েল্ড লাইন ফিউশন এবং সম্ভাব্য ফ্র্যাকচার হয়, যখন অত্যধিক উচ্চ চাপের ফলে ফ্ল্যাশ বৃদ্ধি, অভ্যন্তরীণ চাপ জমে এবং ইঞ্জিন তেলের সংস্পর্শে ঝকঝকে বা ফাটল দেখা দেয়।
দুই-পর্যায়ের স্টেজড হোল্ডিং প্রেসার
PP-এর উল্লেখযোগ্য স্ফটিককরণ সংকোচনের কারণে, সংকোচনের ক্ষতিপূরণের জন্য একটি দুই-পর্যায়ে মঞ্চস্থ ধারণ চাপ প্রক্রিয়ার প্রয়োজন হয়; বিপরীতভাবে, ASA এবং ABS/PC কম সংকোচন প্রদর্শন করে, তাই নিম্ন-চাপ, স্বল্প-মেয়াদী হোল্ডিং নিযুক্ত করা হয়। ক্লিপ এবং পাঁজরের সিঙ্কের দাগ দূর করতে পাতলা-দেয়ালের বাঁকা বডির জন্য হোল্ডিং টাইম 6-10 সেকেন্ড এবং পুরু-দেয়ালের মাউন্টিং ক্লিপগুলির জন্য 12-18 সেকেন্ডে সেট করা হয়। ছাঁচনির্মাণ চক্রকে ছোট করার জন্য হোল্ডিং চাপ এবং উপাদান প্লাস্টিকাইজেশন (মিটারিং) একই সাথে ঘটে।
আমরা একটি প্লাস্টিক সাইড কভার মোটরসাইকেল খুচরা যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারক, উচ্চ মানের প্লাস্টিক সাইড কভার মোটরসাইকেল খুচরা যন্ত্রাংশ ছাঁচনির্মাণ উত্পাদন প্রদান. যতক্ষণ না আপনি প্লাস্টিক সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণ পণ্য কাস্টমাইজ/বিকাশ করতে চান, আপনি আমাদের খুঁজে পেতে পারেন। আমাদের কাছে পেশাদার ইনজেকশন ছাঁচ নকশা এবং পরিপক্ক উত্পাদন প্রযুক্তি রয়েছে, আপনাকে পণ্য ডিজাইন-ছাঁচ তৈরি-পণ্য উত্পাদন-পণ্য প্যাকেজিং-পণ্য পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করে, আমরা আপনাকে প্রতিটি লিঙ্কে সহায়তা করতে পারি। যতক্ষণ আপনি আমাদের কাছে আসবেন, আমরা আপনাকে চূড়ান্ত পরিষেবা সরবরাহ করব এবং পণ্যের গুণমান, উৎপাদন সময়, তথ্য সংলাপ ইত্যাদির ক্ষেত্রে আপনাকে সন্তুষ্ট করব।
|
পণ্যের নাম |
ট্রেডমিল ছাঁচনির্মাণ |
|
অনুগ্রহ করে প্রদান করুন |
2D, 3D, নমুনা, বা এর আকার বহু-কোণ ছবি |
|
ছাঁচ সময় |
20-35 দিন |
|
পণ্য সময় |
7-15 দিন |
|
ছাঁচ নির্ভুলতা |
+/-0.01 মিমি |
|
ছাঁচ জীবন |
50-100 মিলিয়ন শট |
|
উত্পাদন প্রক্রিয়া |
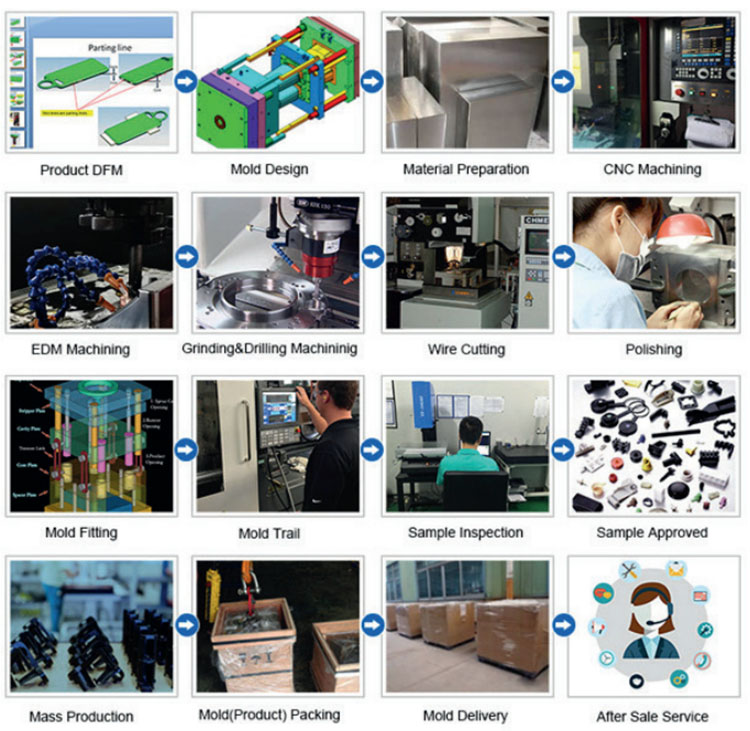
অডিট অঙ্কন - ছাঁচ প্রবাহ বিশ্লেষণ - নকশা যাচাইকরণ - কাস্টম উপকরণ - ছাঁচ প্রক্রিয়াকরণ - মূল প্রক্রিয়াকরণ - ইলেক্ট্রোড মেশিনিং - রানার সিস্টেম প্রক্রিয়াকরণ - অংশ প্রক্রিয়াকরণ এবং সংগ্রহ - মেশিন গ্রহণযোগ্যতা - গহ্বর পৃষ্ঠ চিকিত্সা প্রক্রিয়া - জটিল মোড ডাই - সমগ্র ছাঁচ পৃষ্ঠ আবরণ - মাউন্ট প্লেট - ছাঁচ নমুনা - নমুনা পরীক্ষা - প্রেরণ নমুনা |
|
ছাঁচ গহ্বর |
এক গহ্বর, বহু-গহ্বর বা একই বিভিন্ন পণ্য একসাথে তৈরি করা হয় |
|
ছাঁচ উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
রানার সিস্টেম |
গরম রানার এবং ঠান্ডা রানার |
|
বেস উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
শেষ করুন |
শব্দটি পিটিং, মিরর ফিনিস, ম্যাট পৃষ্ঠ, striae |
|
স্ট্যান্ডার্ড |
HASCO, DME বা নির্ভরশীল |
|
প্রধান প্রযুক্তি |
মিলিং, গ্রাইন্ডিং, সিএনসি, ইডিএম, তার কাটা, খোদাই, EDM, lathes, পৃষ্ঠ সমাপ্তি, ইত্যাদি |
|
সফটওয়্যার |
CAD, PRO-E, UG ডিজাইন সময়: 1-3 দিন (স্বাভাবিক পরিস্থিতিতে) |
|
পণ্য উপাদান |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS। |
|
গুণমান সিস্টেম |
ISO9001:2008 |
|
সময় প্রতিষ্ঠা করুন |
20 দিন |
|
যন্ত্রপাতি |
CNC, EDM, কাটা বন্ধ মেশিন, প্লাস্টিক যন্ত্রপাতি, ইত্যাদি প্লাস্টিক স্যুটকেস ছাঁচ zhe জিয়াং |
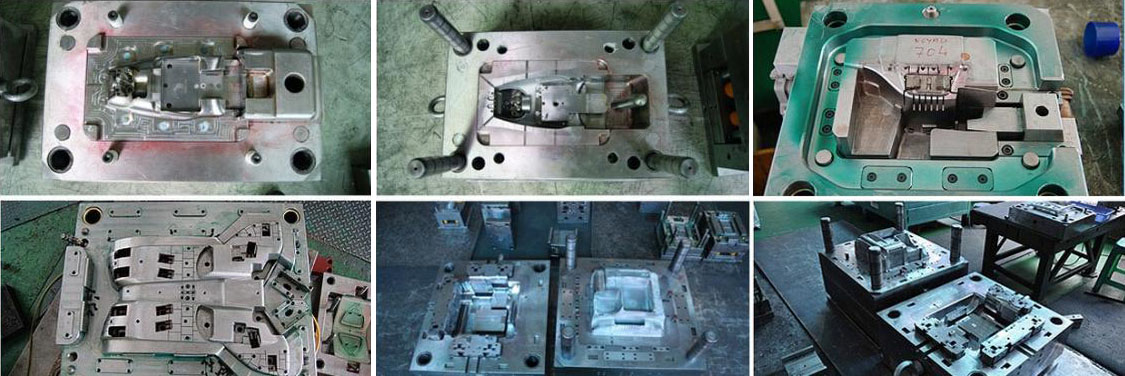
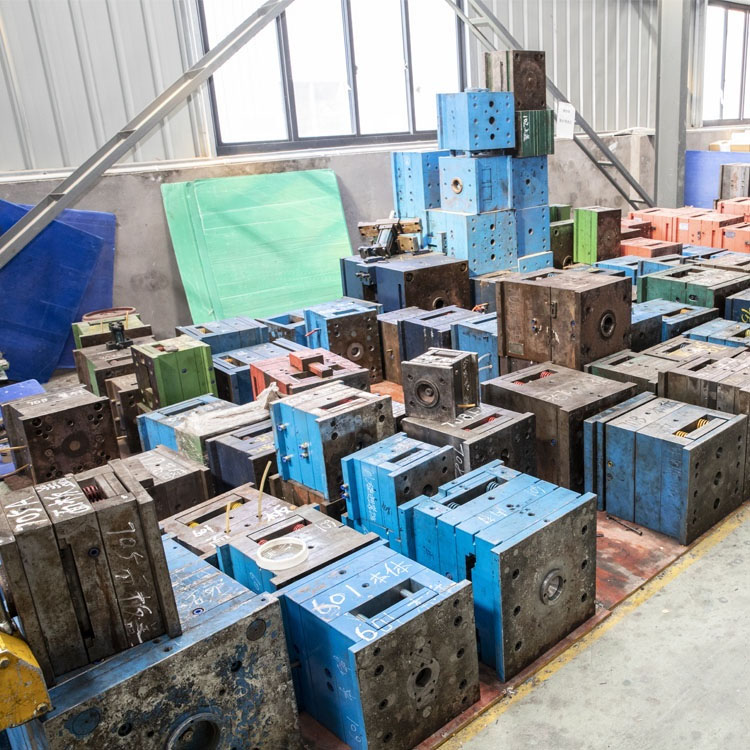
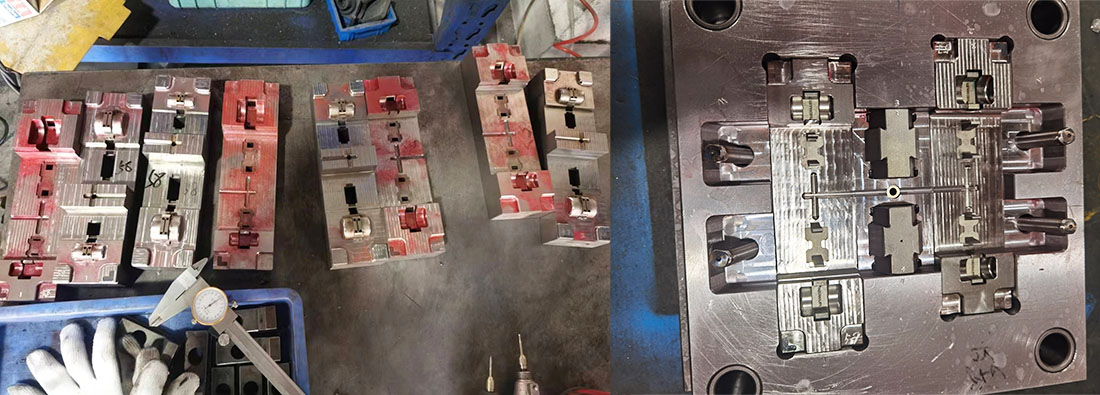
প্লাস্টিক ইনজেকশন ছাঁচ তৈরি
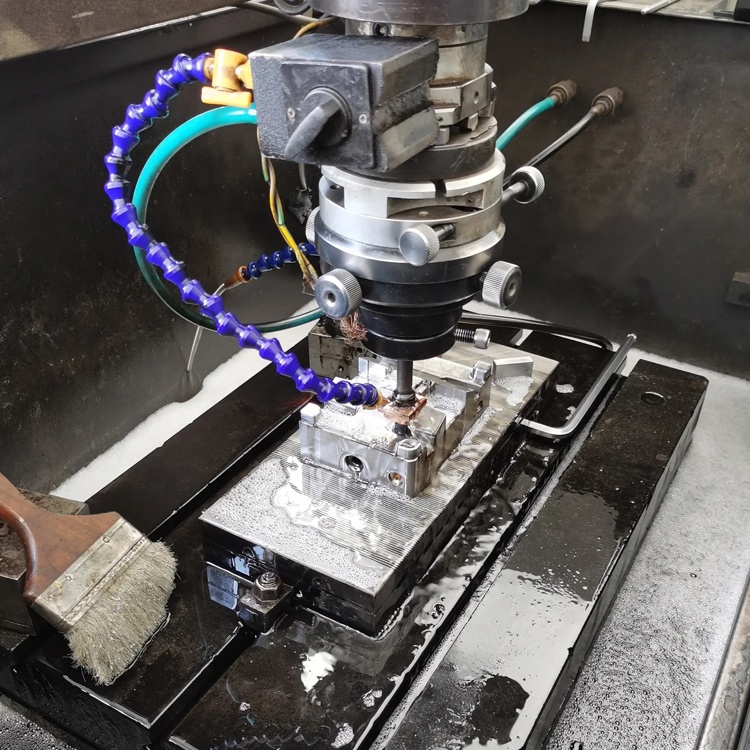
প্লাস্টিক ছাঁচনির্মাণ বৈশিষ্ট্য
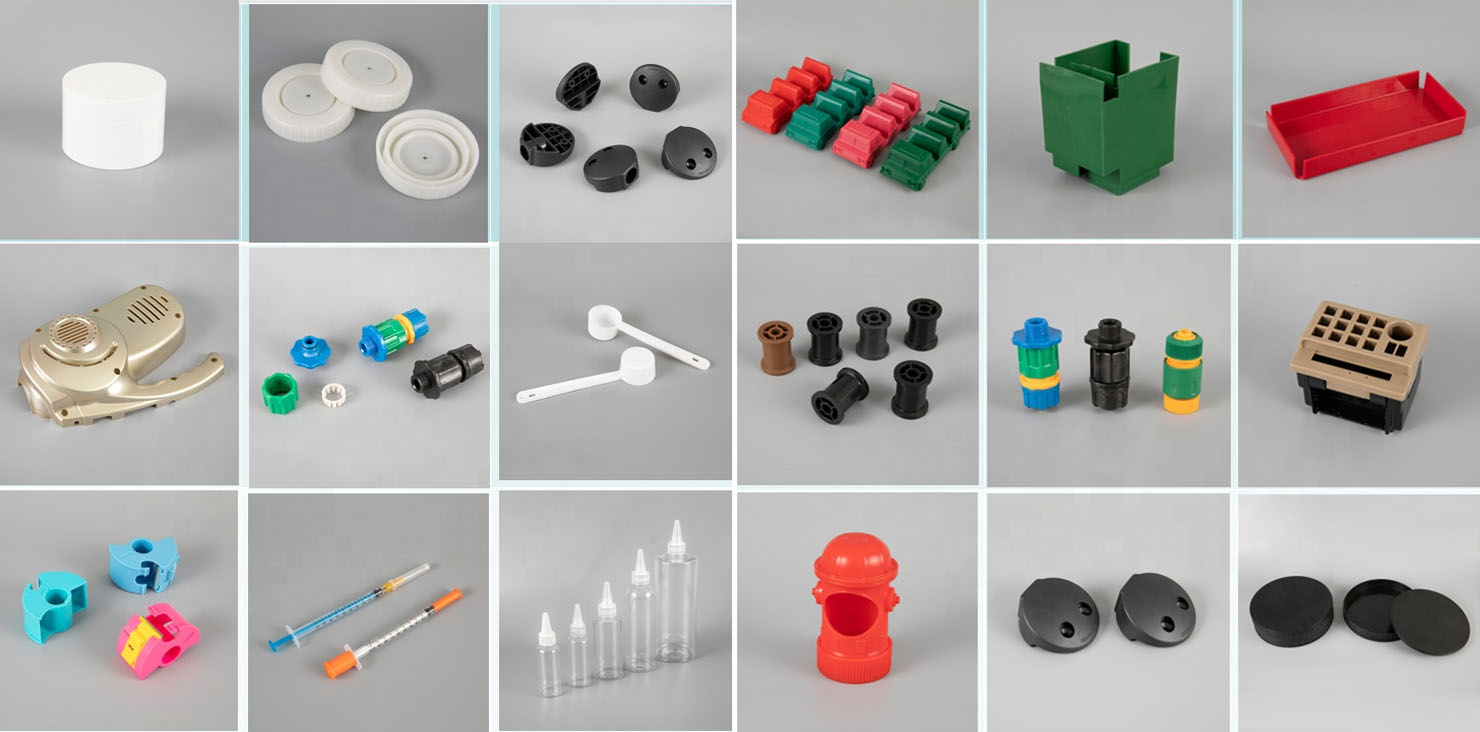
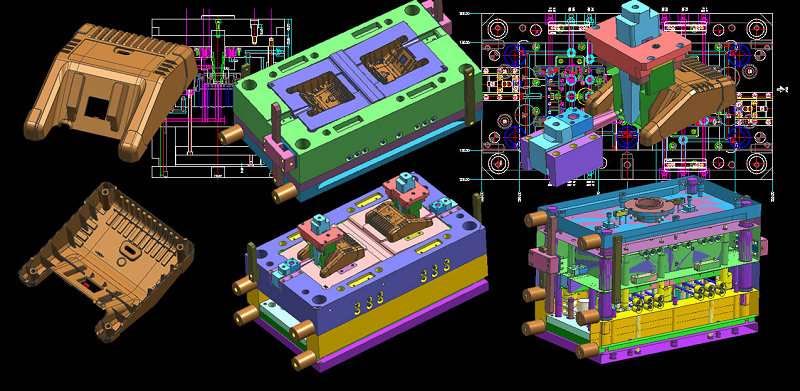
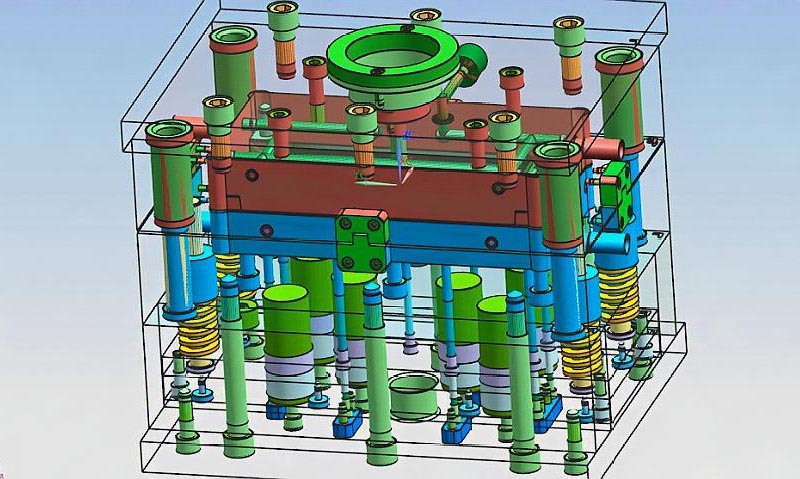
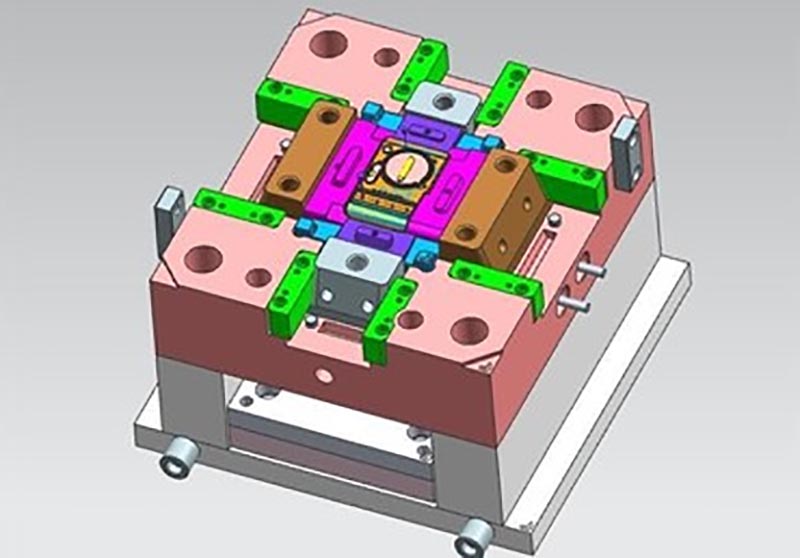
ছাঁচ নকশা:
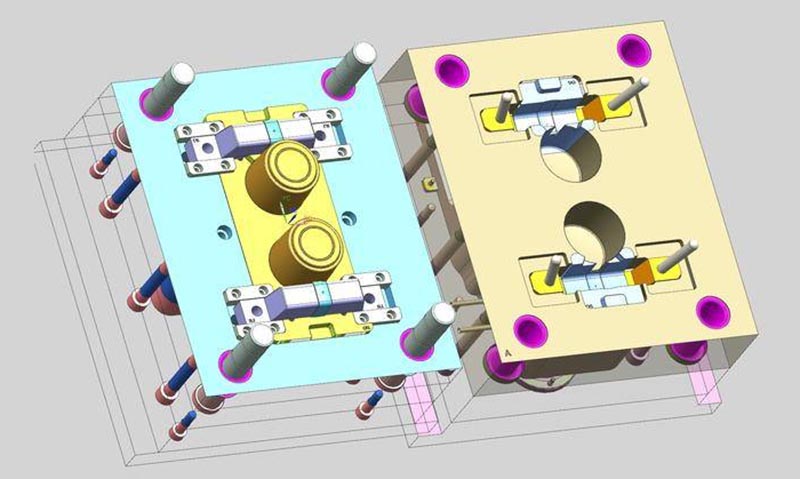
লেনদেন প্রক্রিয়া:
ছাঁচ পরীক্ষা:

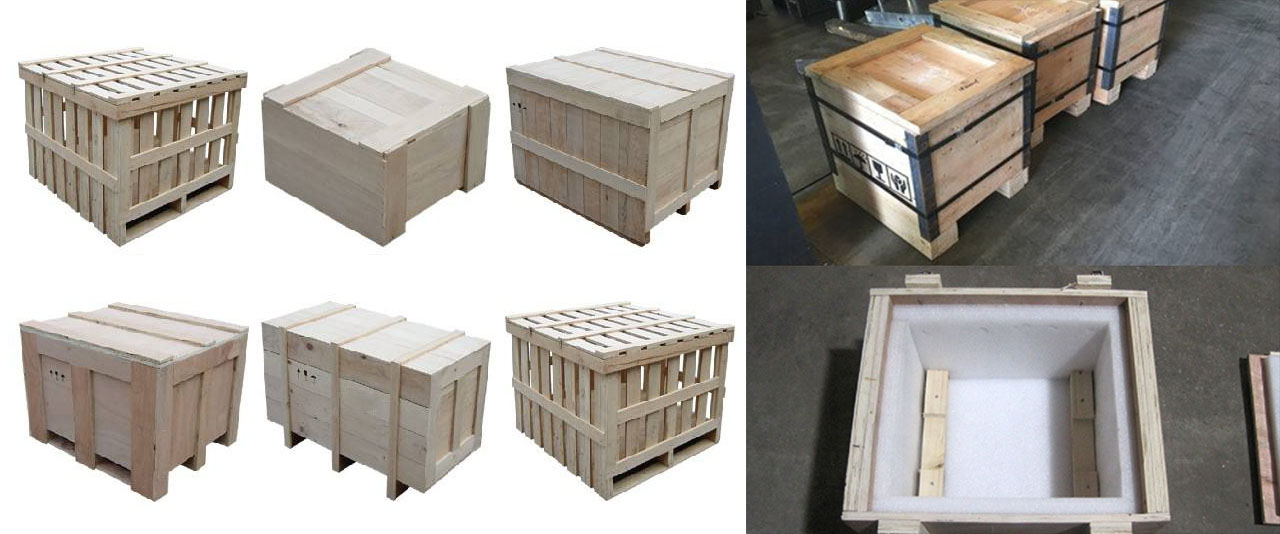
পণ্য প্যাকেজিং
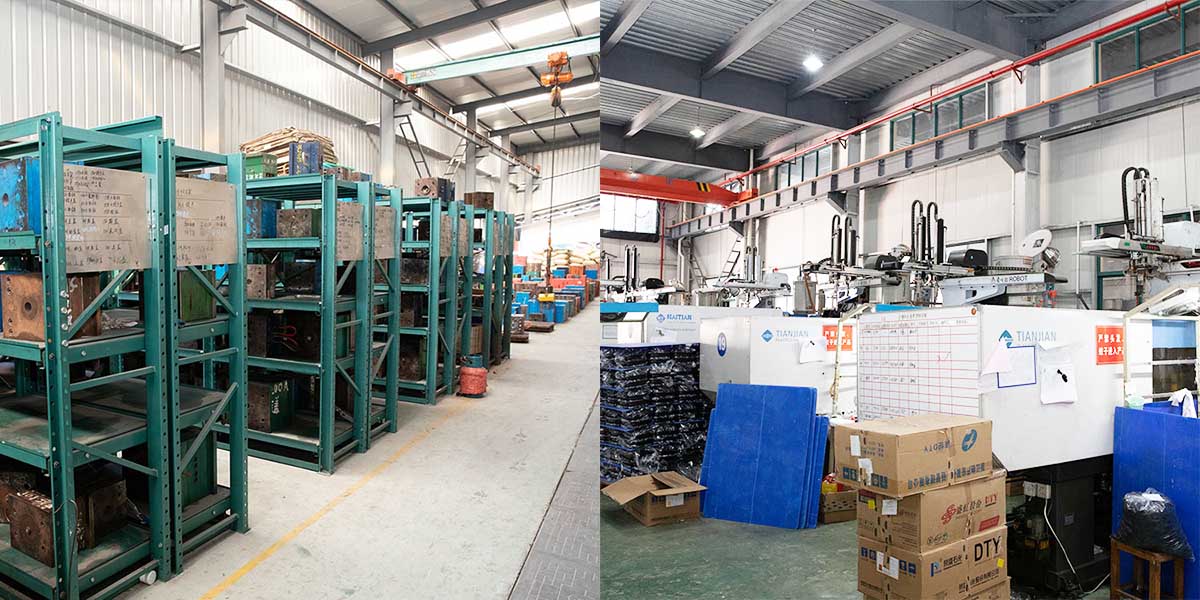
কারখানা
আমরা কাস্টম প্লাস্টিক ছাঁচ কারখানা. আমাদের কারখানা প্লাস্টিক ইনজেকশন ছাঁচ প্রস্তুতকারক. আমাদের পেশাদার কাস্টম প্লাস্টিকের ছাঁচে 17 বছরের অভিজ্ঞতা এবং 10 বছরের বিদেশী বাণিজ্যের অভিজ্ঞতা রয়েছে। আমরা কাস্টম প্লাস্টিক ছাঁচ সরবরাহকারী. আমরা কাস্টম প্লাস্টিক ছাঁচ সেবা প্রদান করতে পারেন. আমাদের কারখানাটি ইনজেকশন ছাঁচযুক্ত প্লাস্টিকের অংশগুলি তৈরি করতে পারে এবং পণ্যগুলির গুণমান আপনাকে সন্তুষ্ট করবে।
আমাদের 50 টিরও বেশি হাই-এন্ড মেশিন এবং শত শত প্রকৌশলী এবং ডিজাইনার রয়েছে। আমরা পণ্য ডিজাইন - ছাঁচ তৈরি - পণ্য উত্পাদন - পণ্য প্যাকেজিং - পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করতে পারি। আমরা একটি সম্পূর্ণ উত্পাদন চেইন আছে. আমরা আপনার সব প্রয়োজনীয়তা পূরণ করতে পারেন.
আমরা যে পরিষেবাগুলি প্রদান করি:
পেশাদার কাস্টম ছাঁচ পরিষেবা, প্লাস্টিক ছাঁচ নকশা এবং উত্পাদন. প্লাস্টিক পণ্য উত্পাদন, পণ্য নকশা, ছাঁচ নকশা, ঘা ছাঁচ কাস্টমাইজেশন, ঘূর্ণন ছাঁচ কাস্টমাইজেশন, ডাই-কাস্টিং ছাঁচ কাস্টমাইজেশন। 3D প্রিন্টিং পরিষেবা, CNC উত্পাদন পরিষেবা, পণ্য প্যাকেজিং, কাস্টমাইজড প্যাকেজিং, শিপিং পরিষেবা।
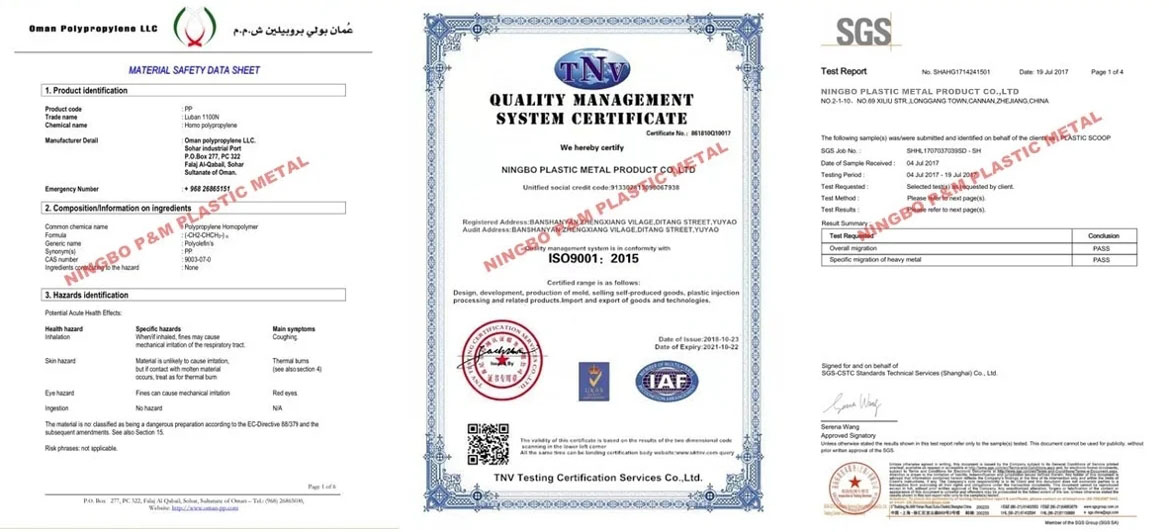

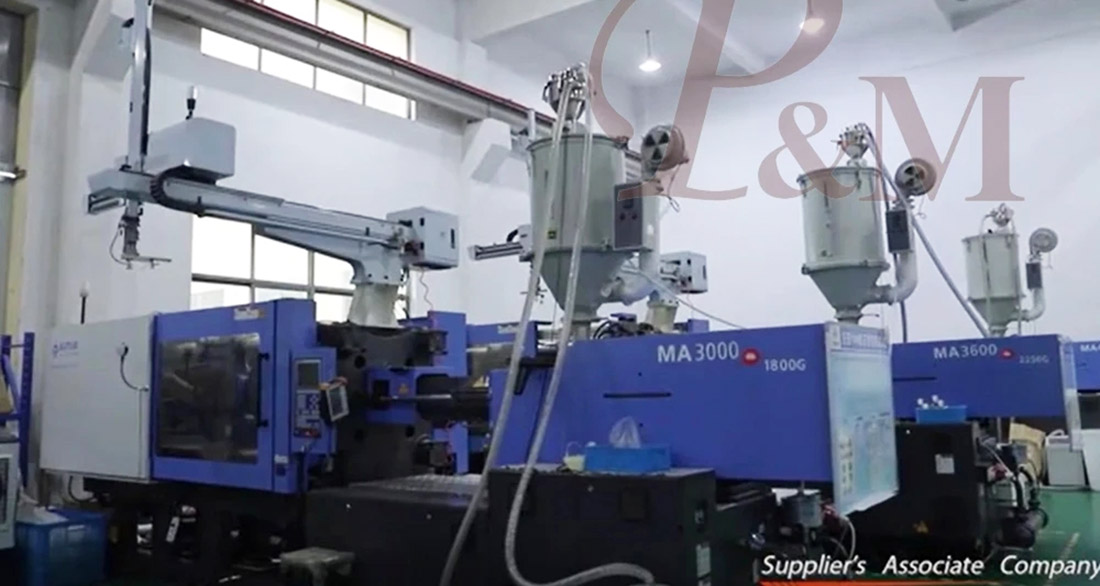
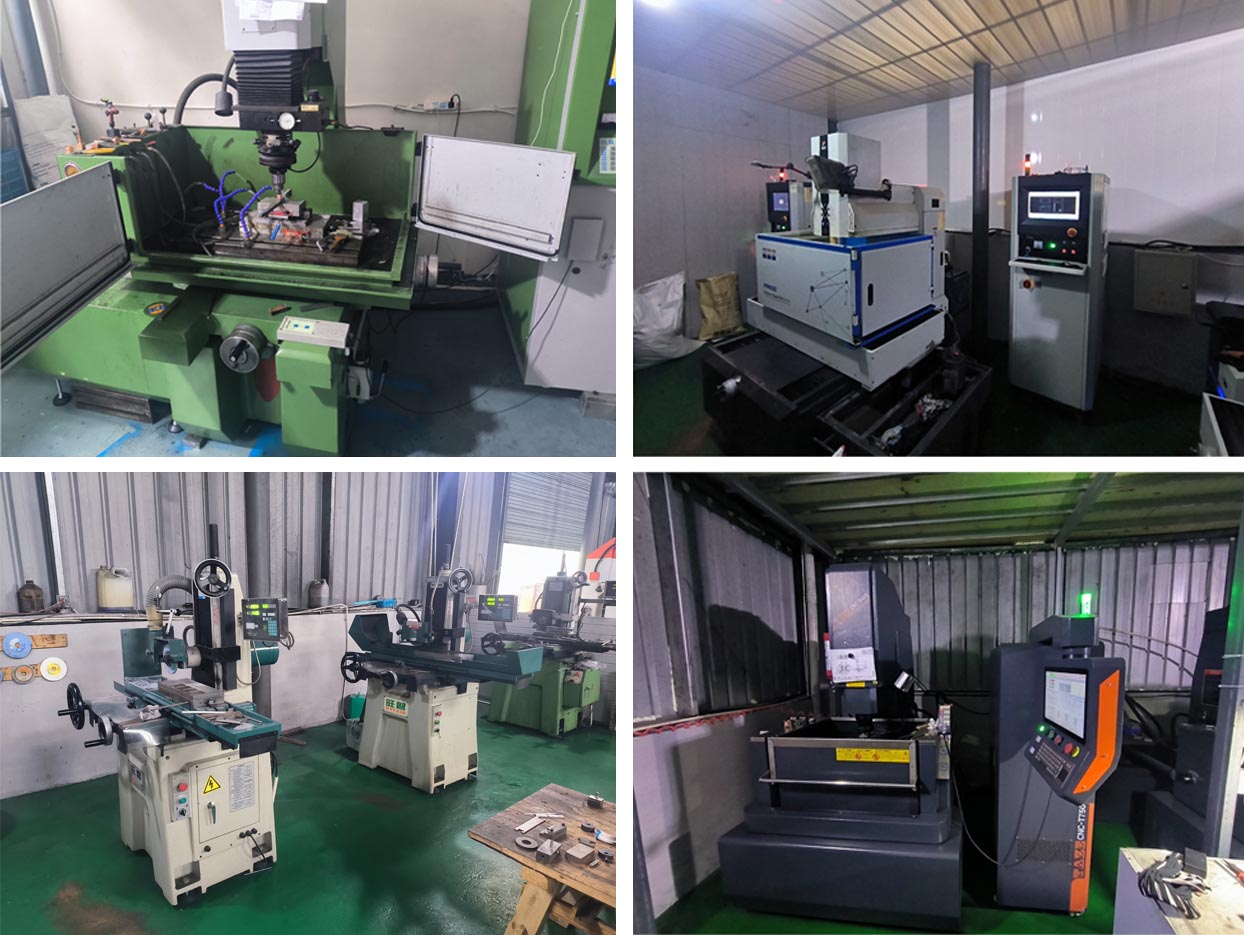
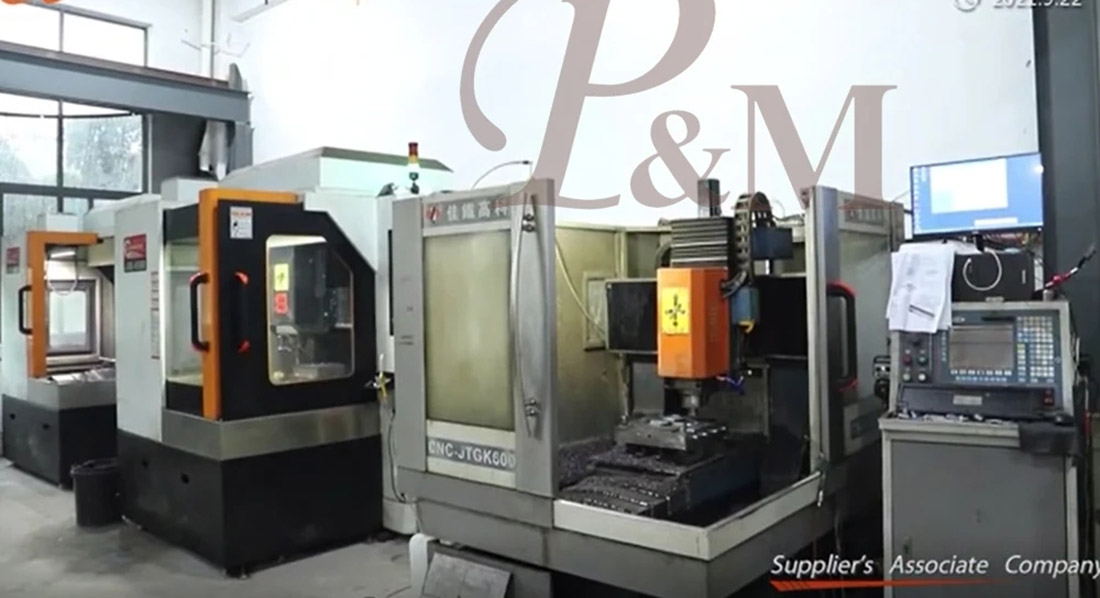
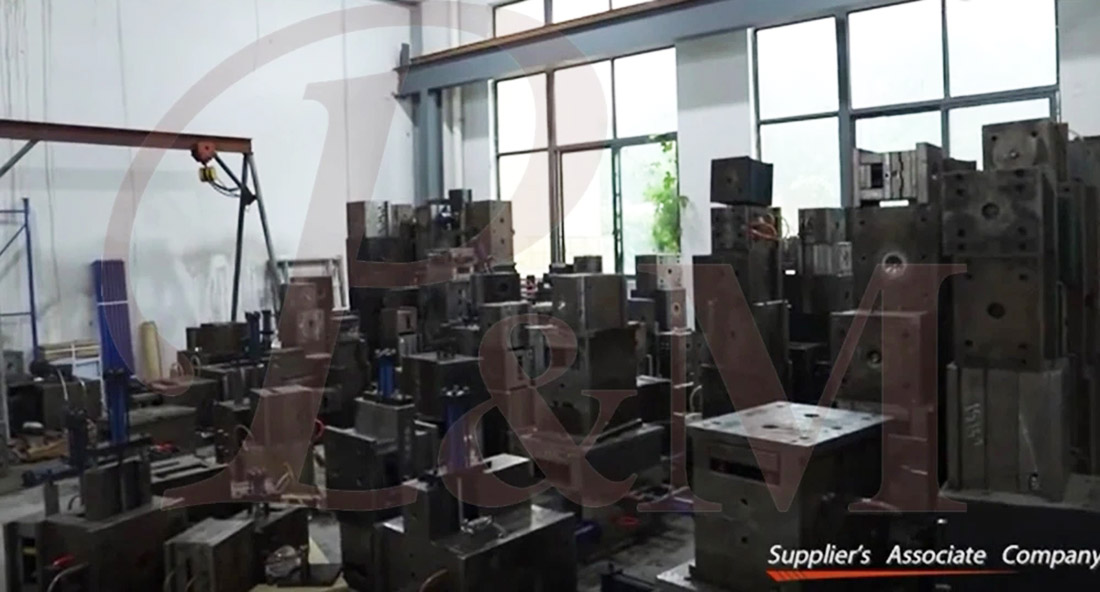
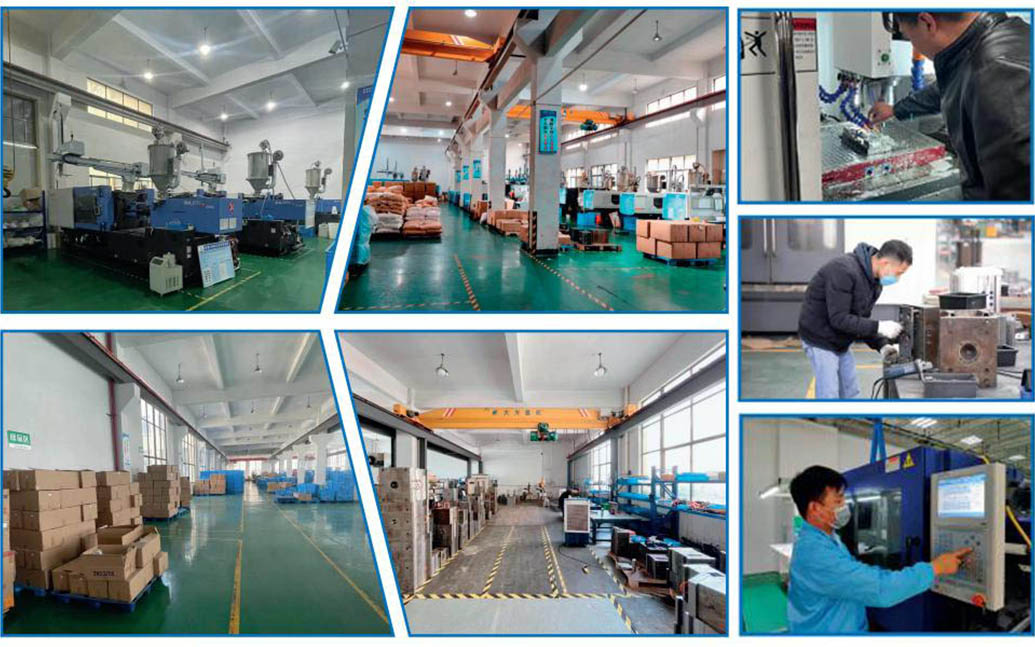
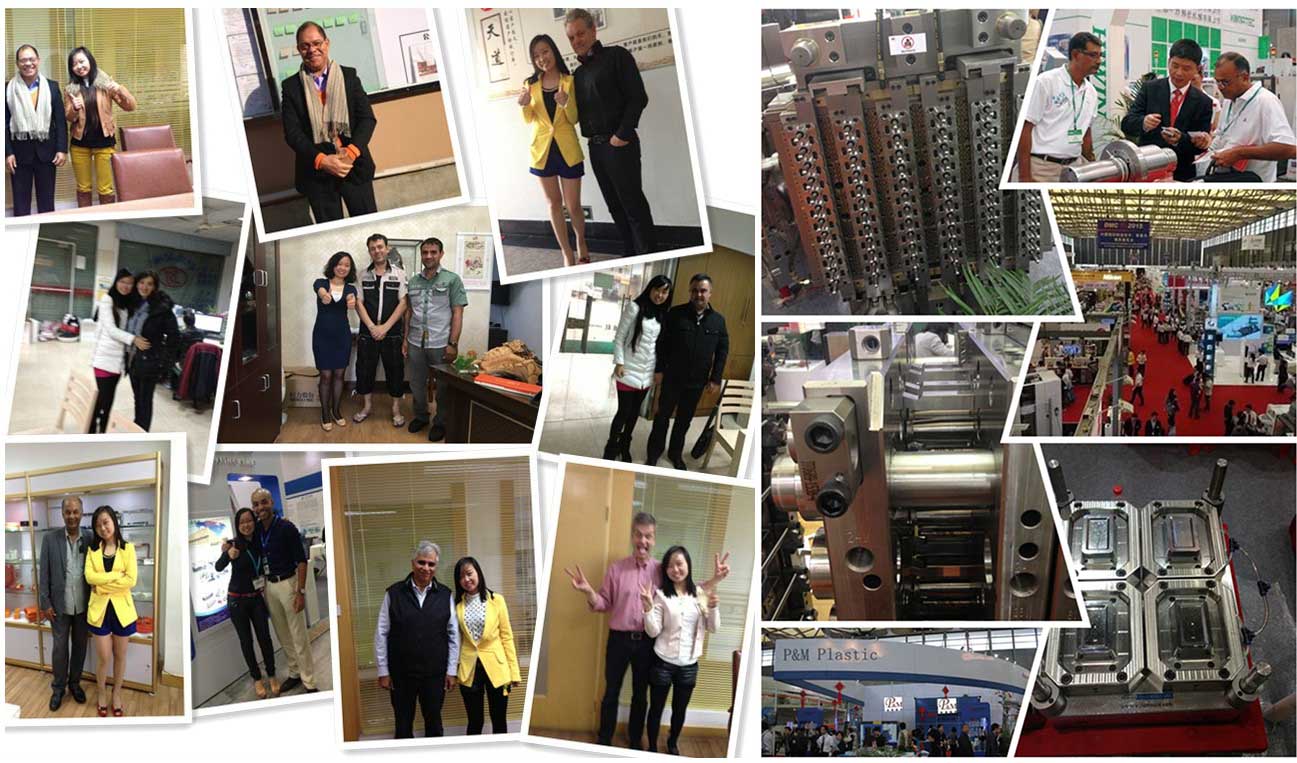
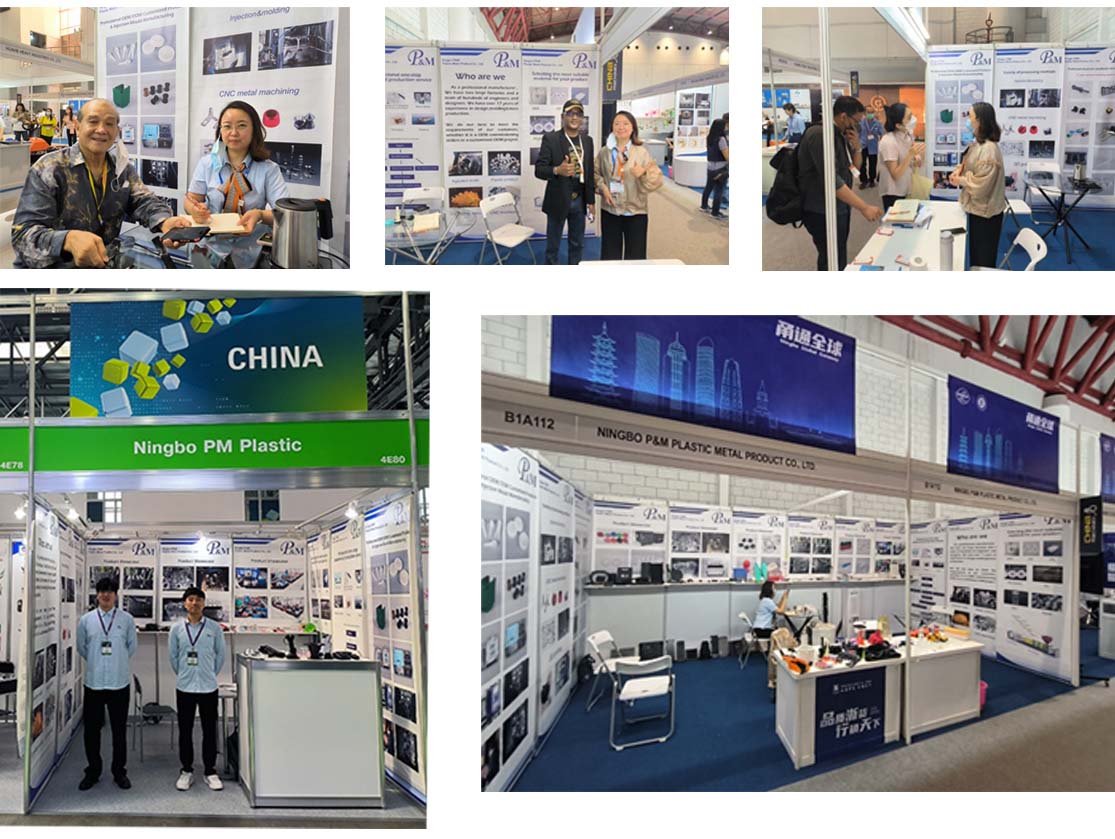
আমরা সর্বদা প্রথম এবং প্রথম গুণমানের নীতিগুলি মেনে চলি। গ্রাহকদের সর্বোচ্চ মানের পণ্য সরবরাহ করার সময়, উত্পাদন দক্ষতা সর্বাধিক করার চেষ্টা করুন এবং উত্পাদন সময় সংক্ষিপ্ত করুন। আমরা প্রত্যেক গ্রাহককে জানাতে গর্বিত যে আমাদের কোম্পানি তার প্রতিষ্ঠার পর থেকে কোনো গ্রাহক হারায়নি। যদি পণ্যের সাথে কোনো সমস্যা থাকে, তাহলে আমরা সক্রিয়ভাবে সমাধান খুঁজব এবং শেষ পর্যন্ত দায়িত্ব নেব।

FAQ
প্রশ্ন 1: আপনি কি ট্রেডিং কোম্পানি বা প্রস্তুতকারক?
উত্তর: আমরা নির্মাতারা।
প্রশ্ন ২. আমি কখন উদ্ধৃতি পেতে পারি?
উত্তর: আমরা সাধারণত আপনার তদন্ত পাওয়ার পর 2 দিনের মধ্যে উদ্ধৃতি করি।
আপনি যদি খুব জরুরী হন, দয়া করে আমাদের কল করুন বা আপনার ইমেলে আমাদের বলুন যাতে আমরা প্রথমে আপনার জন্য উদ্ধৃতি দিতে পারি।
Q3. ছাঁচের জন্য সীসা-সময় কতক্ষণ?
উত্তর: এটি সমস্ত পণ্যের আকার এবং জটিলতার উপর নির্ভর করে। সাধারণত, সীসা সময় 25 দিন।
Q4. আমার কোন 3D অঙ্কন নেই, আমি কিভাবে নতুন প্রকল্প শুরু করব?
উত্তর: আপনি আমাদের একটি ছাঁচনির্মাণ নমুনা সরবরাহ করতে পারেন, আমরা আপনাকে 3D অঙ্কন নকশা শেষ করতে সাহায্য করব।
প্রশ্ন5. চালানের আগে, কীভাবে পণ্যের গুণমান নিশ্চিত করবেন?
উত্তর: আপনি যদি আমাদের কারখানায় না আসেন এবং পরিদর্শনের জন্য তৃতীয় পক্ষও না থাকে তবে আমরা আপনার পরিদর্শন কর্মী হিসাবে থাকব।
আমরা আপনাকে উত্পাদন প্রক্রিয়ার বিশদ বিবরণের জন্য একটি ভিডিও সরবরাহ করব যার মধ্যে রয়েছে প্রক্রিয়া প্রতিবেদন, পণ্যের আকারের কাঠামো এবং পৃষ্ঠের বিশদ, প্যাকিং বিশদ এবং আরও কিছু।
প্রশ্ন ৬. আপনার পেমেন্ট শর্তাবলী কি?
উত্তর: ছাঁচের অর্থপ্রদান: T/T দ্বারা অগ্রিম 40% আমানত, প্রথম ট্রায়াল নমুনাগুলি পাঠানোর আগে 30% দ্বিতীয় ছাঁচের অর্থ প্রদান, আপনি চূড়ান্ত নমুনাগুলিতে সম্মত হওয়ার পরে 30% ছাঁচের ভারসাম্য।
বি: উত্পাদন অর্থপ্রদান: 50% অগ্রিম আমানত, 50% চূড়ান্ত পণ্য পাঠানোর আগে।
প্রশ্ন 7: আপনি কীভাবে আমাদের ব্যবসাকে দীর্ঘমেয়াদী এবং ভাল সম্পর্ক তৈরি করবেন?
A:1। আমরা আমাদের গ্রাহকদের সর্বোত্তম মানের পণ্যের জন্য সুবিধা নিশ্চিত করতে ভাল মানের এবং প্রতিযোগিতামূলক মূল্য রাখি।
2. আমরা প্রত্যেক গ্রাহককে আমাদের বন্ধু হিসাবে সম্মান করি এবং আমরা আন্তরিকভাবে ব্যবসা করি এবং তাদের সাথে বন্ধুত্ব করি, তারা যেখান থেকেই আসুক না কেন।
হট ট্যাগ: প্লাস্টিক সাইড কভার মোটরসাইকেলের খুচরা যন্ত্রাংশ ছাঁচনির্মাণ, চীন, প্রস্তুতকারক, সরবরাহকারী, কারখানা, কাস্টমাইজড, পাইকারি, কিনুন, গুণমান, সর্বশেষ বিক্রয়, চীনে তৈরি
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।