বাড়ি
>
পণ্য > কোর কাস্টমাইজেশন পরিষেবা > কাস্টম ছাঁচনির্মাণ > প্লাস্টিকের খুচরা অংশ বক্স ছাঁচনির্মাণ
পণ্য
- কোর কাস্টমাইজেশন পরিষেবা
- স্বাস্থ্য পরিচর্যা
- ইলেকট্রনিক যন্ত্রপাতি এবং যন্ত্র
- মা ও শিশু সরবরাহ ছাঁচ
- বিনোদনমূলক খেলাধুলা
- হোম ফার্নিশিং আর্ট
- অটো আনুষাঙ্গিক
- পরিবহন এবং গুদামজাতকরণ
- লাইটিং ফিক্সচার
- নির্মাণ সরঞ্জাম
- প্যাকেজিং পণ্য
- শিক্ষাগত ও পরীক্ষাগার
- পোশাক লাগেজ আনুষাঙ্গিক
- যত্ন এবং পরিষ্কারের পণ্য
- কৃষি ও বনায়ন
- যান্ত্রিক সরঞ্জাম
- পোষা প্রাণী সরবরাহ
- রান্নাঘরের জিনিসপত্র
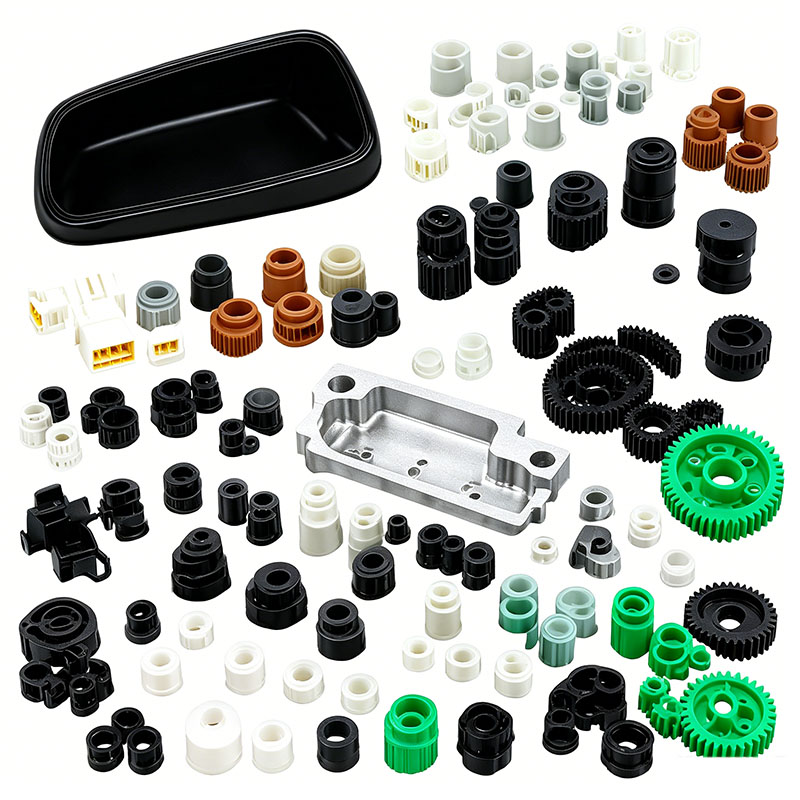
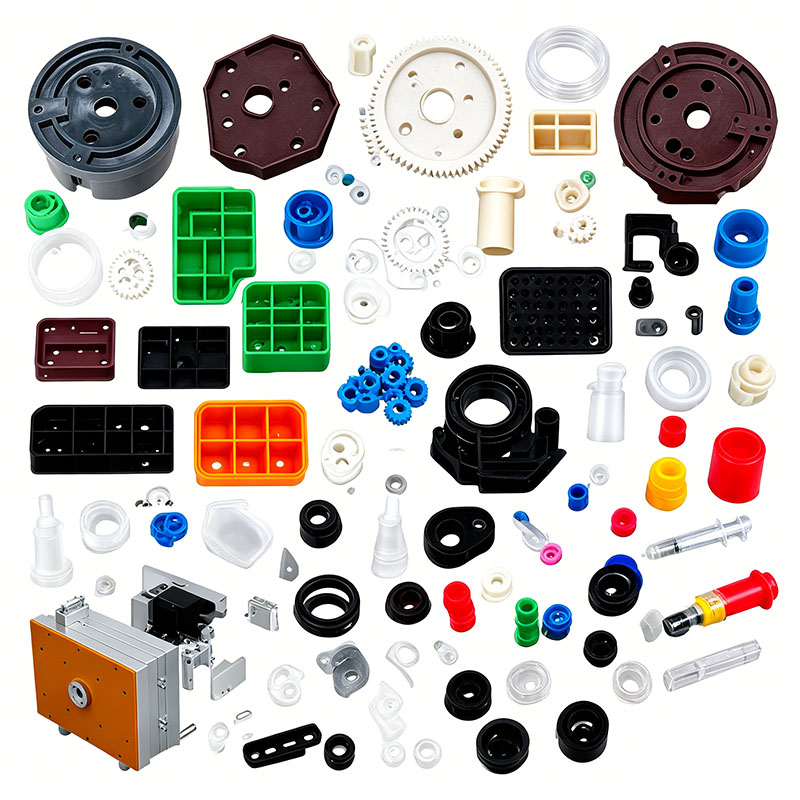
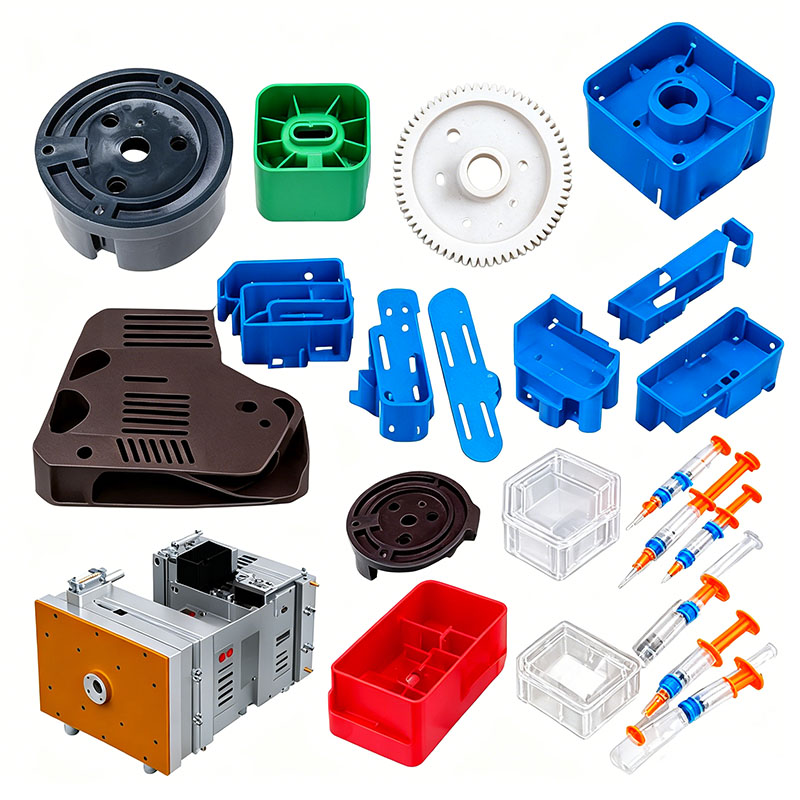
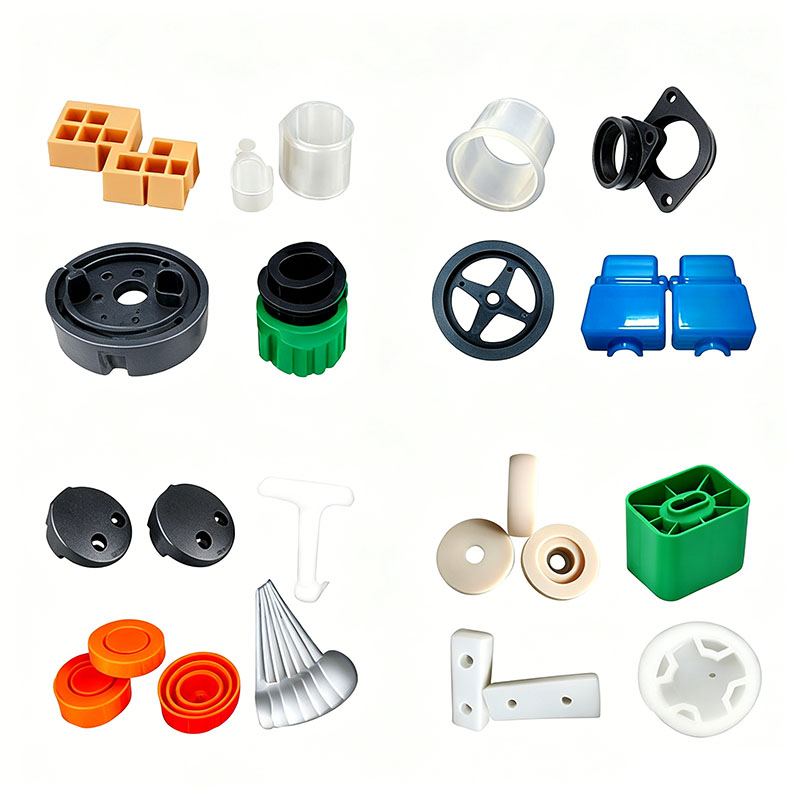
প্লাস্টিকের খুচরা অংশ বক্স ছাঁচনির্মাণ
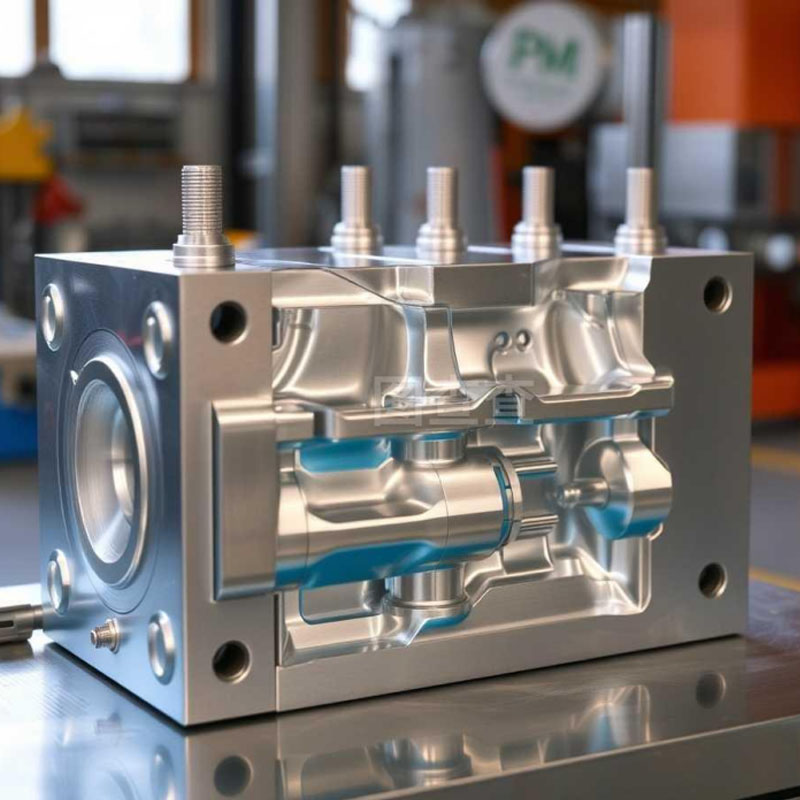
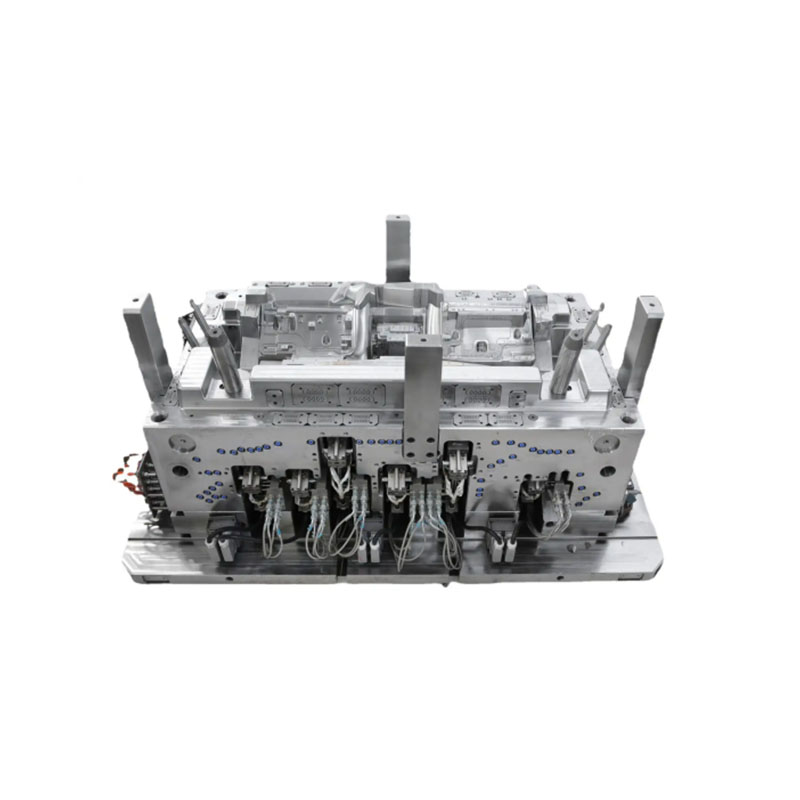
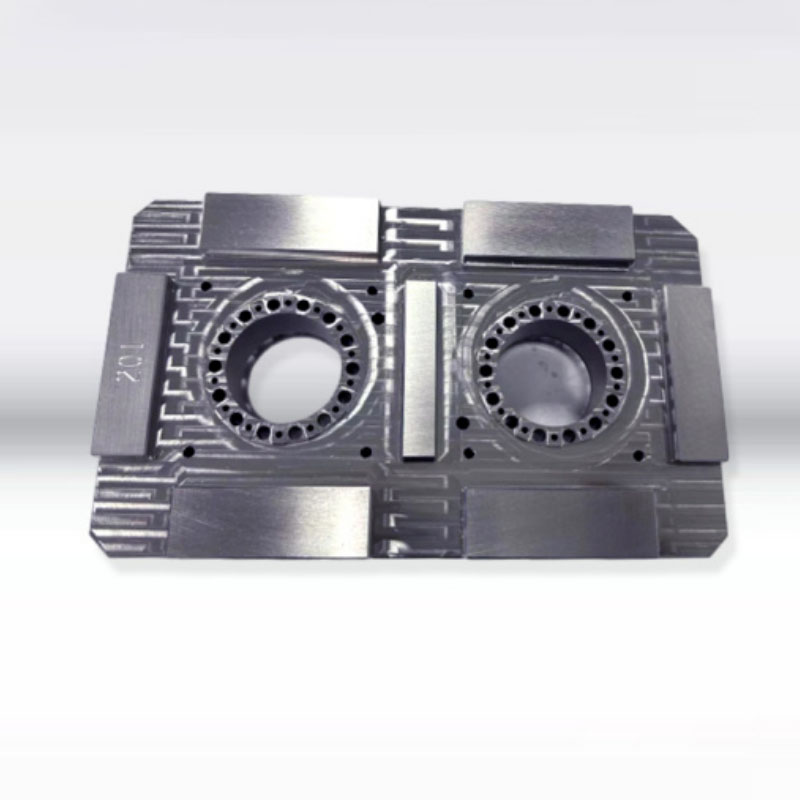
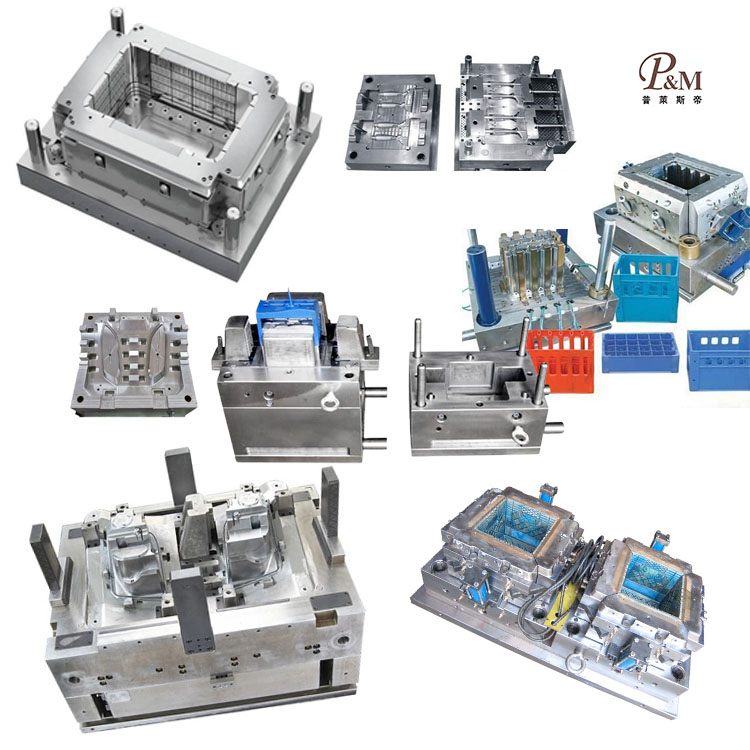
Ningbo (P&M) প্লাস্টিক মেটাল প্রোডাক্টস কোং, লিমিটেডের 17 বছরের ছাঁচ উত্পাদন প্রযুক্তি রয়েছে এবং প্লাস্টিকের অতিরিক্ত অংশ বক্স ছাঁচ কাস্টমাইজ করতে পারে। আমরা পেশাদার কাস্টমাইজড প্লাস্টিকের খুচরা অংশ বক্স ছাঁচনির্মাণ পরিষেবা প্রদান করি এবং আমরা একটি পেশাদার প্লাস্টিকের খুচরা অংশ বক্স ছাঁচনির্মাণ প্রস্তুতকারক। পণ্যের কাঁচামাল এবং ছাঁচের উপকরণ নির্বাচন করার ক্ষেত্রে আমাদের যথেষ্ট অভিজ্ঞতা রয়েছে। প্লাস্টিকের অতিরিক্ত অংশ বক্স ছাঁচ কাস্টমাইজ করার প্রক্রিয়ার মধ্যে, আমাদের কারখানা এক-স্টপ পরিষেবা প্রদান করতে পারে। আমাদের প্লাস্টিকের খুচরা যন্ত্রাংশ বক্স ছাঁচনির্মাণ সম্পর্কিত নকশা এবং উত্পাদন ক্ষমতা রয়েছে, যেমন: CAD ডিজাইন, ছাঁচ উত্পাদন, ইনজেকশন ছাঁচনির্মাণ, প্লাস্টিক পণ্য উত্পাদন, সমাবেশ এবং অন্যান্য প্রযুক্তি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
উপরন্তু, আমাদের কোম্পানি প্লাস্টিকের কাঁচামাল সরবরাহকারী, মুদ্রণ প্রস্তুতকারক, ইত্যাদির সাথে কাঁচামাল সরবরাহ এবং মুদ্রণের গুণমান নিশ্চিত করতে সমবায় সম্পর্ক স্থাপন করেছে। আমাদের সমৃদ্ধ অভিজ্ঞতা এবং নিখুঁত সরবরাহ শৃঙ্খলের মাধ্যমে, আমাদের কোম্পানি গ্রাহকদের তাদের নির্দিষ্ট চাহিদা মেটাতে উচ্চ-মানের কাস্টমাইজড প্লাস্টিকের খুচরা যন্ত্রাংশ বক্স ছাঁচনির্মাণ পণ্য সরবরাহ করতে পারে। একই সময়ে, আমাদের কাছে 10 বছরের পেশাদার বিদেশী বাণিজ্য পরিষেবার অভিজ্ঞতা রয়েছে, বিদেশী বাণিজ্য প্রক্রিয়া বুঝতে এবং আমাদের গ্রাহকদের আরও ভালভাবে পরিবেশন করতে পারি। প্লাস্টিকের অতিরিক্ত অংশ বক্স ছাঁচনির্মাণ পণ্যগুলির জন্য, আমরা সংশ্লিষ্ট প্লাস্টিকের অংশগুলি তৈরি করতে পারি, যা প্রধানত ইনজেকশন ছাঁচের মাধ্যমে করা হয়।
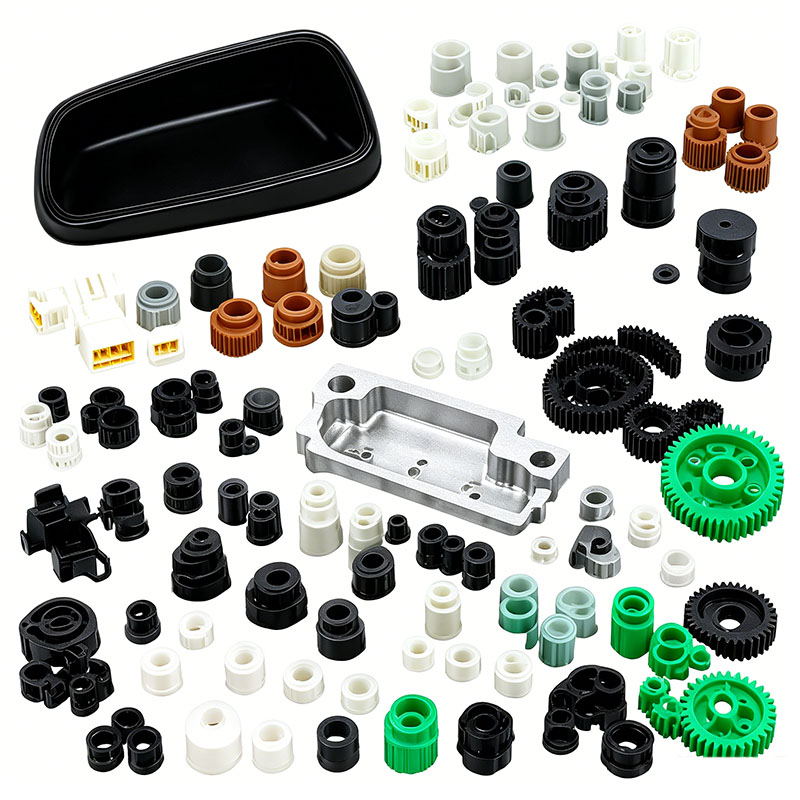
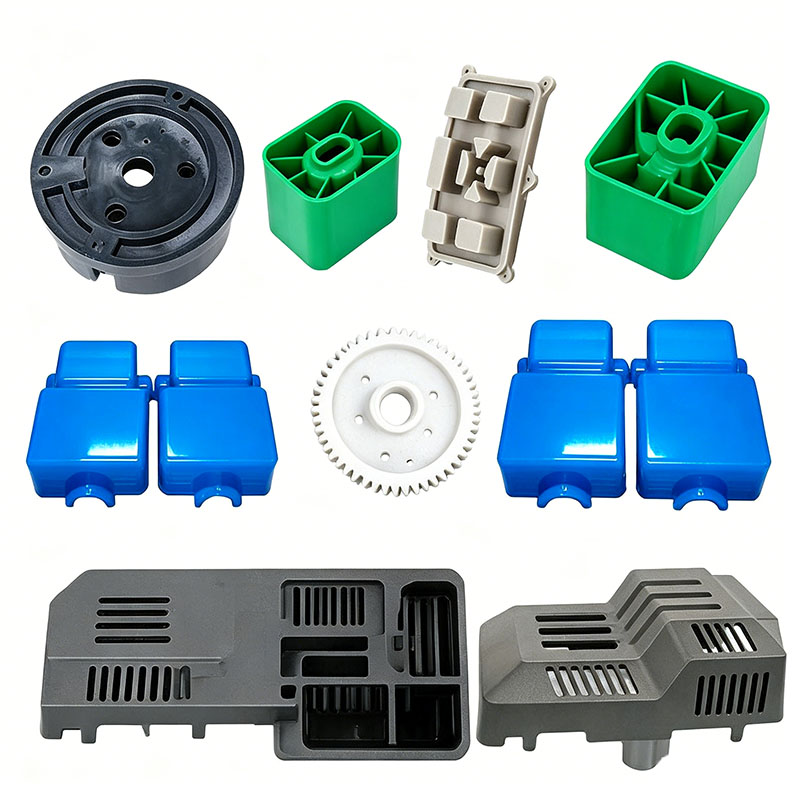
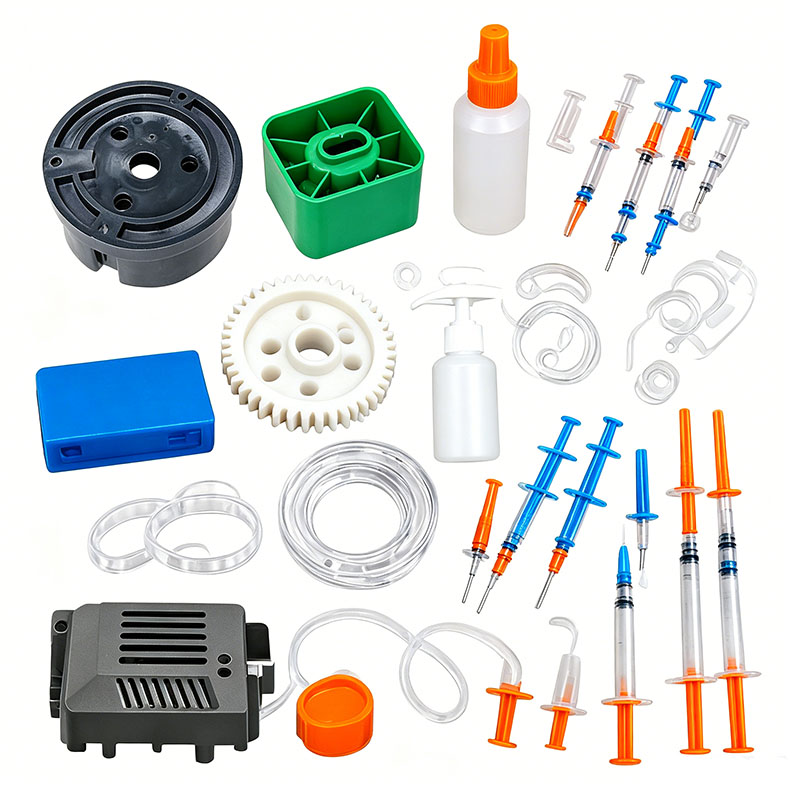
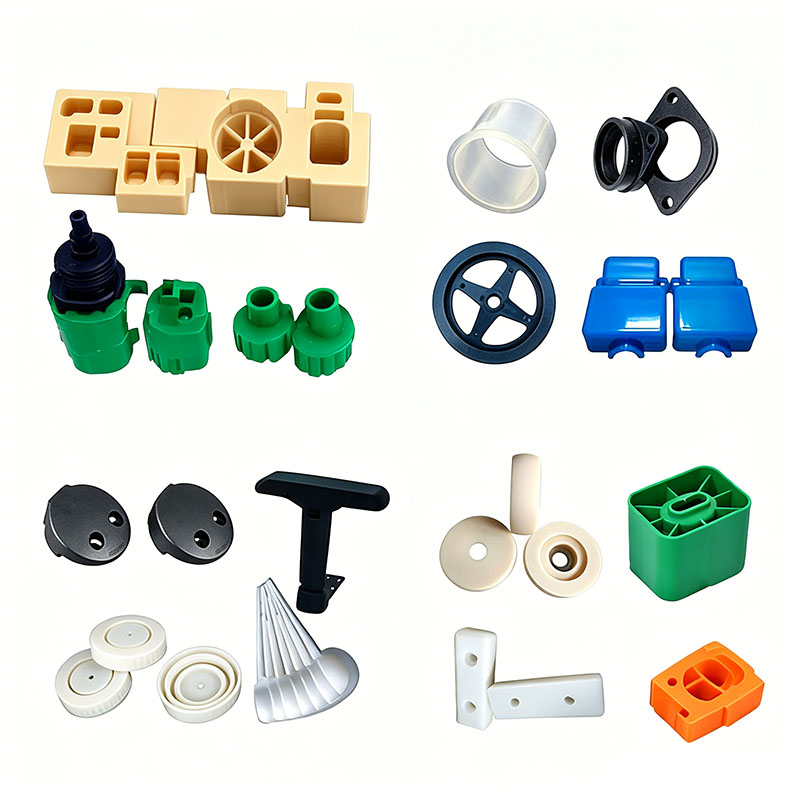
প্লাস্টিকের খুচরা যন্ত্রাংশের বিনগুলি অটো মেরামতের দোকান, কারখানার গুদাম, হার্ডওয়্যার স্টোরেজ এলাকায় এবং সরঞ্জামের উপাদান সংরক্ষণের জন্য ব্যাপকভাবে ব্যবহৃত হয়। এগুলি প্রধান বিন বডি, ঢাকনা, অভ্যন্তরীণ বিভাজিত ড্রয়ার, স্ন্যাপ-লক, হ্যান্ডেল, সাপোর্ট ফুট এবং ডিভাইডার সহ বিভিন্ন অংশ নিয়ে গঠিত। এই পণ্যগুলি প্রায়শই ধাতব স্ক্রু, বিয়ারিং এবং যান্ত্রিক যন্ত্রাংশের মতো ভারী জিনিসগুলি সংরক্ষণ করতে ব্যবহৃত হয়, এগুলিকে ক্রমাগত স্ট্যাটিক লোড, ঘন ঘন হ্যান্ডলিং থেকে প্রভাব এবং কঠোর কর্মশালার পরিবেশ-যার মধ্যে রয়েছে মেশিনের তেল, কাটা তরল, ধুলো এবং উল্লেখযোগ্য দৈনিক তাপমাত্রার ওঠানামা সহ। ফলস্বরূপ, প্লাস্টিকের উপাদানগুলির জন্য উচ্চ দৃঢ়তা, মাত্রিক স্থায়িত্ব (কম সংকোচন/কোনও ওয়ার্পিং নয়), তেলের ক্ষয় এবং ড্রপ প্রভাবগুলির প্রতিরোধ, এবং টেকসই স্ন্যাপ-লকগুলির প্রয়োজন হয় যা বারবার খোলার এবং বন্ধ করার পরেও ভাঙে না। মূলধারার উপকরণগুলির মধ্যে রয়েছে ট্যাল্ক-ভরা পরিবর্তিত পিপি, উচ্চ-প্রভাব ABS, এবং চাঙ্গা HIPS। ছাঁচনির্মাণ প্রক্রিয়াগুলি চারটি মূল মেট্রিকের উপর ফোকাস করে: সংকোচন এবং যুদ্ধের পৃষ্ঠা নিয়ন্ত্রণ করা, লোড-ভারবহন শক্তি নিশ্চিত করা, ব্যাপক উত্পাদনের জন্য মাত্রিক বিনিময়যোগ্যতা বজায় রাখা এবং ন্যূনতম উপাদান লিচিং সহ তেল প্রতিরোধ নিশ্চিত করা। মূল ছাঁচনির্মাণ পয়েন্টগুলি কাঁচামালের প্রিট্রিটমেন্ট, ছাঁচ ডিজাইন, ইনজেকশন ছাঁচনির্মাণের পরামিতি, পোস্ট-প্রসেসিং এবং ত্রুটি প্রতিরোধে পদ্ধতিগতভাবে পরিচালিত হয়।
I. উপাদান নির্বাচন এবং প্রিট্রিটমেন্টের জন্য মূল পয়েন্ট
ম্যাটেরিয়াল ম্যাচিং এবং রিগ্রিন্ড ম্যানেজমেন্ট
প্রধান বিন বডি, পার্টিশন করা ড্রয়ার এবং ডিভাইডার ট্যাল্ক-ভরা পিপি দিয়ে তৈরি; ট্যালক ফিলার কার্যকরভাবে ছাঁচনির্মাণ সংকোচন হ্রাস করে, অনমনীয়তা এবং লোড-ভারবহন ক্ষমতা বাড়ায় এবং তেল প্রতিরোধের এবং কম খরচে অফার করে। ঢাকনা, উন্মুক্ত হ্যান্ডলগুলি এবং লেবেল প্যানেলগুলি ABS দিয়ে তৈরি, এটির উচ্চ পৃষ্ঠের চকচকে এবং শক্ততার জন্য বেছে নেওয়া হয়েছে, যা স্ক্রিন-প্রিন্টিং অংশ সংখ্যাকে সহজতর করে। লোড-বেয়ারিং স্ন্যাপ-লক এবং লকিং মেকানিজমগুলি উচ্চ-প্রভাব HIPS ব্যবহার করে, যা উচ্চ কঠোরতা এবং ক্লান্তি প্রতিরোধের প্রস্তাব করে, যাতে বারবার খোলার এবং বন্ধ করার সময় তারা সহজে ভেঙে না যায় তা নিশ্চিত করে।
উপাদান পুনঃব্যবহারের ক্ষেত্রে কঠোর সীমা প্রযোজ্য: পুনর্ব্যবহৃত স্ক্র্যাপকে লোড বহনকারী স্ট্রাকচারাল উপাদানগুলিতে (যেমন বিন বডি এবং ড্রয়ার) মেশানো কঠোরভাবে নিষিদ্ধ, কারণ বারবার রিগ্রাইন্ডিং আণবিক অবক্ষয় ঘটায়, অংশগুলিকে বিকৃতির প্রবণ বা লোডের নিচে ক্র্যাক করে। ABS প্রসাধনী অংশগুলির জন্য, যোগ করা দৌড়বিদদের অনুপাত (রিগ্রিন্ড) 10% এ সীমাবদ্ধ করা হয়েছে; বড়, মোটা কণা অপসারণ করার জন্য উপাদানটি অবশ্যই চূর্ণ এবং চালনি করতে হবে, যার ফলে রঙের বৈচিত্র্য বা স্থানীয় কাঠামোগত দুর্বলতা হতে পারে এমন অসম ভরাট প্রতিরোধ করে। উপাদান মিশ্রিত করার সময়, পৃষ্ঠের তেল নির্গমন এবং ধাতব ধুলোর আকর্ষণ রোধ করতে তেল-প্রতিরোধী, কম-মাইগ্রেশন ছাঁচ রিলিজ এজেন্ট এবং অ্যান্টিস্ট্যাটিক মাস্টারব্যাচগুলি অন্তর্ভুক্ত করুন। মিক্সিং এবং স্টোরেজের সময় ভরা পিপি ABS এবং HIPS থেকে আলাদা রাখুন; কঠোরভাবে ক্রস-দূষণ এড়ান, যা ঢালাই করা অংশগুলিতে বিচ্ছিন্নতা এবং ক্ষত সৃষ্টি করতে পারে।
মিক্সিং অপারেশন স্ট্যান্ডার্ড
6-10 মিনিটের জন্য 280-320 rpm-এ একটি কম-গতির উল্লম্ব মিক্সার ব্যবহার করুন। ট্যাল্ক-ভরা পিপির জন্য উচ্চ-গতির মিশ্রণ ব্যবহার করবেন না; উচ্চ-গতির ঘর্ষণ পাউডারের সংমিশ্রণ ঘটায়, যা পৃষ্ঠের সাদা দাগ, মটলিং, এবং অসংলগ্ন স্থানীয় অনমনীয়তা সৃষ্টি করে। মেশানোর পরে, ওয়ার্কশপের তেল কুয়াশা এবং ধুলো দূষণ থেকে কাঁচামাল রক্ষা করার জন্য উপাদানের পাত্রে সিল করুন, যার ফলে ছাঁচনির্মাণের সময় কালো দাগ এবং ত্রুটিগুলি প্রতিরোধ করা যায়।
শুকানোর এবং ডিহিউমিডিফিকেশন স্ট্যান্ডার্ড
ABS অত্যন্ত হাইগ্রোস্কোপিক; ছাঁচনির্মাণের আগে এটি পুঙ্খানুপুঙ্খভাবে শুকাতে ব্যর্থতার ফলে "সিলভার স্ট্রিক" এবং অভ্যন্তরীণ শূন্যতা দেখা দেয়। লোড-ভারবহন এলাকায় শূন্যস্থান উল্লেখযোগ্যভাবে প্রভাব প্রতিরোধের হ্রাস. স্ট্যান্ডার্ড শুকানোর অবস্থার মধ্যে 80°C তাপমাত্রায় 3-4 ঘন্টার জন্য গরম-বাতাসে শুকানো জড়িত, আর্দ্রতা 0.04% এর নিচে রাখা। ভরা পিপি এবং HIPS এর জল শোষণের হার অত্যন্ত কম এবং সাধারণত স্ট্যান্ডার্ড ওয়ার্কশপের পরিবেশে শুকানোর প্রয়োজন হয় না। যাইহোক, দক্ষিণাঞ্চলে আর্দ্র "প্লাম রেইন" ঋতুতে, পৃষ্ঠের আর্দ্রতা অপসারণের জন্য এক ঘন্টার জন্য 60°C তাপমাত্রায় শুকানো প্রয়োজন। বায়ুমণ্ডলীয় আর্দ্রতা পুনরায় শোষণ প্রতিরোধ করার জন্য একটি সিল করা হপারের মাধ্যমে মেশিনে শুকনো কাঁচামাল পরিবহন করুন।
২. ছাঁচ ডিজাইন এবং মেশিন সেটআপের জন্য মূল পয়েন্ট
খুচরা যন্ত্রাংশের বাক্সগুলি সাধারণত উচ্চ দৈর্ঘ্য-থেকে-প্রস্থ অনুপাতের সাথে পাতলা-প্রাচীরযুক্ত শেল হয়। প্রধান প্রাচীর বেধ 1.8-2.2 মিমি, অভ্যন্তরীণ পাঁজর এবং মাউন্ট বস 4-5 মিমি পৌঁছতে পারে। পুরুত্বের এই উল্লেখযোগ্য পরিবর্তন অংশগুলিকে অসম সংকোচন এবং একতরফা ওয়ারিং প্রবণ করে তোলে; তাই, ছাঁচের নকশাকে অবশ্যই প্রতিসম শীতলকরণ, সুষম নির্গমন এবং পর্যাপ্ত বায়ুচলাচলকে অগ্রাধিকার দিতে হবে। **ছাঁচ ইস্পাত নির্বাচন**
ABS ঢাকনার প্রসাধনী গহ্বরের জন্য, 718H প্রাক-কঠিন মিরর-ফিনিশ ইস্পাতটি মসৃণ, অভিন্ন পৃষ্ঠকে পলিশ করার পরে এবং স্ক্রিন-প্রিন্ট করা পাঠ্যের জন্য নির্ভরযোগ্য আনুগত্য নিশ্চিত করতে নির্বাচন করা হয়েছে। ট্যাল্ক-ভরা পিপি বডির জন্য গহ্বর ফিলার পাউডার থেকে দীর্ঘমেয়াদী ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান সহ্য করার জন্য নাইট্রাইডিং চিকিত্সার মধ্য দিয়ে যায়, যার ফলে ছাঁচের পরিষেবা জীবন প্রসারিত হয়। পরিধান-প্রতিরোধী P20 ইস্পাত উচ্চ-ভলিউম উত্পাদনের সময় কাঠামোগত পতন বা বিকৃতি রোধ করতে স্ন্যাপ এবং ল্যাচের মতো ছোট উপাদানগুলির জন্য ব্যবহৃত হয়। প্লাস্টিকের অংশগুলির সমস্ত অভ্যন্তরীণ কোণে স্ট্রেসের ঘনত্ব দূর করার জন্য ব্যাসার্ধক নকশা (R-fillets) বৈশিষ্ট্যযুক্ত, ভারী বোঝা বা ফোঁটাগুলির প্রভাবে ফাটল রোধ করে।
**ব্যালেন্সড কুলিং সিস্টেম (অ্যান্টি-ওয়ারপিং কোর)**
শরীরের দৈর্ঘ্য এবং প্রস্থের মধ্যে উল্লেখযোগ্য বৈষম্যের পরিপ্রেক্ষিতে, ছাঁচটি একটি প্রতিসম, কনফর্মাল কুলিং সার্কিট নিযুক্ত করে যা উভয় দিকের চারপাশে মোড়ানো, দীর্ঘ এবং ছোট প্রান্তগুলির জন্য অভিন্ন বিন্যাস নিশ্চিত করে। সর্পিল কুলিং কোরগুলি নীচে পুরু-প্রাচীরযুক্ত সমর্থন স্তম্ভগুলির মধ্যে ইনস্টল করা হয় যাতে পুরু এবং পাতলা অংশগুলির মধ্যে তাপমাত্রার পার্থক্য কমানো যায়, যা অভিন্ন শীতলকরণের সুবিধা দেয়। ছাঁচের তাপমাত্রা জোন দ্বারা নিয়ন্ত্রিত হয়: ABS কসমেটিক অংশগুলির জন্য 50-60°C এবং ভরা PP বডির জন্য 30-45°C৷ অত্যধিক পিপি ছাঁচের তাপমাত্রা স্ফটিককরণের সংকোচনকে বাড়িয়ে তোলে, যার ফলে একাধিক ইউনিট স্ট্যাক করার সময় ছোট আকার এবং অসম ফাঁক তৈরি হয়; বিপরীতভাবে, খুব কম তাপমাত্রা উল্লেখযোগ্য অবশিষ্ট অভ্যন্তরীণ চাপ ছেড়ে দেয়, যা সঞ্চয়ের সময় চলমান ওয়ারিং এবং বিকৃতি ঘটায়।
**অপ্টিমাইজড ভেন্টিং এবং ব্যালেন্সড ইজেকশন**
দীর্ঘ বডি ডিজাইনের ফলে একটি বর্ধিত গলিত প্রবাহের পথ তৈরি হয়, যার ফলে গহ্বরের শেষ প্রান্তে ওয়েল্ড লাইনটি গ্যাস আটকে এবং জ্বলতে পারে; ফলস্বরূপ, অবিচ্ছিন্ন, সূক্ষ্ম বায়ুচলাচল চ্যানেল (0.012 মিমি গভীর) বিভাজন লাইনের দীর্ঘ প্রান্ত বরাবর কাটা হয়। ঘনভাবে পাঁজরের নিচের অংশটি ইউনিফর্ম ইজেকশন ফোর্স নিশ্চিত করতে ইজেক্টর পিন এবং ফ্ল্যাট ইজেক্টরগুলির একটি বহু-বিন্দু, প্রতিসম বিন্যাস ব্যবহার করে; ভারসাম্যহীন ইজেকশনের ফলে দেহটি ভেঙে ফেলার সময় একপাশে ঊর্ধ্বমুখী হতে পারে, যার ফলে ড্রয়ার অপারেশনের সময় একটি দুর্বল ঢাকনা সিল বা বাঁধাই হতে পারে। পাঞ্চ-থ্রু বা পৃষ্ঠ সাদা হওয়া রোধ করার জন্য সরু বিভাজকের জন্য সহায়ক ইজেক্টর ব্লকগুলি যোগ করা হয়।
**ছাঁচ ইনস্টলেশন স্পেসিফিকেশন**
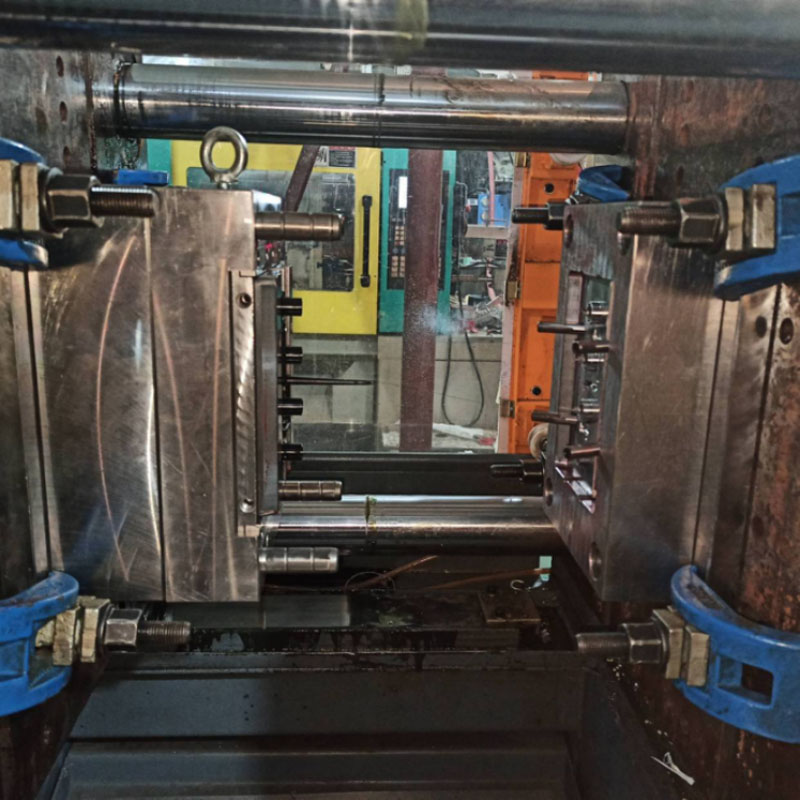
বড় অংশ-বিনের ছাঁচটি 450T–750T ইনজেকশন ছাঁচনির্মাণ মেশিনের সাথে ব্যবহারের জন্য ডিজাইন করা হয়েছে; উত্তোলনের পরে, উচ্চ-চাপ ইনজেকশন দ্বারা সৃষ্ট ব্যাপক ফ্ল্যাশ প্রতিরোধ করতে ক্ল্যাম্পিং প্লেটগুলিকে সমানভাবে শক্ত করতে হবে। মসৃণ সঞ্চালন নিশ্চিত করতে জল সার্কিটগুলিতে ফ্লো ডিটেক্টর ইনস্টল করুন; বিভাজন লাইনে অবশিষ্ট রানার বা বিদেশী বস্তু সনাক্ত করার উপর স্বয়ংক্রিয় ছাঁচ খোলার ট্রিগার করতে কম চাপের ছাঁচ সুরক্ষা ক্যালিব্রেট করুন, গহ্বরের ক্ষতি রোধ করুন; এবং গলে আর্দ্রতা দূষণ দূর করতে জল সংযোগের উপর ব্যাপক লিক পরীক্ষা পরিচালনা করুন, যা বুদবুদের ত্রুটি সৃষ্টি করে।
III. ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়ার জন্য মূল নিয়ন্ত্রণ পয়েন্ট
সামগ্রিক প্রক্রিয়া কৌশলের মধ্যে রয়েছে নিম্ন-শিয়ার স্টেজড ফিলিং, দুই-পর্যায় ধরে রাখা চাপ, এবং সংকোচন এবং বিকৃতি কমানোর জন্য পর্যাপ্ত, ভারসাম্যপূর্ণ শীতলকরণ, ব্যাচ জুড়ে মাত্রিক সামঞ্জস্য এবং স্থিতিশীল লোড-ভারিং কর্মক্ষমতা নিশ্চিত করা।
ব্যারেলের জন্য সুনির্দিষ্ট অঞ্চলযুক্ত তাপমাত্রা নিয়ন্ত্রণ
ABS বক্সের ঢাকনা প্যানেল: ফিড জোন 160–170°C, মধ্য অঞ্চল 180–190°C, অগ্রভাগ 195–205°C; তাপমাত্রা অবশ্যই 210 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয়, কারণ অত্যধিক তাপ উপাদানের দৃঢ়তা হ্রাস করে, যার ফলে অংশটি ভারী-বস্তুর প্রভাবে ক্র্যাক হওয়ার ঝুঁকি তৈরি করে।
ট্যাল্ক-ভরা পিপি বক্স বডি: সামগ্রিক পরিসর 190–220°C, অগ্রভাগ 210°C; অত্যধিক তাপমাত্রা ফিলার মাইগ্রেশন ঘটাতে পারে, যার ফলে সাদা দাগ বা পৃষ্ঠে প্রস্ফুটিত (ফ্রস্টিং) হতে পারে।
HIPS স্ন্যাপ-ফিট আনুষাঙ্গিক: 185–210°C; যে তাপমাত্রা খুব কম তার ফলে খারাপ প্রবাহ এবং ছোট শট হয়, যখন খুব বেশি তাপমাত্রা পণ্যটিকে ভঙ্গুর করে তোলে এবং বারবার খোলার এবং বন্ধ করার সময় ভাঙার ঝুঁকিতে থাকে।
পর্যায়ক্রমে পরিবর্তনশীল-গতি পূরণ প্রক্রিয়া
লং বক্স বডিগুলি একটি তিন-পর্যায়ের পরিবর্তনশীল-গতি ভরাট প্রক্রিয়া ব্যবহার করে: গেট এলাকায় কম-গতির বাফারিং, গহ্বরের মধ্যবর্তী অংশের জন্য মাঝারি থেকে উচ্চ গতির ভরাট, এবং আণবিক শিয়ার দ্বারা সৃষ্ট অভ্যন্তরীণ চাপ কমাতে দূরবর্তী ওয়েল্ড লাইনে গতি হ্রাস করা। ইনজেকশন চাপ 80-110 বার সেট করা হয়; অপর্যাপ্ত চাপের ফলে দূরের প্রান্তে দুর্বল ওয়েল্ড লাইন তৈরি হয়, যা বক্সটিকে লোডের অধীনে ব্যর্থতার প্রবণ করে তোলে, যখন অত্যধিক চাপ ফ্ল্যাশ এবং অভ্যন্তরীণ স্ট্রেস সঞ্চয়নের দিকে পরিচালিত করে, যা দীর্ঘমেয়াদী স্টোরেজের সময় ক্রমাগত ওয়ার্পিং সৃষ্টি করে।
দুই-পর্যায়ের চাপ ধরে রাখা
পিপি উচ্চ ছাঁচনির্মাণ সংকোচন সঙ্গে একটি আধা-স্ফটিক প্লাস্টিক; অতএব, একটি দুই-পর্যায়ের হোল্ডিং প্রেসার প্রোফাইল অপরিহার্য। প্রথম পর্যায় গহ্বর ভরাট সম্পন্ন করে, যখন দ্বিতীয় পর্যায় শীতল সংকোচনের জন্য ক্ষতিপূরণ দেয়, বাক্সের সাইডওয়াল এবং নীচের সিঙ্কের চিহ্ন বা বিষণ্নতা দূর করে। পাতলা দেয়ালযুক্ত ঢাকনার জন্য ধারণ সময় 6-10 সেকেন্ড এবং পুরু-দেয়ালের, লোড বহনকারী সংস্থাগুলির জন্য 15-20 সেকেন্ড; পরবর্তী ছাঁচনির্মাণ চক্রের জন্য উপাদান জমে একযোগে হোল্ডিং পর্বের সময় ঘটে, যার ফলে কম্প্রেশন ছাঁচনির্মাণ চক্র সংক্ষিপ্ত হয় এবং ব্যাপক উত্পাদন দক্ষতা বৃদ্ধি পায়।
কুলিং এবং পার্ট রিমুভাল প্রোটোকল
কুলিংয়ের সময় প্রতি 1 মিমি প্রাচীরের বেধে 3-4 সেকেন্ডে গণনা করা হয়; স্ট্যান্ডার্ড 2 মিমি বডির জন্য 9-12 সেকেন্ডের ঠান্ডা প্রয়োজন। অপর্যাপ্তভাবে ঠাণ্ডা হওয়া অংশগুলি ভাঙার সময় সমতল দেখা যেতে পারে তবে 24 ঘন্টা পরে অপরিবর্তনীয় সংকোচন এবং বিকৃতির মধ্য দিয়ে যেতে পারে, যার ফলে ঢাকনা বন্ধ করার সময় অতিরিক্ত ফাঁক হয়ে যায় বা অপারেশন চলাকালীন ড্রয়ার আটকে যায় বা জ্যাম হয়। ছাঁচ খোলা এবং ইজেকশন একটি ধারাবাহিকভাবে কম, মসৃণ গতিতে সঞ্চালিত করা আবশ্যক। স্বয়ংক্রিয় উৎপাদন লাইন অংশ অপসারণের জন্য রোবোটিক অস্ত্র ব্যবহার করে; অংশগুলি অপসারণের পরপরই একটি লেভেল ফিক্সচার টেবিলের উপর সমতল রাখতে হবে। স্তুপীকৃত বা গরম প্লাস্টিকের অংশ সংকুচিত করা কঠোরভাবে স্থায়ী warping প্রতিরোধ নিষিদ্ধ করা হয়.
আমরা একটি প্লাস্টিকের খুচরা যন্ত্রাংশ বক্স ছাঁচনির্মাণ প্রস্তুতকারক, উচ্চ মানের প্লাস্টিকের অতিরিক্ত অংশ বক্স ছাঁচনির্মাণ উত্পাদন প্রদান. যতক্ষণ না আপনি প্লাস্টিকের অতিরিক্ত অংশ বক্স ছাঁচনির্মাণ পণ্য কাস্টমাইজ/বিকাশ করতে চান, আপনি আমাদের খুঁজে পেতে পারেন। আমাদের কাছে পেশাদার ইনজেকশন ছাঁচ নকশা এবং পরিপক্ক উত্পাদন প্রযুক্তি রয়েছে, আপনাকে পণ্য ডিজাইন-ছাঁচ তৈরি-পণ্য উত্পাদন-পণ্য প্যাকেজিং-পণ্য পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করে, আমরা আপনাকে প্রতিটি লিঙ্কে সহায়তা করতে পারি। যতক্ষণ আপনি আমাদের কাছে আসবেন, আমরা আপনাকে চূড়ান্ত পরিষেবা সরবরাহ করব এবং পণ্যের গুণমান, উৎপাদন সময়, তথ্য সংলাপ ইত্যাদির ক্ষেত্রে আপনাকে সন্তুষ্ট করব।
|
পণ্যের নাম |
ট্রেডমিল ছাঁচনির্মাণ |
|
অনুগ্রহ করে প্রদান করুন |
2D, 3D, নমুনা, বা এর আকার বহু-কোণ ছবি |
|
ছাঁচ সময় |
20-35 দিন |
|
পণ্য সময় |
7-15 দিন |
|
ছাঁচ নির্ভুলতা |
+/-0.01 মিমি |
|
ছাঁচ জীবন |
50-100 মিলিয়ন শট |
|
উত্পাদন প্রক্রিয়া |
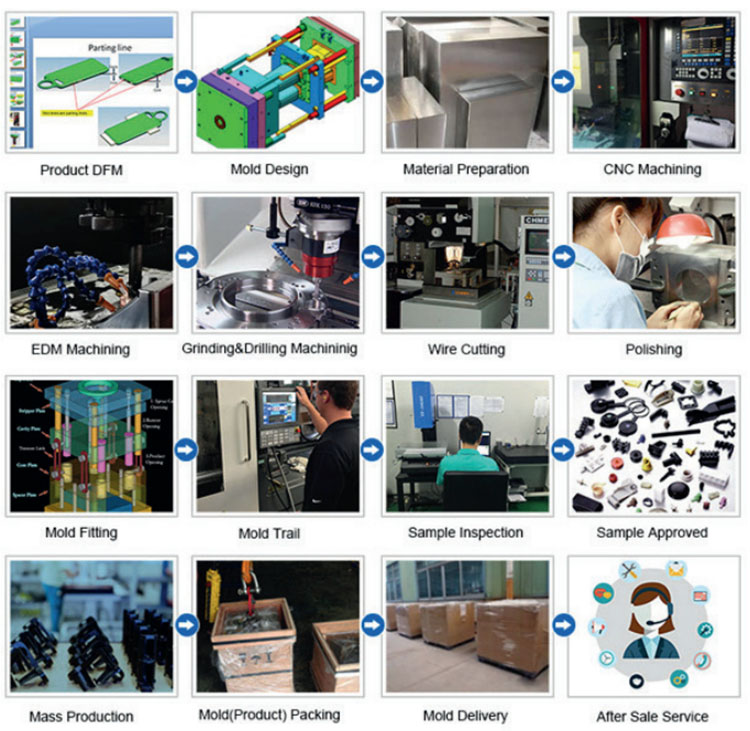
অডিট অঙ্কন - ছাঁচ প্রবাহ বিশ্লেষণ - নকশা যাচাইকরণ - কাস্টম উপকরণ - ছাঁচ প্রক্রিয়াকরণ - মূল প্রক্রিয়াকরণ - ইলেক্ট্রোড মেশিনিং - রানার সিস্টেম প্রক্রিয়াকরণ - অংশ প্রক্রিয়াকরণ এবং সংগ্রহ - মেশিন গ্রহণযোগ্যতা - গহ্বর পৃষ্ঠ চিকিত্সা প্রক্রিয়া - জটিল মোড ডাই - সমগ্র ছাঁচ পৃষ্ঠ আবরণ - মাউন্ট প্লেট - ছাঁচ নমুনা - নমুনা পরীক্ষা - প্রেরণ নমুনা |
|
ছাঁচ গহ্বর |
এক গহ্বর, বহু-গহ্বর বা একই বিভিন্ন পণ্য একসাথে তৈরি করা হয় |
|
ছাঁচ উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
রানার সিস্টেম |
গরম রানার এবং ঠান্ডা রানার |
|
বেস উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
শেষ করুন |
শব্দটি পিটিং, মিরর ফিনিস, ম্যাট পৃষ্ঠ, striae |
|
স্ট্যান্ডার্ড |
HASCO, DME বা নির্ভরশীল |
|
প্রধান প্রযুক্তি |
মিলিং, গ্রাইন্ডিং, সিএনসি, ইডিএম, তার কাটা, খোদাই, EDM, lathes, পৃষ্ঠ সমাপ্তি, ইত্যাদি |
|
সফটওয়্যার |
CAD, PRO-E, UG ডিজাইন সময়: 1-3 দিন (স্বাভাবিক পরিস্থিতিতে) |
|
পণ্য উপাদান |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS। |
|
গুণমান সিস্টেম |
ISO9001:2008 |
|
সময় প্রতিষ্ঠা করুন |
20 দিন |
|
যন্ত্রপাতি |
CNC, EDM, কাটা বন্ধ মেশিন, প্লাস্টিক যন্ত্রপাতি, ইত্যাদি প্লাস্টিক স্যুটকেস ছাঁচ zhe জিয়াং |
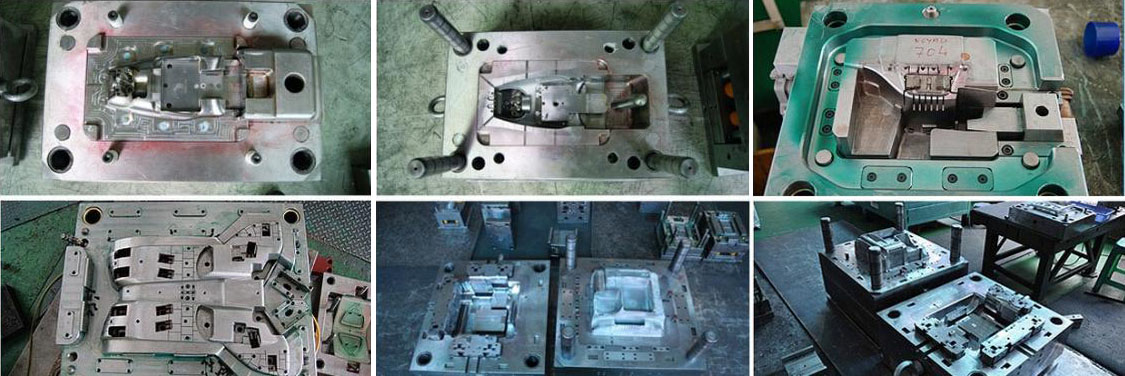
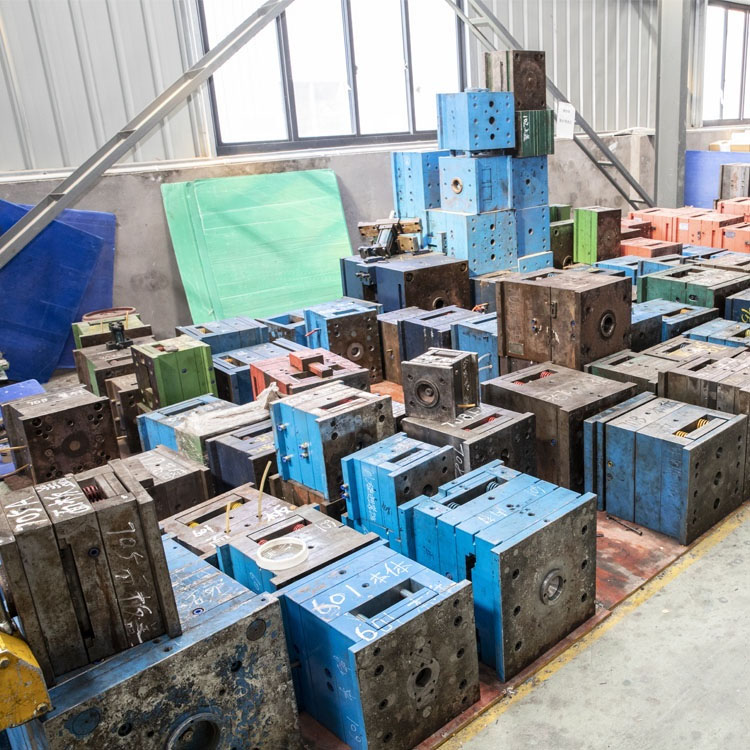
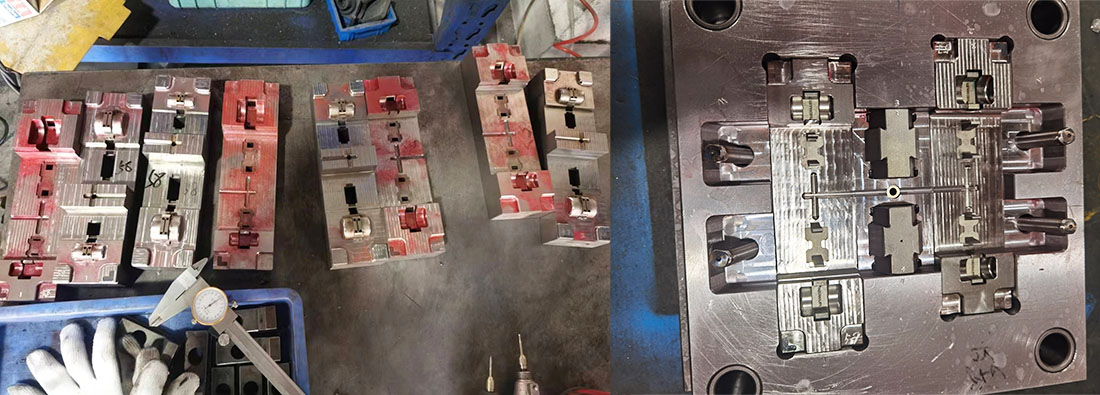
প্লাস্টিক ইনজেকশন ছাঁচ তৈরি
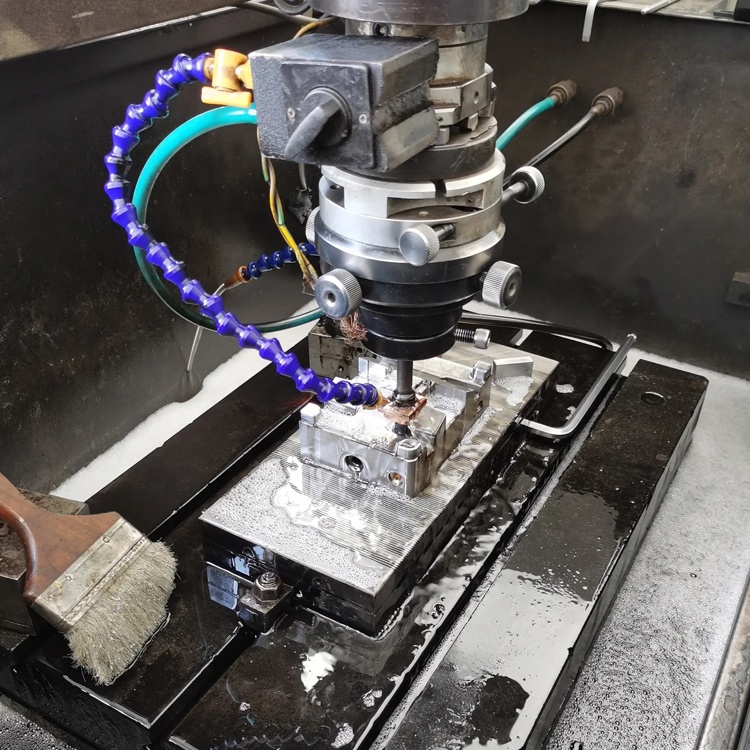
প্লাস্টিক ছাঁচনির্মাণ বৈশিষ্ট্য
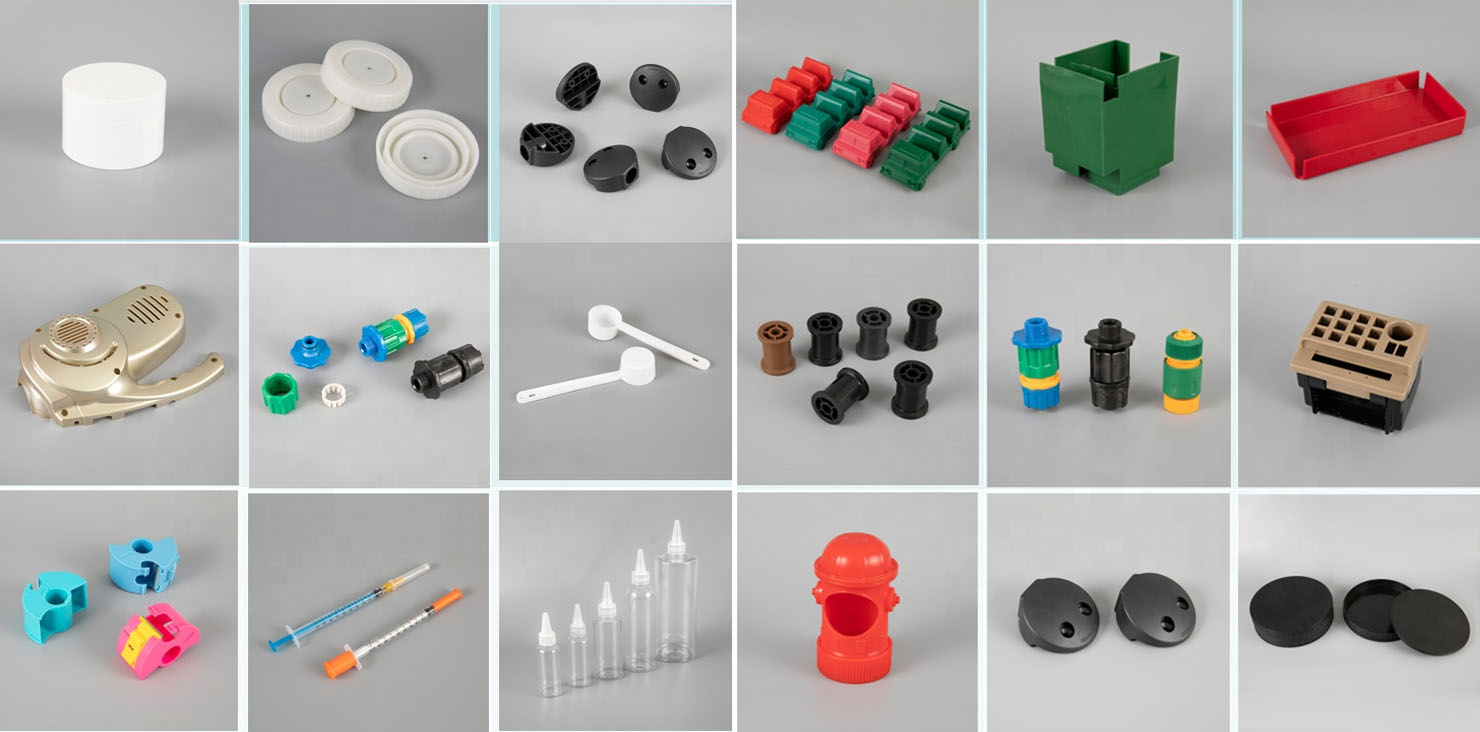
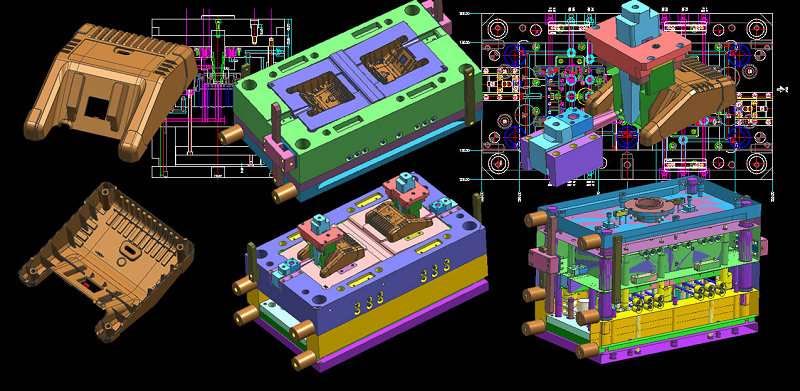
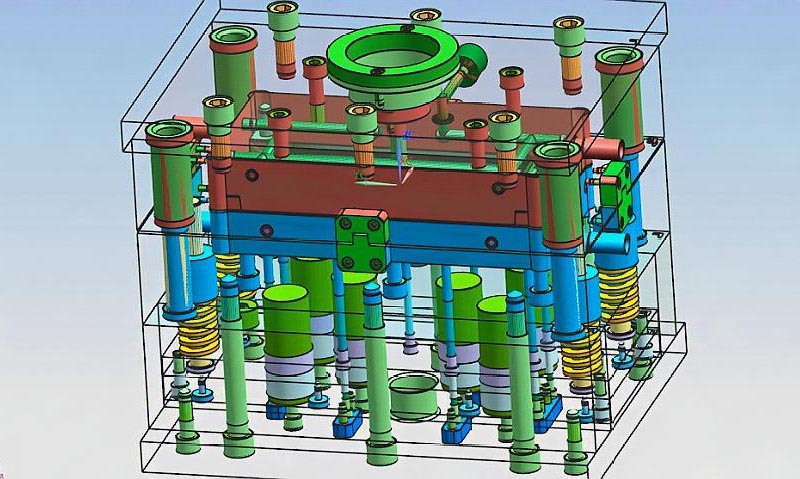
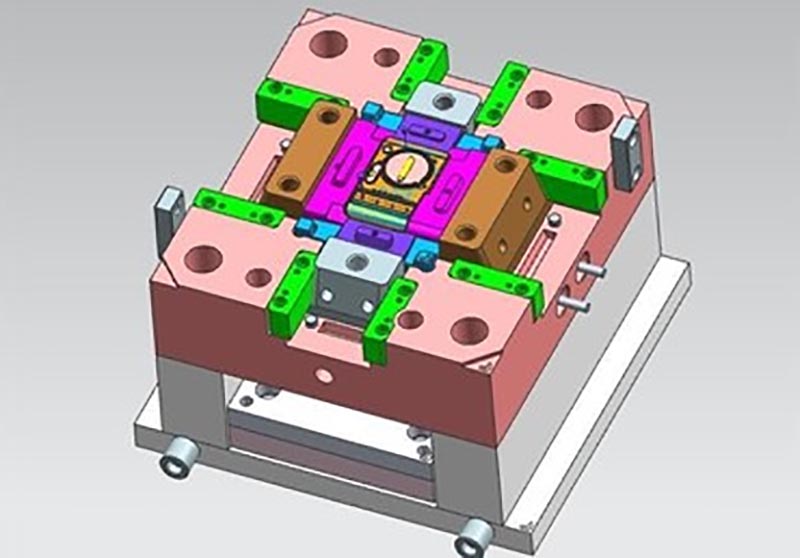
ছাঁচ নকশা:
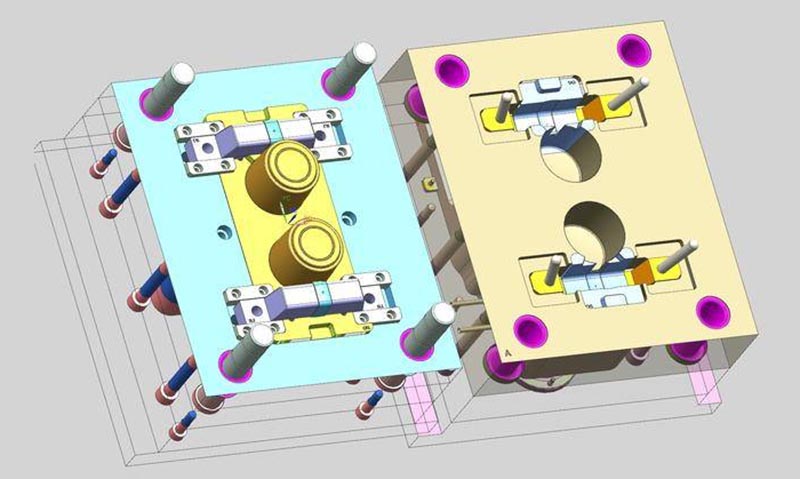
লেনদেন প্রক্রিয়া:
ছাঁচ পরীক্ষা:

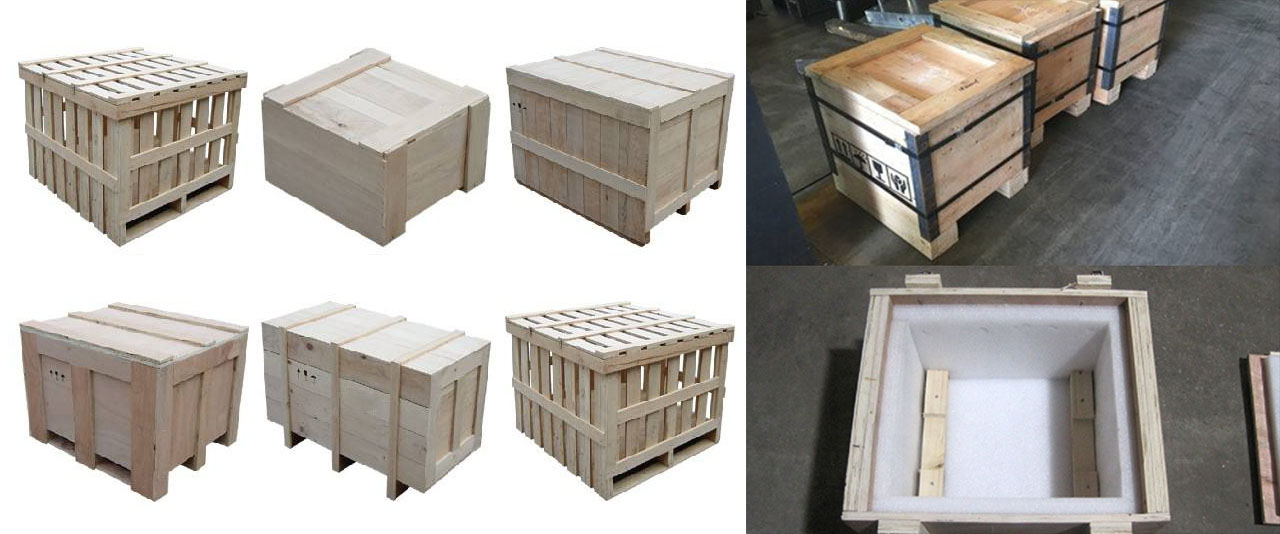
পণ্য প্যাকেজিং
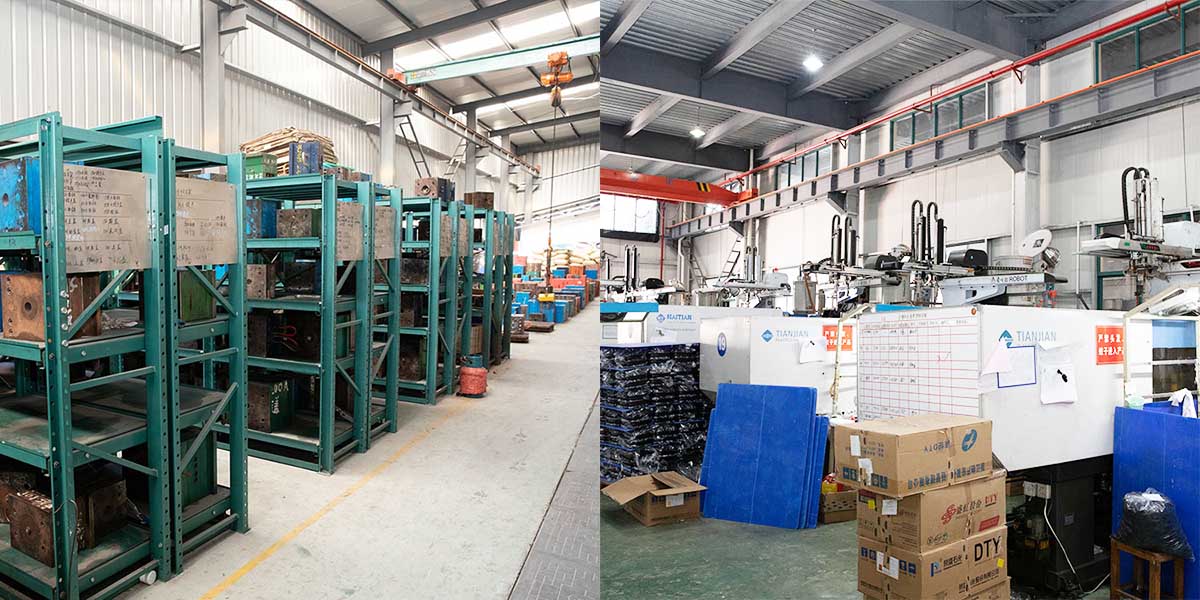
কারখানা
আমরা কাস্টম প্লাস্টিক ছাঁচ কারখানা. আমাদের কারখানা প্লাস্টিক ইনজেকশন ছাঁচ প্রস্তুতকারক. আমাদের পেশাদার কাস্টম প্লাস্টিকের ছাঁচে 17 বছরের অভিজ্ঞতা এবং 10 বছরের বিদেশী বাণিজ্যের অভিজ্ঞতা রয়েছে। আমরা কাস্টম প্লাস্টিক ছাঁচ সরবরাহকারী. আমরা কাস্টম প্লাস্টিক ছাঁচ সেবা প্রদান করতে পারেন. আমাদের কারখানাটি ইনজেকশন ছাঁচযুক্ত প্লাস্টিকের অংশগুলি তৈরি করতে পারে এবং পণ্যগুলির গুণমান আপনাকে সন্তুষ্ট করবে।
আমাদের 50 টিরও বেশি হাই-এন্ড মেশিন এবং শত শত প্রকৌশলী এবং ডিজাইনার রয়েছে। আমরা পণ্য ডিজাইন - ছাঁচ তৈরি - পণ্য উত্পাদন - পণ্য প্যাকেজিং - পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করতে পারি। আমরা একটি সম্পূর্ণ উত্পাদন চেইন আছে. আমরা আপনার সব প্রয়োজনীয়তা পূরণ করতে পারেন.
আমরা যে পরিষেবাগুলি প্রদান করি:
পেশাদার কাস্টম ছাঁচ পরিষেবা, প্লাস্টিক ছাঁচ নকশা এবং উত্পাদন. প্লাস্টিক পণ্য উত্পাদন, পণ্য নকশা, ছাঁচ নকশা, ঘা ছাঁচ কাস্টমাইজেশন, ঘূর্ণন ছাঁচ কাস্টমাইজেশন, ডাই-কাস্টিং ছাঁচ কাস্টমাইজেশন। 3D প্রিন্টিং পরিষেবা, CNC উত্পাদন পরিষেবা, পণ্য প্যাকেজিং, কাস্টমাইজড প্যাকেজিং, শিপিং পরিষেবা।
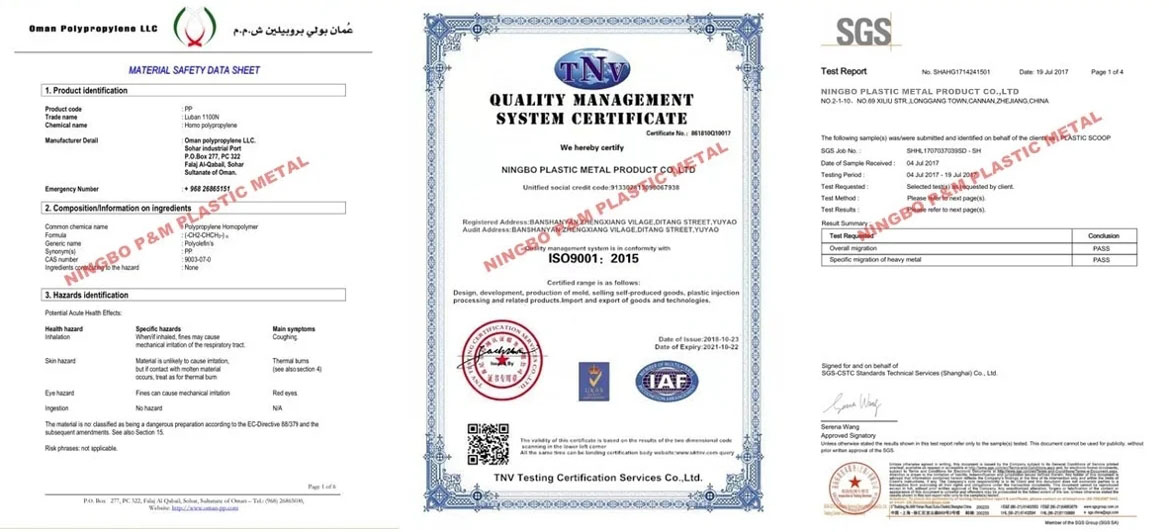

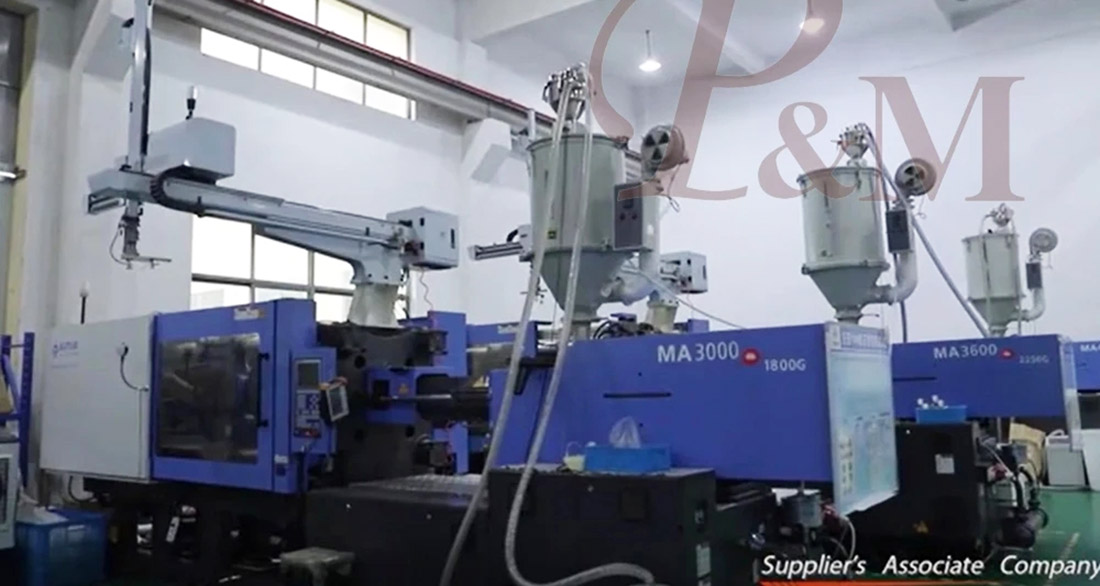
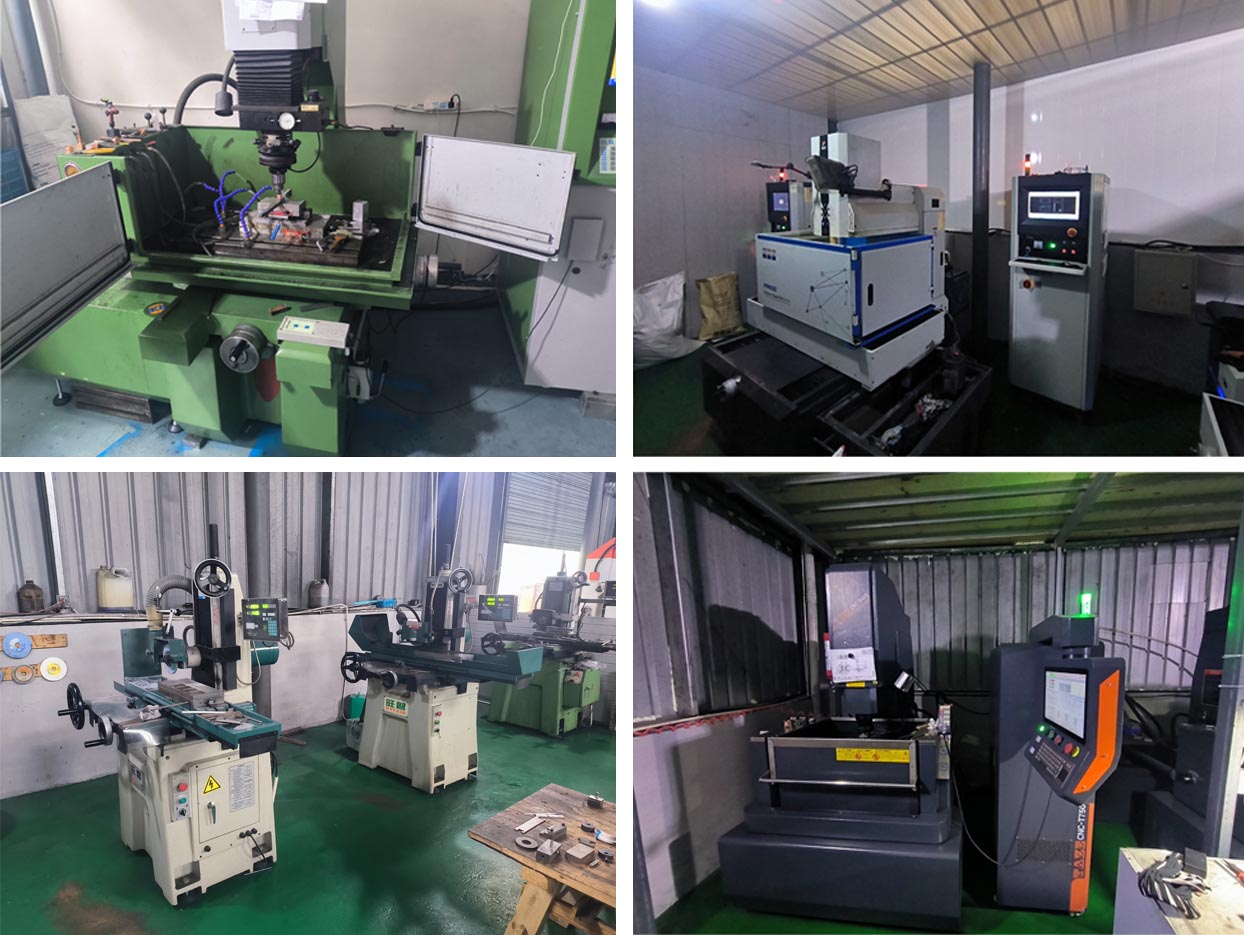
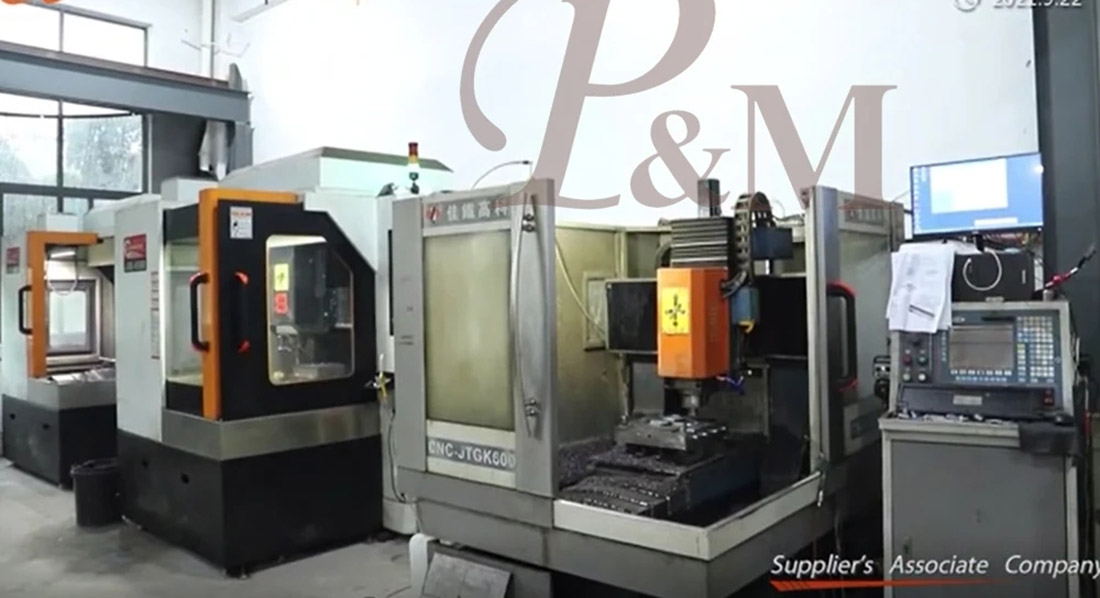
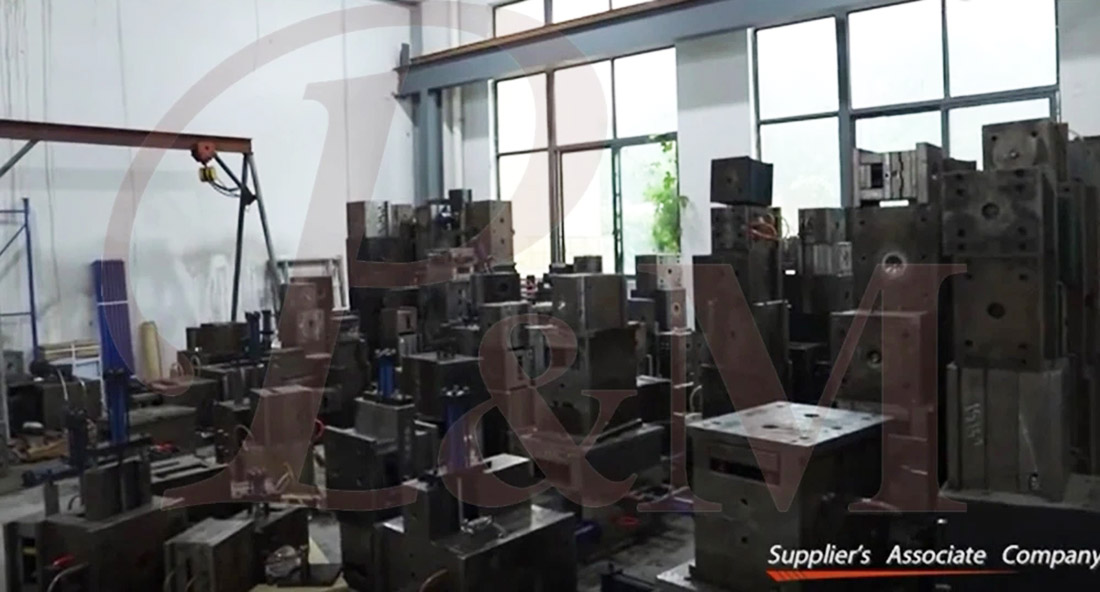
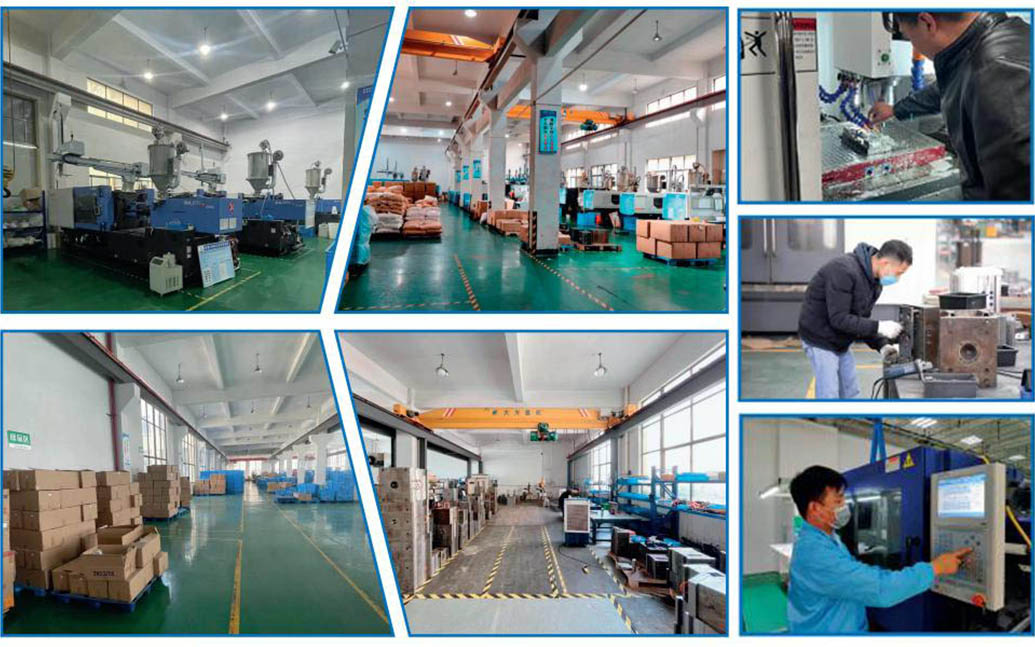
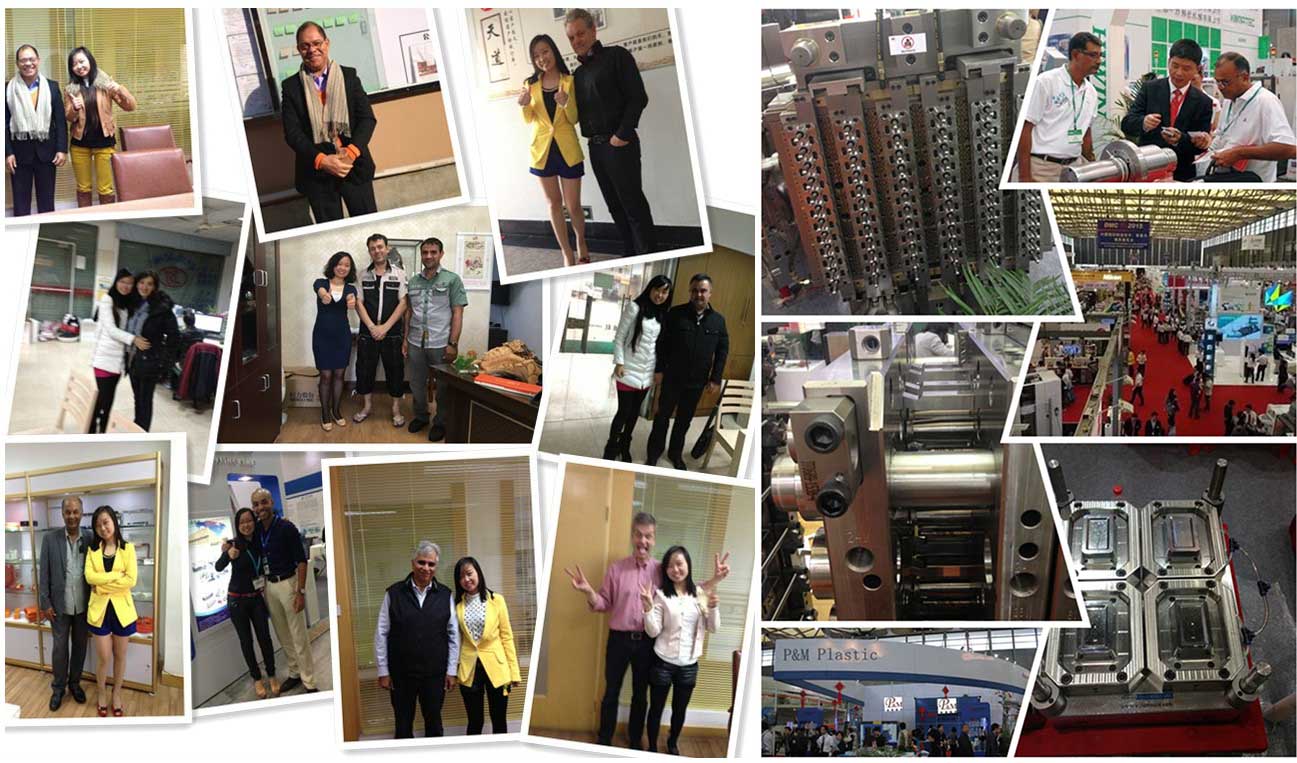
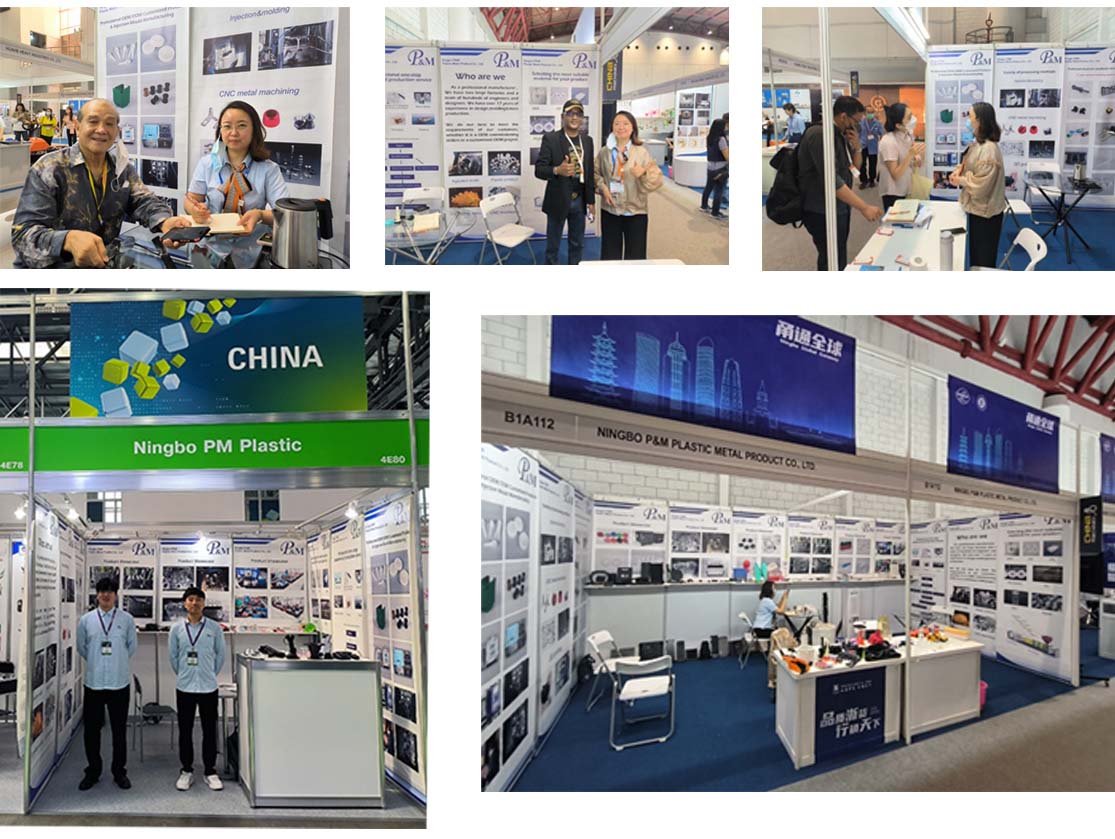
আমরা সর্বদা প্রথম এবং প্রথম গুণমানের নীতিগুলি মেনে চলি। গ্রাহকদের সর্বোচ্চ মানের পণ্য সরবরাহ করার সময়, উত্পাদন দক্ষতা সর্বাধিক করার চেষ্টা করুন এবং উত্পাদন সময় সংক্ষিপ্ত করুন। আমরা প্রত্যেক গ্রাহককে জানাতে গর্বিত যে আমাদের কোম্পানি তার প্রতিষ্ঠার পর থেকে কোনো গ্রাহক হারায়নি। যদি পণ্যের সাথে কোনো সমস্যা থাকে, তাহলে আমরা সক্রিয়ভাবে সমাধান খুঁজব এবং শেষ পর্যন্ত দায়িত্ব নেব।

FAQ
প্রশ্ন 1: আপনি কি ট্রেডিং কোম্পানি বা প্রস্তুতকারক?
উত্তর: আমরা নির্মাতারা।
প্রশ্ন ২. আমি কখন উদ্ধৃতি পেতে পারি?
উত্তর: আমরা সাধারণত আপনার তদন্ত পাওয়ার পর 2 দিনের মধ্যে উদ্ধৃতি করি।
আপনি যদি খুব জরুরী হন, দয়া করে আমাদের কল করুন বা আপনার ইমেলে আমাদের বলুন যাতে আমরা প্রথমে আপনার জন্য উদ্ধৃতি দিতে পারি।
Q3. ছাঁচের জন্য সীসা-সময় কতক্ষণ?
উত্তর: এটি সমস্ত পণ্যের আকার এবং জটিলতার উপর নির্ভর করে। সাধারণত, সীসা সময় 25 দিন।
Q4. আমার কোন 3D অঙ্কন নেই, আমি কিভাবে নতুন প্রকল্প শুরু করব?
উত্তর: আপনি আমাদের একটি ছাঁচনির্মাণ নমুনা সরবরাহ করতে পারেন, আমরা আপনাকে 3D অঙ্কন নকশা শেষ করতে সাহায্য করব।
প্রশ্ন5. চালানের আগে, কীভাবে পণ্যের গুণমান নিশ্চিত করবেন?
উত্তর: আপনি যদি আমাদের কারখানায় না আসেন এবং পরিদর্শনের জন্য তৃতীয় পক্ষও না থাকে তবে আমরা আপনার পরিদর্শন কর্মী হিসাবে থাকব।
আমরা আপনাকে উত্পাদন প্রক্রিয়ার বিশদ বিবরণের জন্য একটি ভিডিও সরবরাহ করব যার মধ্যে রয়েছে প্রক্রিয়া প্রতিবেদন, পণ্যের আকারের কাঠামো এবং পৃষ্ঠের বিশদ, প্যাকিং বিশদ এবং আরও কিছু।
প্রশ্ন ৬. আপনার পেমেন্ট শর্তাবলী কি?
উত্তর: ছাঁচের অর্থপ্রদান: T/T দ্বারা অগ্রিম 40% আমানত, প্রথম ট্রায়াল নমুনাগুলি পাঠানোর আগে 30% দ্বিতীয় ছাঁচের অর্থ প্রদান, আপনি চূড়ান্ত নমুনাগুলিতে সম্মত হওয়ার পরে 30% ছাঁচের ভারসাম্য।
বি: উত্পাদন অর্থপ্রদান: 50% অগ্রিম আমানত, 50% চূড়ান্ত পণ্য পাঠানোর আগে।
প্রশ্ন 7: আপনি কীভাবে আমাদের ব্যবসাকে দীর্ঘমেয়াদী এবং ভাল সম্পর্ক তৈরি করবেন?
A:1। আমরা আমাদের গ্রাহকদের সর্বোত্তম মানের পণ্যের জন্য সুবিধা নিশ্চিত করতে ভাল মানের এবং প্রতিযোগিতামূলক মূল্য রাখি।
2. আমরা প্রত্যেক গ্রাহককে আমাদের বন্ধু হিসাবে সম্মান করি এবং আমরা আন্তরিকভাবে ব্যবসা করি এবং তাদের সাথে বন্ধুত্ব করি, তারা যেখান থেকেই আসুক না কেন।
হট ট্যাগ: প্লাস্টিকের খুচরা যন্ত্রাংশ বক্স ছাঁচনির্মাণ, চীন, প্রস্তুতকারক, সরবরাহকারী, কারখানা, কাস্টমাইজড, পাইকারি, কিনুন, গুণমান, সর্বশেষ বিক্রয়, চীনে তৈরি
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।