পণ্য
- কোর কাস্টমাইজেশন পরিষেবা
- স্বাস্থ্য পরিচর্যা
- ইলেকট্রনিক যন্ত্রপাতি এবং যন্ত্র
- মা ও শিশু সরবরাহ ছাঁচ
- বিনোদনমূলক খেলাধুলা
- হোম ফার্নিশিং আর্ট
- অটো আনুষাঙ্গিক
- পরিবহন এবং গুদামজাতকরণ
- লাইটিং ফিক্সচার
- নির্মাণ সরঞ্জাম
- প্যাকেজিং পণ্য
- শিক্ষাগত ও পরীক্ষাগার
- পোশাক লাগেজ আনুষাঙ্গিক
- যত্ন এবং পরিষ্কারের পণ্য
- কৃষি ও বনায়ন
- যান্ত্রিক সরঞ্জাম
- পোষা প্রাণী সরবরাহ
- রান্নাঘরের জিনিসপত্র


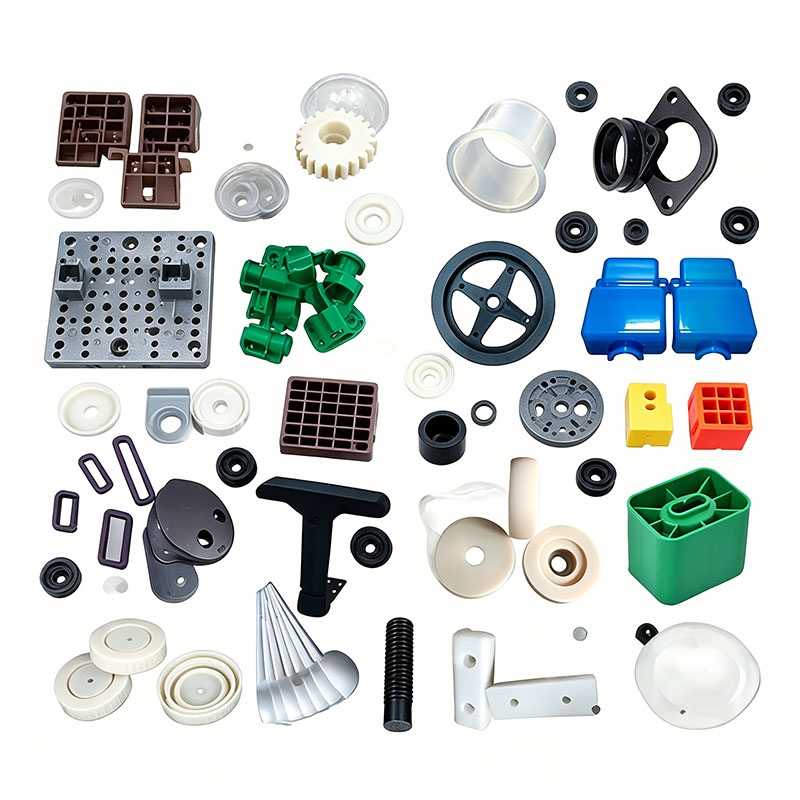

ছাতা প্লাস্টিকের অংশ ছাঁচনির্মাণ
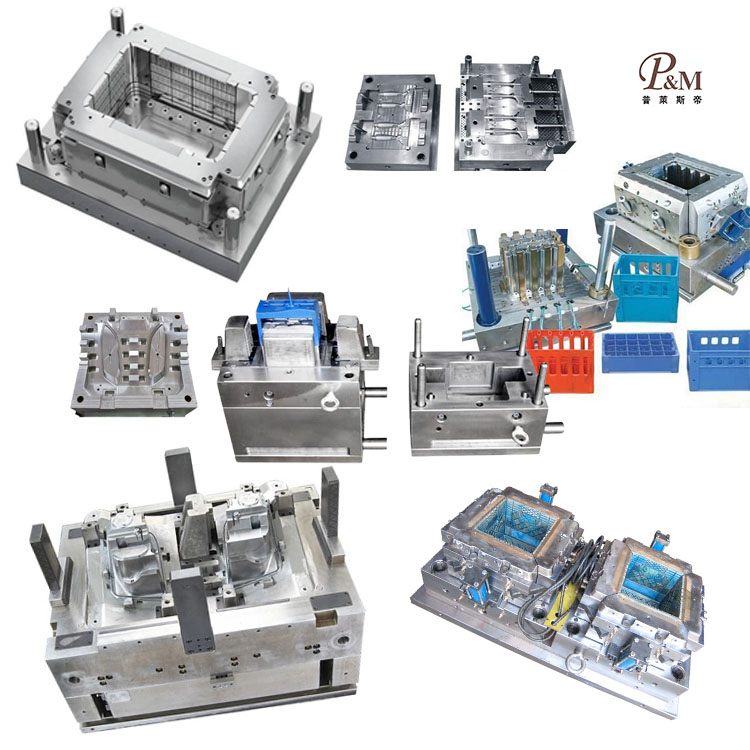
Ningbo (P&M) প্লাস্টিক মেটাল প্রোডাক্টস কোং, লিমিটেডের 17 বছরের ছাঁচ তৈরির প্রযুক্তি রয়েছে এবং ছাতা প্লাস্টিকের যন্ত্রাংশ মোল্ডিং কাস্টমাইজ করতে পারে। আমরা পেশাদার কাস্টমাইজড ছাতা প্লাস্টিকের যন্ত্রাংশ ছাঁচনির্মাণ পরিষেবা প্রদান করি এবং আমরা একটি পেশাদার ছাতা প্লাস্টিকের অংশ ছাঁচনির্মাণ প্রস্তুতকারী। পণ্যের কাঁচামাল এবং ছাঁচের উপকরণ নির্বাচন করার ক্ষেত্রে আমাদের যথেষ্ট অভিজ্ঞতা রয়েছে। ছাতা প্লাস্টিক যন্ত্রাংশ ছাঁচ কাস্টমাইজ করার প্রক্রিয়ায়, আমাদের কারখানা এক-স্টপ পরিষেবা প্রদান করতে পারে। আমাদের ছাতা প্লাস্টিকের যন্ত্রাংশ ছাঁচনির্মাণ সম্পর্কিত নকশা এবং উত্পাদন ক্ষমতা রয়েছে, যেমন: CAD ডিজাইন, ছাঁচ উত্পাদন, ইনজেকশন ছাঁচনির্মাণ, প্লাস্টিক পণ্য উত্পাদন, সমাবেশ এবং অন্যান্য প্রযুক্তি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
উপরন্তু, আমাদের কোম্পানি প্লাস্টিকের কাঁচামাল সরবরাহকারী, মুদ্রণ প্রস্তুতকারক, ইত্যাদির সাথে কাঁচামাল সরবরাহ এবং মুদ্রণের গুণমান নিশ্চিত করতে সমবায় সম্পর্ক স্থাপন করেছে। আমাদের সমৃদ্ধ অভিজ্ঞতা এবং নিখুঁত সরবরাহ শৃঙ্খলের মাধ্যমে, আমাদের কোম্পানি গ্রাহকদের তাদের নির্দিষ্ট চাহিদা মেটাতে উচ্চ-মানের কাস্টমাইজড ছাতা প্লাস্টিক যন্ত্রাংশ ছাঁচনির্মাণ পণ্য সরবরাহ করতে পারে। একই সময়ে, আমাদের কাছে 10 বছরের পেশাদার বিদেশী বাণিজ্য পরিষেবার অভিজ্ঞতা রয়েছে, বিদেশী বাণিজ্য প্রক্রিয়া বুঝতে এবং আমাদের গ্রাহকদের আরও ভালভাবে পরিবেশন করতে পারি। ছাতা প্লাস্টিকের যন্ত্রাংশ ছাঁচনির্মাণের পণ্যগুলির জন্য, আমরা সংশ্লিষ্ট প্লাস্টিকের অংশগুলি তৈরি করতে পারি, যা প্রধানত ইনজেকশন ছাঁচের মাধ্যমে করা হয়।


প্লাস্টিকের ছাতার উপাদানগুলি—যেমন পাঁজরের সংযোগকারী, কেন্দ্রের শ্যাফ্ট হাতা, হাতল, রিলিজ বোতাম, টিপ ক্যাপ, ক্যানোপি ফাস্টেনার, ফোল্ডিং মাউন্ট এবং স্প্রিং শিথ—তিনটি বিভাগে পড়ে: কাঠামোগত লোড বহনকারী সংযোগকারী, নান্দনিক/গ্রিপ উপাদান এবং ছোট আলংকারিক অংশ। এই পণ্যগুলিকে বৃষ্টি এবং সূর্যালোকের দীর্ঘক্ষণ বহিরঙ্গন এক্সপোজার সহ্য করতে হবে, সেইসাথে বারবার খোলা, বন্ধ করা এবং টানা শক্তি। কম তাপমাত্রায় এগুলি ভঙ্গুর বা ফাটল হওয়া উচিত নয়; ঘন ঘন অপারেশনের জন্য জ্যামিং ছাড়াই মসৃণ চলাচল নিশ্চিত করার জন্য উচ্চ দৃঢ়তা, পরিধান-প্রতিরোধী ফাস্টেনার এবং সুনির্দিষ্ট মাত্রিক সহনশীলতা প্রয়োজন। মূলধারার উপকরণগুলির মধ্যে রয়েছে শক্ত/পরিবর্তিত পিপি, উচ্চ-প্রভাব ABS, পরিধান-প্রতিরোধী POM, এবং নরম TPR ওভারমোল্ডিং যৌগ। ছাঁচনির্মাণ প্রক্রিয়া এবং মূল নিয়ন্ত্রণ পয়েন্টগুলি নীচে বর্ণিত হয়েছে।
I. প্রাক-উৎপাদন কাঁচামাল প্রক্রিয়াকরণ
উপাদান নির্বাচন এবং শ্রেণীবিভাগ
হ্যান্ডেল এবং নান্দনিক/সজ্জাসংক্রান্ত অংশ: উচ্চ-চকচকে ABS (অভিন্ন রঙ, মসৃণ স্পর্শকাতর অনুভূতি);
ছাতার জয়েন্ট, সংযোগকারী বন্ধনী, এবং টিপ ক্যাপ: শক্ত পিপি (নিম্ন-তাপমাত্রা প্রতিরোধ, প্রসার্য শক্তি, জলরোধী, এবং জারা-প্রতিরোধী);
স্লাইডার এবং চলন্ত ক্যাচগুলি পরিবর্তন করুন: POM (স্ব-তৈলাক্তকরণ এবং পরিধান-প্রতিরোধী; ঝকঝকে বা পরিধান ছাড়াই হাজার হাজার চক্র সহ্য করে);
নরম হ্যান্ডেল ওভারমোল্ডিং: TPR (নন-স্লিপ, ত্বক-বান্ধব অনুভূতি; ডুয়াল-মেটেরিয়াল/ডুয়াল-কালার ইনজেকশন ছাঁচনির্মাণ)।
কম্পাউন্ডিং এবং রিগ্রিন্ড ম্যানেজমেন্ট
লোড-বেয়ারিং জয়েন্ট এবং ভাঁজ মাউন্ট: রিগ্রিন্ড (পুনর্ব্যবহারযোগ্য চূর্ণ করা উপাদান) যোগ করা কঠোরভাবে নিষিদ্ধ করুন, কারণ রিগ্রিন্ডের শক্ততা হ্রাস পায় এবং বারবার অপারেশনের সময় ভাঙার ঝুঁকি থাকে। শুধুমাত্র ছোট নান্দনিক অংশ একই উপাদানের 10% পর্যন্ত পরিচ্ছন্ন স্প্রু/রানারকে অন্তর্ভুক্ত করতে পারে, তবে মোটা কণা অপসারণের জন্য সেগুলিকে চূর্ণ এবং চালিত করা হয়। বহিরঙ্গন বৃষ্টির এক্সপোজার থেকে ঝকঝকে বা বার্ধক্য রোধ করতে হাইড্রোলাইসিস-প্রতিরোধী এবং ইউভি-প্রতিরোধী মাস্টারব্যাচগুলিতে মিশ্রিত করুন। মিশ্রণের সময় POM, TPR এবং ABS আলাদা রাখুন; ক্রস-দূষিত করবেন না। 300 rpm এর নিচে গতিতে 5-8 মিনিটের জন্য একটি কম-গতির মিক্সার ব্যবহার করুন যাতে শক্ত সংযোজনগুলি ক্ষতি না হয়।
শুকানো এবং dehumidification
ABS: আর্দ্রতা অপসারণ এবং অভ্যন্তরীণ বুদবুদ বা প্রসার্য ব্যর্থতা রোধ করতে 80°C তাপমাত্রায় 3 ঘন্টা শুকিয়ে নিন;
POM: শুকানোর তাপমাত্রা 75 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয়; উচ্চ তাপমাত্রা পচন এবং তীব্র গ্যাস নির্গত হতে পারে;
পরিবর্তিত পিপি এবং টিপিআর: এই উপকরণগুলির অত্যন্ত কম জল শোষণ আছে; সংক্ষিপ্ত, নিম্ন-তাপমাত্রা শুকানো যথেষ্ট, সাধারণত শুধুমাত্র বর্ষাকালে। শুকানোর পরে, আর্দ্রতা পুনরায় শোষণ রোধ করতে সিল করা হপারে কাঁচামাল সংরক্ষণ করুন।
ব্যারেল পার্জিং
উপাদান বা রঙ পরিবর্তন করার আগে, উপাদানের মিশ্রণ, ডিলামিনেশন, ভ্রূণতা এবং রঙের অসঙ্গতির মতো সমস্যাগুলি দূর করতে একটি শুদ্ধকরণ যৌগ ব্যবহার করে ব্যারেল থেকে অবশিষ্ট উপাদানগুলি পরিষ্কার করুন।
২. ছাঁচ ইনস্টলেশন, কমিশনিং, এবং স্ট্রাকচারাল হাইলাইট
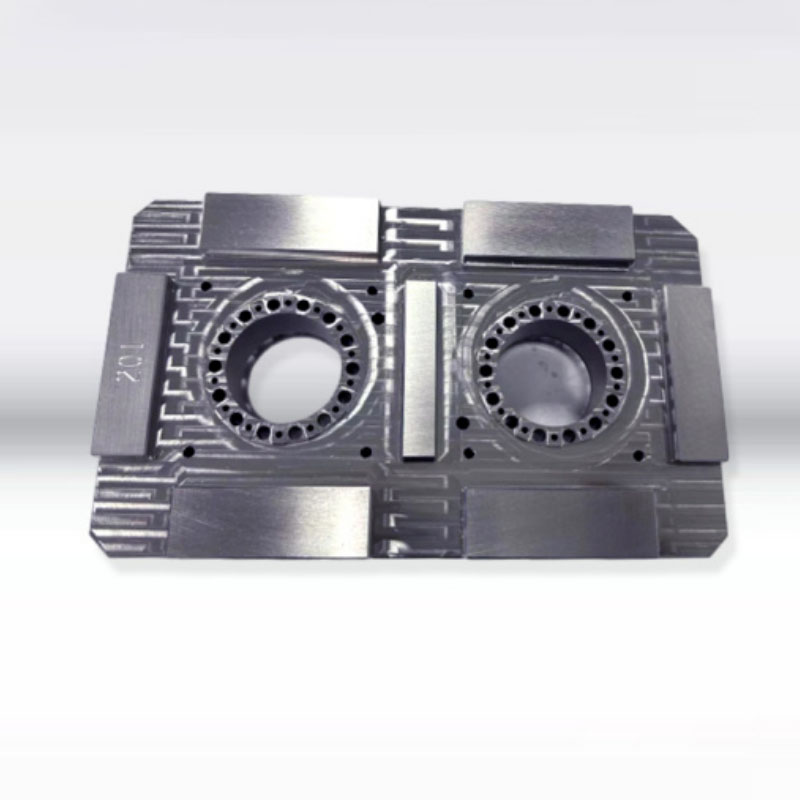
ছাতা আনুষাঙ্গিক সাধারণত ছোট, উচ্চ-নির্ভুলতা, বহু-গহ্বর ছাঁচ (16- বা 32-গহ্বর কনফিগারেশন) ব্যবহার করে। স্লাইডার এবং কানেক্টর 1.2-2 মিমি প্রাচীর বেধ বৈশিষ্ট্যযুক্ত; এই পাতলা অংশ স্ট্রেস ক্র্যাকিং প্রবণ হয়.
ছাঁচ ইস্পাত নির্বাচন
ABS এবং TPR অংশগুলির উপস্থিতি প্রভাবিত করে এমন গহ্বরগুলির জন্য, 718H প্রাক-কঠিন মিরর-ফিনিশ ইস্পাত ব্যবহার করা হয়। POM পরিধান-প্রতিরোধী অংশ এবং গ্লাস-ফাইবার পরিবর্তিত অংশগুলির জন্য গহ্বরগুলি পরিধান প্রতিরোধ ক্ষমতা বাড়াতে নাইট্রাইডিংয়ের মধ্য দিয়ে যায়। সমস্ত কোণে চাপের ঘনত্ব দূর করার জন্য ছোট রেডিআই বৈশিষ্ট্য রয়েছে, যাতে কম তাপমাত্রায় খোলা বা বন্ধ করার সময় অংশগুলি ফাটতে না পারে তা নিশ্চিত করে। বিভাজন পৃষ্ঠগুলি ফ্ল্যাশ কমানোর জন্য নির্ভুল-মেশিনযুক্ত, অপারেশনের সময় ছাতার কাপড়ের জ্যামিং বা স্ক্র্যাচিং প্রতিরোধ করে।
কুলিং সিস্টেম
একাধিক গহ্বরের জন্য জলের চ্যানেলগুলি নিখুঁত প্রতিসাম্য দিয়ে সাজানো হয়; সূক্ষ্ম চ্যানেলগুলি সমস্ত অংশ জুড়ে শীতল হারের ভারসাম্য বজায় রাখার জন্য গহ্বরের কাছাকাছি অবস্থিত। ছাঁচের তাপমাত্রা নিয়ন্ত্রণ: ABS 50-60°C; পিপি 30-40°C; POM 80-90°C POM-এর জন্য উচ্চ ছাঁচের তাপমাত্রা স্ফটিকতা বৃদ্ধি করে, উল্লেখযোগ্যভাবে পরিধান প্রতিরোধের উন্নতি করে।
ভেন্টিং এবং ইজেকশন অপ্টিমাইজেশান
প্রতিটি গহ্বরে মাইক্রো-ভেন্টিং চ্যানেল (0.010 মিমি গভীর) কাটা হয়, দুর্বল ওয়েল্ড সিম বা ভাঙ্গন রোধ করার জন্য স্লাইডার এবং ওয়েল্ড লাইনগুলিতে অগ্রাধিকার দিয়ে বের করা হয়। যন্ত্রাংশ এবং ইজেক্টর পিনের ছোট আকারের কারণে, একটি মাল্টি-পয়েন্ট ডিস্ট্রিবিউটেড ইজেকশন কৌশল নিযুক্ত করা হয়, স্ট্রেস চিহ্ন ("সাদা করা"), পাংচার বা লুকানো ফাটল এড়াতে একটি দ্বি-পর্যায়ের কম-গতি ইজেকশন প্রক্রিয়া ব্যবহার করে।
ছাঁচ ইনস্টলেশন এবং ট্রায়াল রান
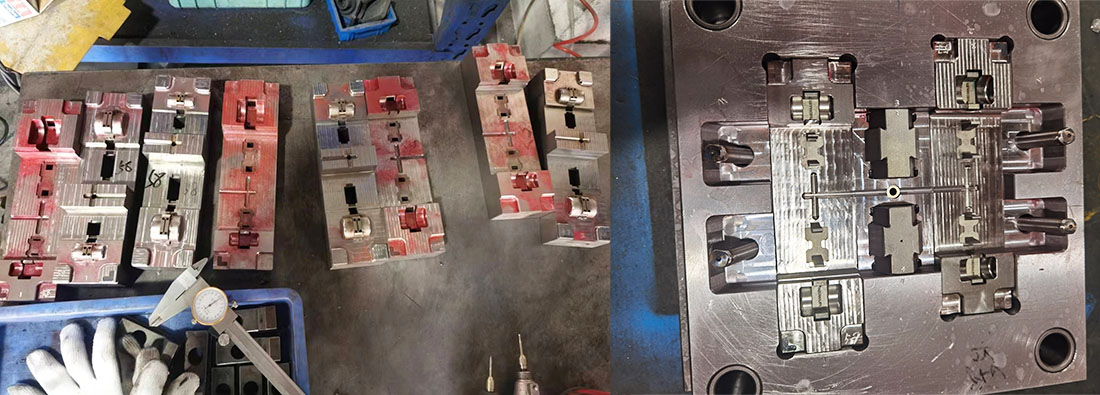
ছাঁচটি ফ্ল্যাশ প্রতিরোধ করার জন্য অভিন্ন ক্ল্যাম্পিং বল সহ একটি ছোট ইনজেকশন ছাঁচনির্মাণ মেশিনে (100T–250T) ইনস্টল করা হয়। জলের চ্যানেলগুলি ফুটো হওয়ার জন্য পরীক্ষা করা হয়, এবং সূক্ষ্ম গহ্বরের ক্ষতি রোধ করতে কম চাপের ছাঁচ-ক্ল্যাম্পিং সুরক্ষা সক্রিয় করা হয়। 20-মিনিটের তাপ-ভেজানো সময়ের পরে, একটি নিম্ন-চাপ, কম-গতির পরীক্ষা শট সঞ্চালিত হয়। একটি অনুগত প্রথম নিবন্ধ তৈরি করার জন্য চাপ এবং গতি ধীরে ধীরে সামঞ্জস্য করা হয়; গুণমান নিয়ন্ত্রণ মাত্রা, দৃঢ়তা এবং চেহারা নিশ্চিত করার পরেই ব্যাপক উত্পাদন শুরু হয়। III. স্ট্যান্ডার্ড ইনজেকশন ছাঁচনির্মাণ চক্র
একটি সম্পূর্ণ একক-ছাঁচ চক্রের ধাপ: ছাঁচ বন্ধ করা → প্লাস্টিকাইজিং/উপাদান সংগ্রহ → মাল্টি-স্টেজ ইনজেকশন → দ্বি-পর্যায় হোল্ডিং প্রেসার → কুলিং/সেটিং → মোল্ড খোলা → কম-গতি ইজেকশন → স্বয়ংক্রিয় অংশ সংগ্রহ।
ব্যারেল তাপমাত্রা জোনিং
ABS: 170–200°C (অগ্রভাগ সর্বোচ্চ 205°C; উচ্চ তাপমাত্রার কারণে শক্ততা কমে যায়);
শক্ত পিপি: 190-220°C;
POM: 180–205°C (কঠোরভাবে 210°C এর নিচে; উচ্চ তাপমাত্রা পচন এবং ছাঁচের ক্ষয় ঘটায়);
TPR (নরম রাবার): 160-190°C।
মাল্টি-স্টেজ ভেরিয়েবল-স্পিড ফিলিং
ছোট ফ্লো পাথ সহ মাল্টি-ক্যাভিটি মোল্ডের ছোট অংশগুলির জন্য: গেটে কম-গতির বাফারিং, মাঝখানের অংশে দ্রুত ফিলিং, এবং গহ্বরের প্রান্তে গতি কমানো যাতে বাতাস বের করা এবং ওয়েল্ড লাইনের শক্তি উন্নত করা যায়। ইনজেকশন চাপ: 70-95 বার; অত্যধিক চাপ ফ্ল্যাশ এবং উচ্চ অভ্যন্তরীণ চাপ সৃষ্টি করে (তাপীয় সাইকেল চালানোর সময় ক্র্যাকিংয়ের দিকে পরিচালিত করে), অপর্যাপ্ত চাপ দুর্বল ওয়েল্ড লাইনের দিকে পরিচালিত করে।
মঞ্চস্থ, স্বল্প-মেয়াদী হোল্ডিং চাপ
ছোট অংশগুলির পাতলা দেয়াল এবং ন্যূনতম সংকোচন রয়েছে; সামান্য সংকোচনের জন্য ক্ষতিপূরণ দিতে এবং স্ন্যাপ-ফিট এবং মাউন্টিং পোস্টগুলিতে সিঙ্কের চিহ্নগুলি প্রতিরোধ করতে 3-8 সেকেন্ডের জন্য দ্বি-পর্যায়ের নিম্ন ধারণ চাপ প্রয়োগ করুন। উপাদান সঞ্চয়ের সাথে ধারণ চাপ সিঙ্ক্রোনাইজ করা ছাঁচনির্মাণ চক্রকে সংক্ষিপ্ত করে এবং বহু-গহ্বর ছাঁচ উত্পাদনশীলতা বাড়ায়।
কুলিং এবং অংশ অপসারণ
শীতল করার সময় প্রতি 1 মিমি প্রাচীরের বেধে 2-3 সেকেন্ডে গণনা করা হয় (যেমন, একটি আদর্শ 1.5 মিমি সংযোগকারীর জন্য 4-6 সেকেন্ড)। অপর্যাপ্ত ঠাণ্ডা ভাঙার পরে ক্রমাগত সংকোচনের দিকে পরিচালিত করে, যার ফলে সুইচ এবং স্ন্যাপ-ফিটগুলির জন্য অসঙ্গত ফিট/টেনশন হয়। ছাঁচ খোলার এবং ইজেকশন সর্বত্র কম গতিতে সঞ্চালিত হয়; অংশগুলি স্বয়ংক্রিয়ভাবে ছাঁচের নীচে একটি বিনে সংগ্রহ করা হয়। সূক্ষ্ম সংযোগকারীগুলির বিকৃতি রোধ করতে গরম প্লাস্টিকের অংশগুলিকে গুঁড়ো করা বা স্ট্যাক করা এড়িয়ে চলুন।
IV পোস্ট ছাঁচনির্মাণ প্রক্রিয়াকরণ
গেট এবং ফ্ল্যাশ ট্রিমিং
সাবমেরিন গেট এবং পিন-পয়েন্ট গেটগুলি ছাঁচ খোলার সময় স্বয়ংক্রিয়ভাবে ভেঙে যায়; বড় গেট পরিষ্কারভাবে ছোট বায়ুসংক্রান্ত কাটার ব্যবহার করে সরানো হয়. বিভাজন লাইন বরাবর ছোট ফ্ল্যাশ কম্পনপূর্ণ সমাপ্তির মাধ্যমে ব্যাচগুলিতে সরানো হয়; স্লাইডিং স্ন্যাপ-ফিট সঙ্গম পৃষ্ঠগুলি মসৃণ, স্নাগ-মুক্ত অপারেশন নিশ্চিত করার জন্য অবশ্যই burr-মুক্ত হতে হবে। স্ট্রেস-রিলিফ অ্যানিলিং
ABS হ্যান্ডলগুলি এবং আলংকারিক অংশগুলি অভ্যন্তরীণ চাপ উপশম করার জন্য স্প্রে আবরণের এক ঘন্টা আগে 60 ডিগ্রি সেন্টিগ্রেডে কম-তাপমাত্রা অ্যানিলিংয়ের মধ্য দিয়ে যায়, যাতে গরম এবং ঠান্ডা বাইরের তাপমাত্রার বিকল্পের সংস্পর্শে আসার সময় সেগুলি ফাটতে না পারে তা নিশ্চিত করে। পিপি এবং পিওএম অংশগুলির উচ্চ-তাপমাত্রা অ্যানিলিং প্রয়োজন হয় না; পরিবর্তে, সমাবেশের আগে সংকোচন-পরবর্তী চাপ উপশম করার জন্য ছাঁচনির্মাণের পরে 12 ঘন্টা বসতে দেওয়া হয়।
দুই রঙের ওভারমোল্ডিং (ছাতার হাতল)
একটি অনমনীয় প্লাস্টিকের কঙ্কাল প্রথমে ইনজেকশনে ঢালাই করা হয়, তারপর নরম TPR রাবার দিয়ে ওভারমোল্ডিংয়ের জন্য একটি গৌণ ছাঁচে স্থাপন করা হয়; এটি অনমনীয় এবং নরম উপকরণগুলির মধ্যে একটি নিরাপদ বন্ধন নিশ্চিত করে, বিচ্ছিন্নতা বা বিচ্ছিন্নতা প্রতিরোধ করে।
সারফেস ট্রিটমেন্ট
হ্যান্ডেলগুলি লোগো দিয়ে স্ক্রিন-প্রিন্ট করা যেতে পারে এবং ম্যাট বা চকচকে পেইন্ট দিয়ে শেষ করা যেতে পারে; পেইন্ট পরিধান বা ফ্ল্যাকিং প্রতিরোধ করার জন্য কার্যকরী চলমান অংশগুলি আবৃত করা হয় যা সুইচ প্রক্রিয়া জ্যাম করতে পারে।
V. মাল্টি-স্টেজ গুণমান পরিদর্শন
প্রথম-আর্টিকেল পরিদর্শন: স্ন্যাপ-ফিট অ্যাপারচার এবং জয়েন্ট অ্যাসেম্বলির মাত্রাগুলির ক্যালিপার পরিমাপ; বায়ু বুদবুদ, রূপালী রেখা, পোড়া চিহ্ন এবং ফ্ল্যাশের মতো ত্রুটিগুলির জন্য চাক্ষুষ পরীক্ষা।
টহল পরিদর্শন: প্রতি 30 মিনিট নমুনা; স্ন্যাপ-ফিট মেকানিজমের মসৃণতা যাচাই করার জন্য ম্যানুয়াল বারবার খোলা/বন্ধ পরীক্ষা।
নির্ভরযোগ্যতা স্পট চেক: জয়েন্টের দৃঢ়তা মূল্যায়ন করার জন্য নিম্ন-তাপমাত্রা হিমাঙ্কের পরে বারবার টানা পরীক্ষা; বৃষ্টির এক্সপোজার এবং বার্ধক্য প্রতিরোধের পরীক্ষা; POM স্লাইডারের জন্য পরিধান-প্রতিরোধের পারস্পরিক পরীক্ষা।
সম্পূর্ণ পরিদর্শন এবং বাছাই: ফাটল, বিকৃতি বা ছোট শট সহ অংশগুলি বিচ্ছিন্ন এবং স্ক্র্যাপ করা হয়; ত্রুটিপূর্ণ লোড-ভারিং জয়েন্টগুলিকে পুনরায় গ্রাউন্ড করা এবং কাঠামোগত উপাদানগুলির জন্য পুনরায় ব্যবহার করা নিষিদ্ধ।
আমরা একটি ছাতা প্লাস্টিক যন্ত্রাংশ ছাঁচনির্মাণ প্রস্তুতকারক, উচ্চ মানের ছাতা প্লাস্টিকের অংশ ছাঁচনির্মাণ উত্পাদন প্রদান. যতক্ষণ না আপনি ছাতা প্লাস্টিকের যন্ত্রাংশ ছাঁচনির্মাণ পণ্য কাস্টমাইজ/বিকাশ করতে চান, আপনি আমাদের খুঁজে পেতে পারেন। আমাদের কাছে পেশাদার ইনজেকশন ছাঁচ নকশা এবং পরিপক্ক উত্পাদন প্রযুক্তি রয়েছে, আপনাকে পণ্য ডিজাইন-ছাঁচ তৈরি-পণ্য উত্পাদন-পণ্য প্যাকেজিং-পণ্য পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করে, আমরা আপনাকে প্রতিটি লিঙ্কে সহায়তা করতে পারি। যতক্ষণ আপনি আমাদের কাছে আসবেন, আমরা আপনাকে চূড়ান্ত পরিষেবা সরবরাহ করব এবং পণ্যের গুণমান, উৎপাদন সময়, তথ্য সংলাপ ইত্যাদির ক্ষেত্রে আপনাকে সন্তুষ্ট করব।
|
পণ্যের নাম |
ট্রেডমিল ছাঁচনির্মাণ |
|
অনুগ্রহ করে প্রদান করুন |
2D, 3D, নমুনা, বা এর আকার বহু-কোণ ছবি |
|
ছাঁচ সময় |
20-35 দিন |
|
পণ্য সময় |
7-15 দিন |
|
ছাঁচ নির্ভুলতা |
+/-0.01 মিমি |
|
ছাঁচ জীবন |
50-100 মিলিয়ন শট |
|
উত্পাদন প্রক্রিয়া |
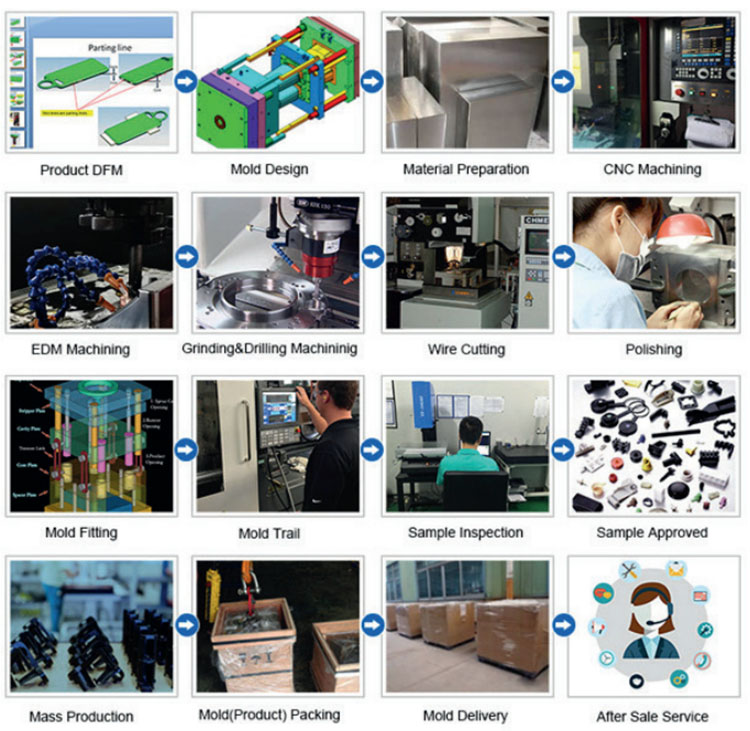
অডিট অঙ্কন - ছাঁচ প্রবাহ বিশ্লেষণ - নকশা যাচাইকরণ - কাস্টম উপকরণ - ছাঁচ প্রক্রিয়াকরণ - মূল প্রক্রিয়াকরণ - ইলেক্ট্রোড মেশিনিং - রানার সিস্টেম প্রক্রিয়াকরণ - অংশ প্রক্রিয়াকরণ এবং সংগ্রহ - মেশিন গ্রহণযোগ্যতা - গহ্বর পৃষ্ঠ চিকিত্সা প্রক্রিয়া - জটিল মোড ডাই - সমগ্র ছাঁচ পৃষ্ঠ আবরণ - মাউন্ট প্লেট - ছাঁচ নমুনা - নমুনা পরীক্ষা - প্রেরণ নমুনা |
|
ছাঁচ গহ্বর |
এক গহ্বর, বহু-গহ্বর বা একই বিভিন্ন পণ্য একসাথে তৈরি করা হয় |
|
ছাঁচ উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
রানার সিস্টেম |
গরম রানার এবং ঠান্ডা রানার |
|
বেস উপাদান |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
শেষ করুন |
শব্দটি পিটিং, মিরর ফিনিস, ম্যাট পৃষ্ঠ, striae |
|
স্ট্যান্ডার্ড |
HASCO, DME বা নির্ভরশীল |
|
প্রধান প্রযুক্তি |
মিলিং, গ্রাইন্ডিং, সিএনসি, ইডিএম, তার কাটা, খোদাই, EDM, lathes, পৃষ্ঠ সমাপ্তি, ইত্যাদি |
|
সফটওয়্যার |
CAD, PRO-E, UG ডিজাইন সময়: 1-3 দিন (স্বাভাবিক পরিস্থিতিতে) |
|
পণ্য উপাদান |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS। |
|
গুণমান সিস্টেম |
ISO9001:2008 |
|
সময় প্রতিষ্ঠা করুন |
20 দিন |
|
যন্ত্রপাতি |
CNC, EDM, কাটা বন্ধ মেশিন, প্লাস্টিক যন্ত্রপাতি, ইত্যাদি প্লাস্টিক স্যুটকেস ছাঁচ zhe জিয়াং |
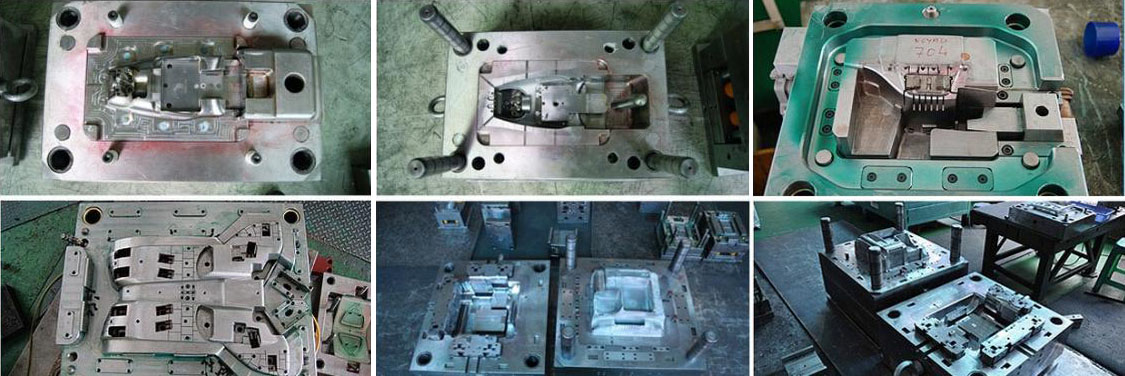
প্লাস্টিক ইনজেকশন ছাঁচ তৈরি
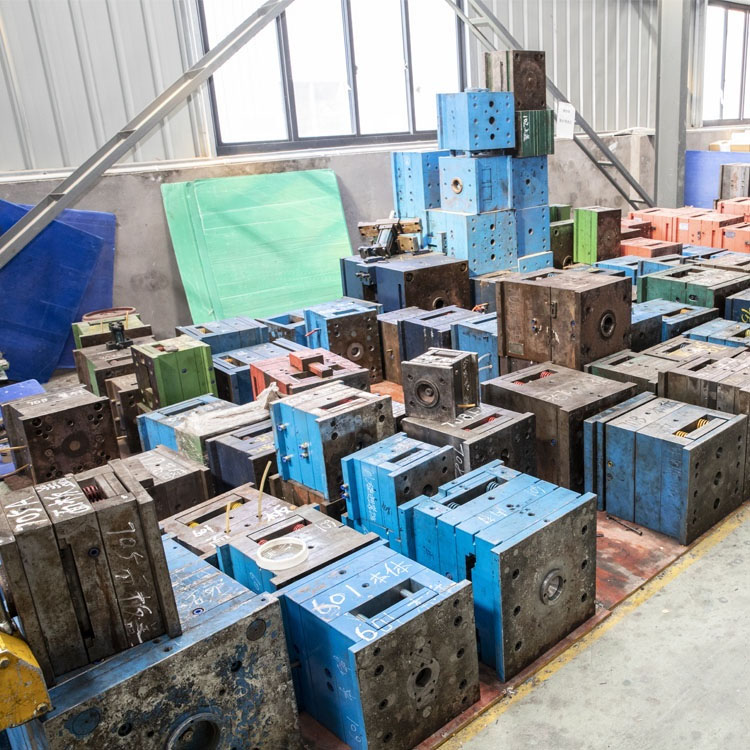
প্লাস্টিক ছাঁচনির্মাণ বৈশিষ্ট্য
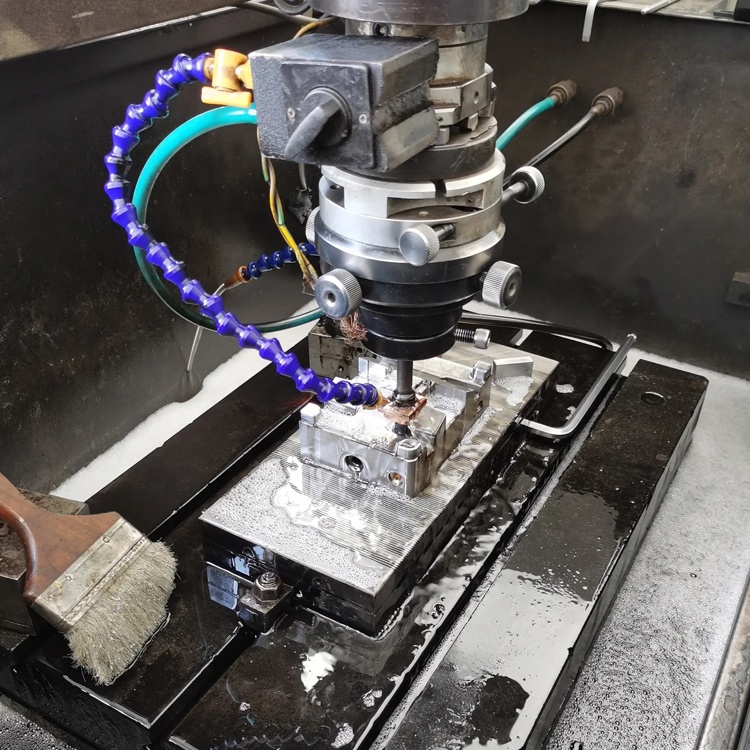
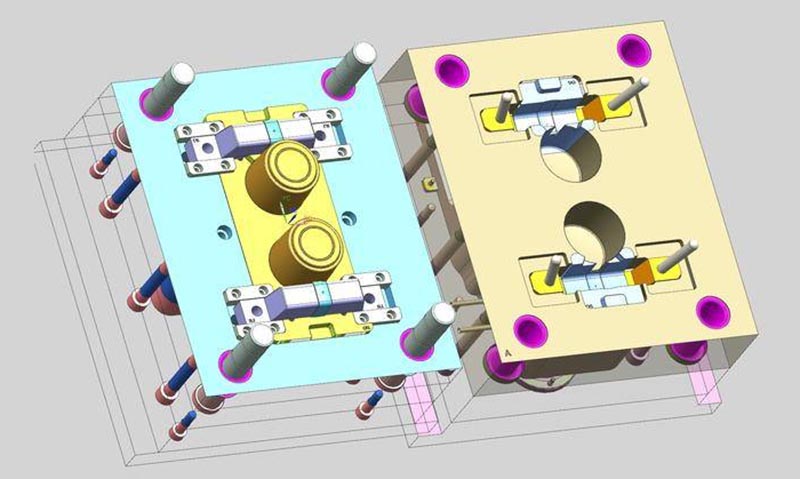
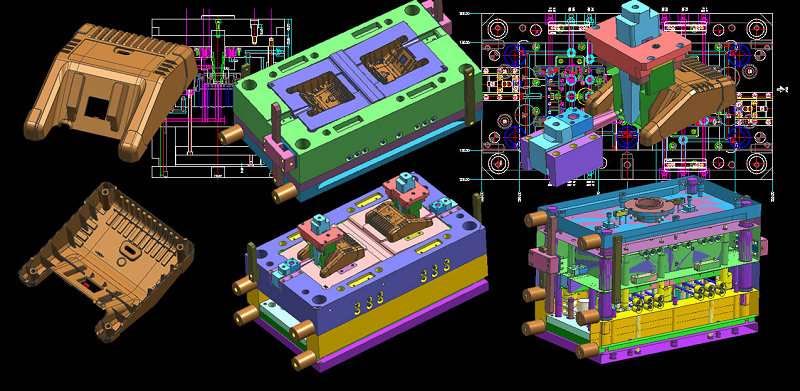
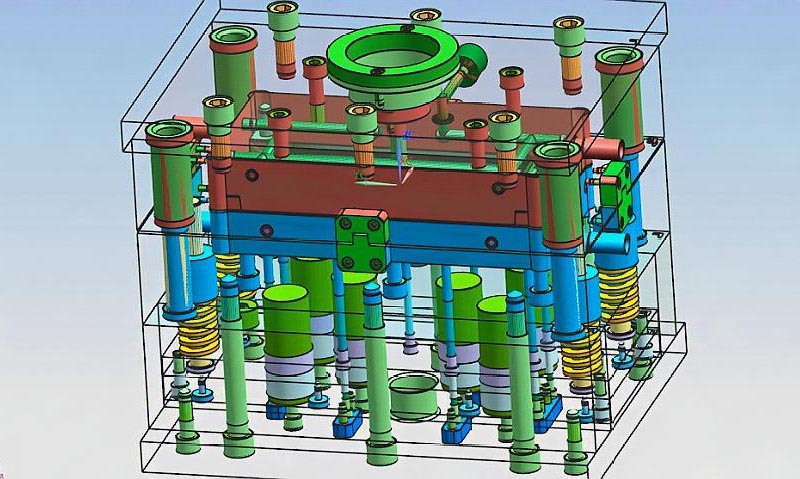
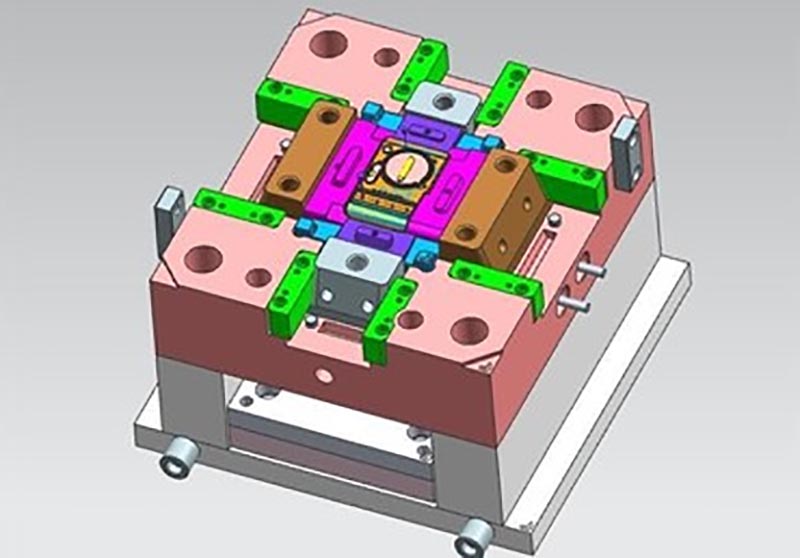
ছাঁচ নকশা:
লেনদেন প্রক্রিয়া:
ছাঁচ পরীক্ষা:

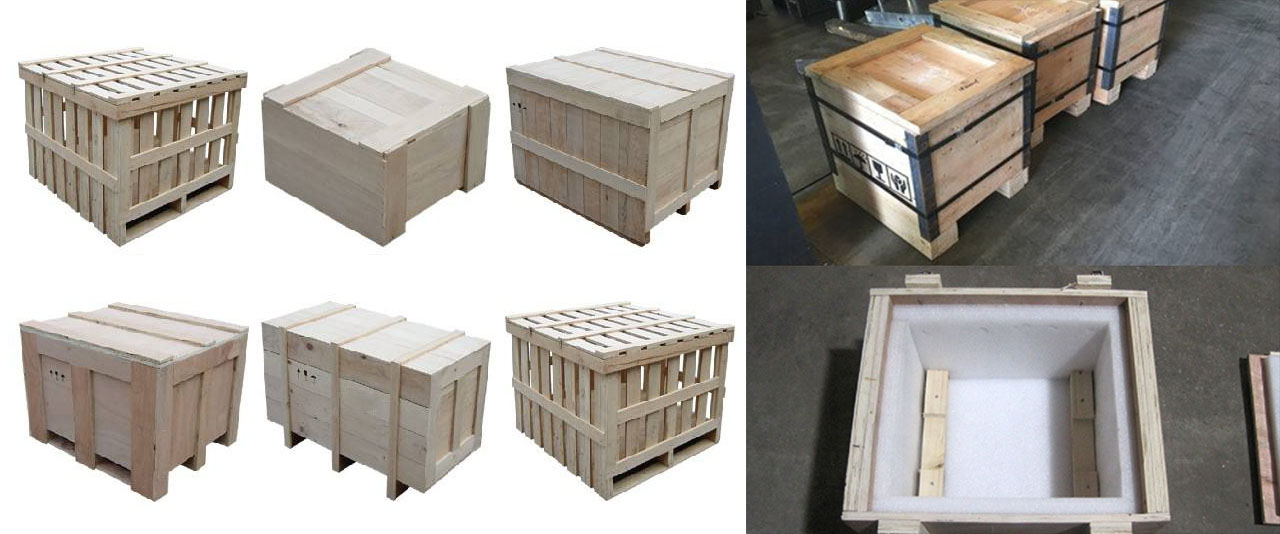
পণ্য প্যাকেজিং
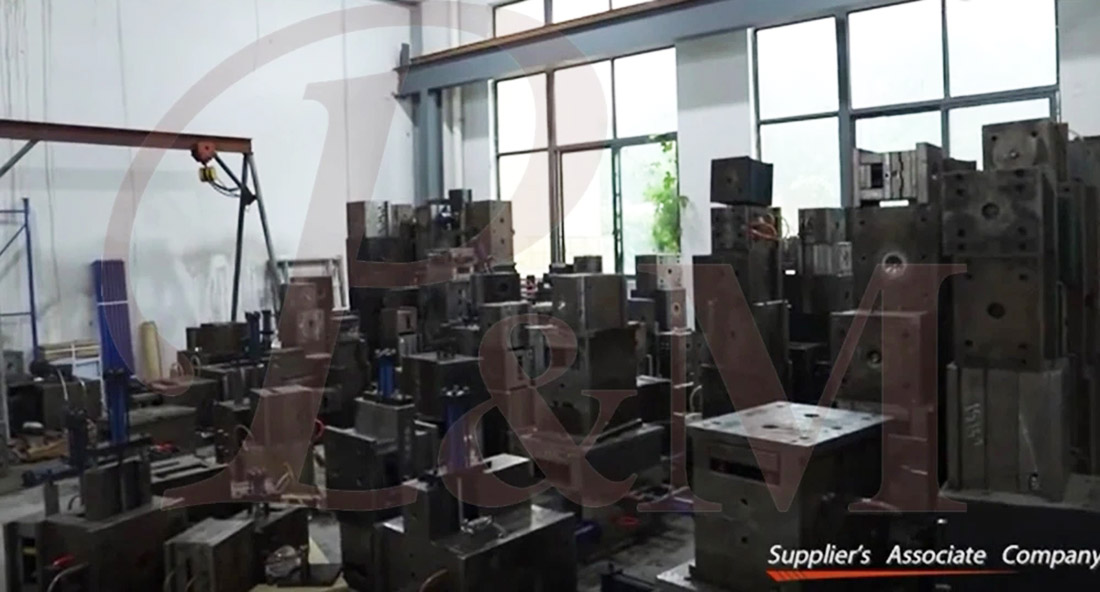
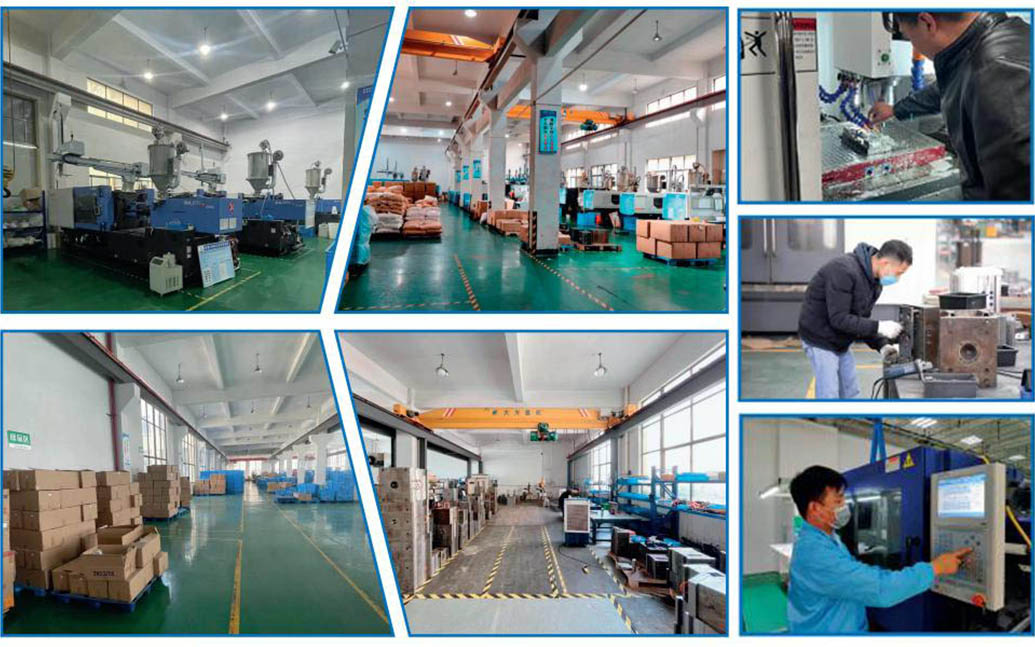
কারখানা
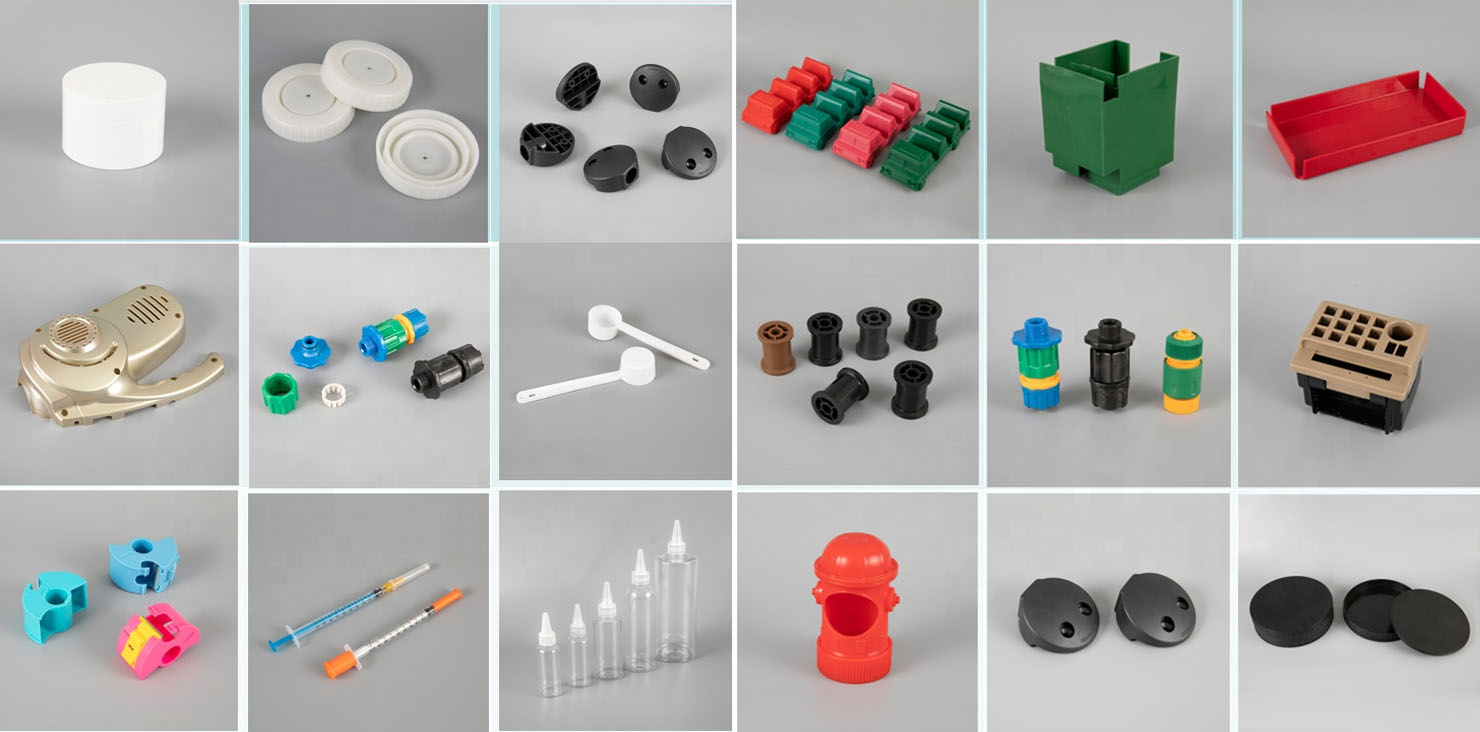
আমরা কাস্টম প্লাস্টিক ছাঁচ কারখানা. আমাদের কারখানা প্লাস্টিক ইনজেকশন ছাঁচ প্রস্তুতকারক. আমাদের পেশাদার কাস্টম প্লাস্টিকের ছাঁচে 17 বছরের অভিজ্ঞতা এবং 10 বছরের বিদেশী বাণিজ্যের অভিজ্ঞতা রয়েছে। আমরা কাস্টম প্লাস্টিক ছাঁচ সরবরাহকারী. আমরা কাস্টম প্লাস্টিক ছাঁচ সেবা প্রদান করতে পারেন. আমাদের কারখানাটি ইনজেকশন ছাঁচযুক্ত প্লাস্টিকের অংশগুলি তৈরি করতে পারে এবং পণ্যগুলির গুণমান আপনাকে সন্তুষ্ট করবে।
আমাদের 50 টিরও বেশি হাই-এন্ড মেশিন এবং শত শত প্রকৌশলী এবং ডিজাইনার রয়েছে। আমরা পণ্য ডিজাইন - ছাঁচ তৈরি - পণ্য উত্পাদন - পণ্য প্যাকেজিং - পরিবহন থেকে এক-স্টপ পরিষেবা সরবরাহ করতে পারি। আমরা একটি সম্পূর্ণ উত্পাদন চেইন আছে. আমরা আপনার সব প্রয়োজনীয়তা পূরণ করতে পারেন.
আমরা যে পরিষেবাগুলি প্রদান করি:
পেশাদার কাস্টম ছাঁচ পরিষেবা, প্লাস্টিক ছাঁচ নকশা এবং উত্পাদন. প্লাস্টিক পণ্য উত্পাদন, পণ্য নকশা, ছাঁচ নকশা, ঘা ছাঁচ কাস্টমাইজেশন, ঘূর্ণন ছাঁচ কাস্টমাইজেশন, ডাই-কাস্টিং ছাঁচ কাস্টমাইজেশন। 3D প্রিন্টিং পরিষেবা, CNC উত্পাদন পরিষেবা, পণ্য প্যাকেজিং, কাস্টমাইজড প্যাকেজিং, শিপিং পরিষেবা।
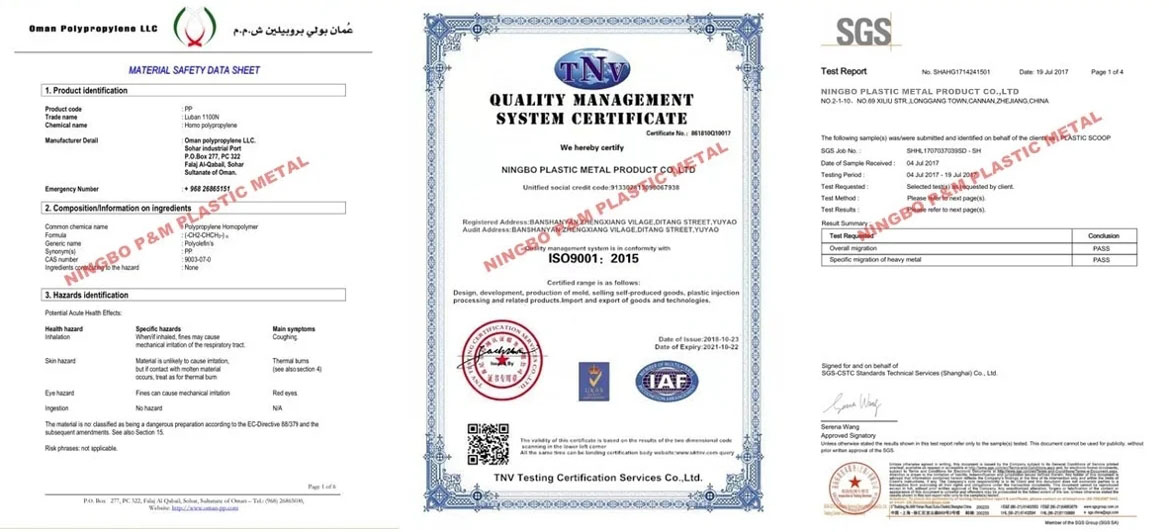

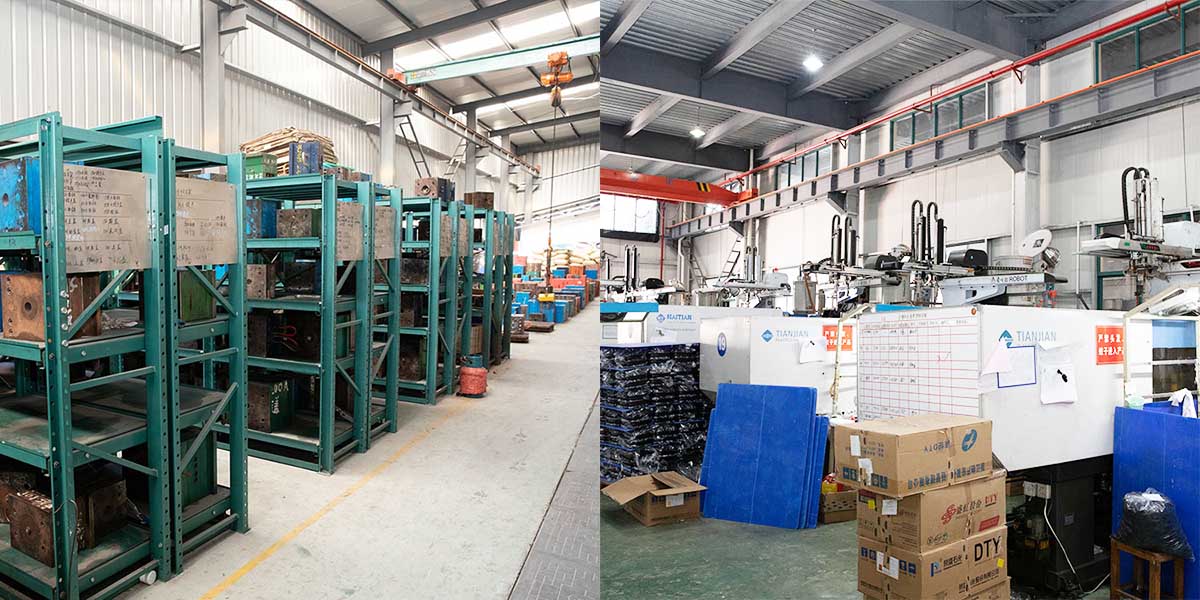
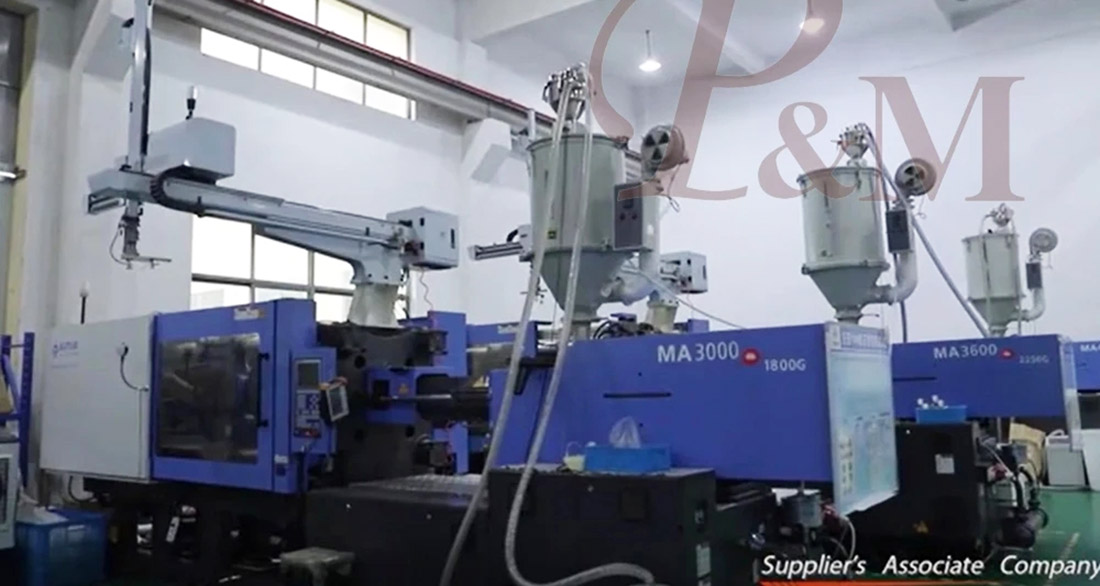
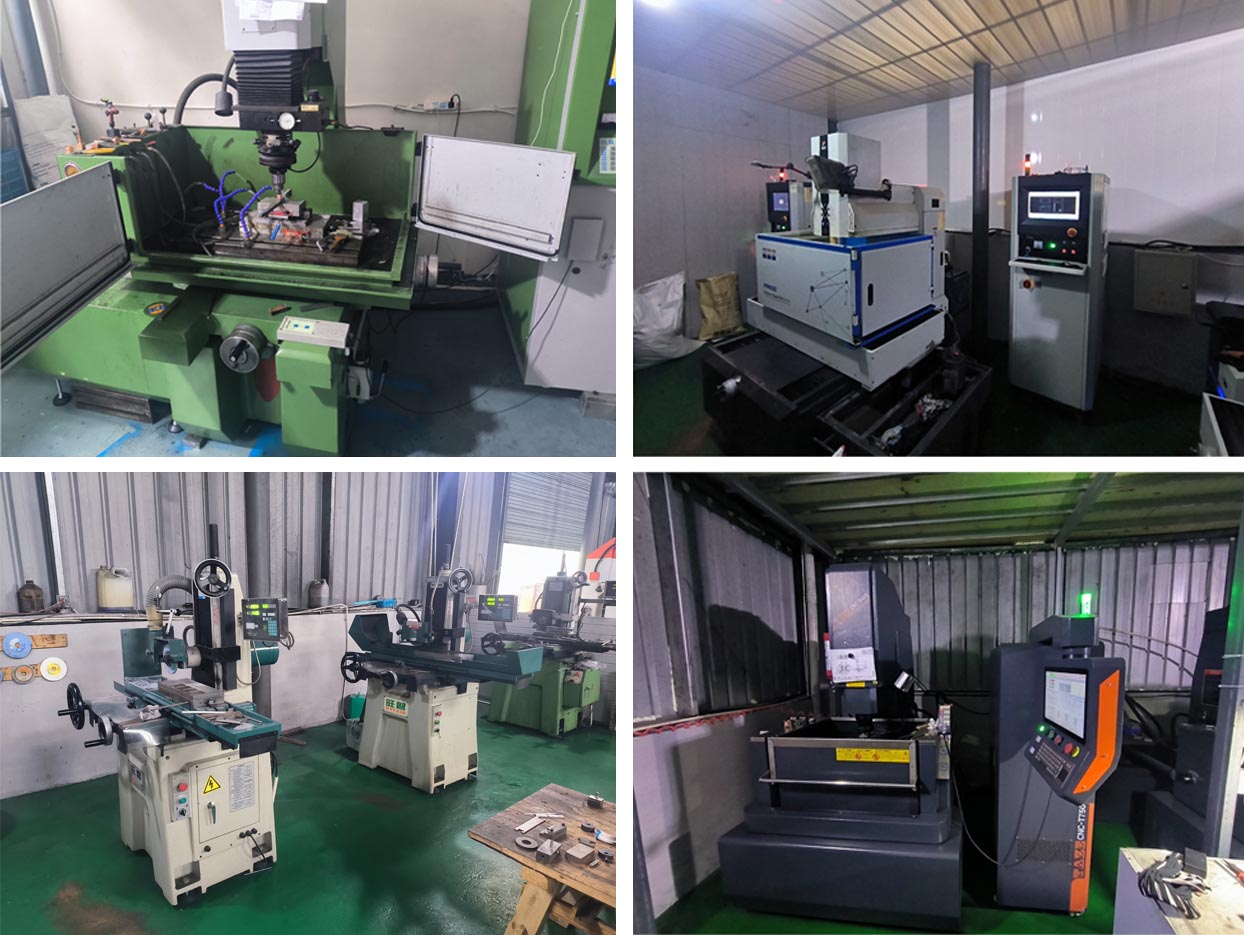
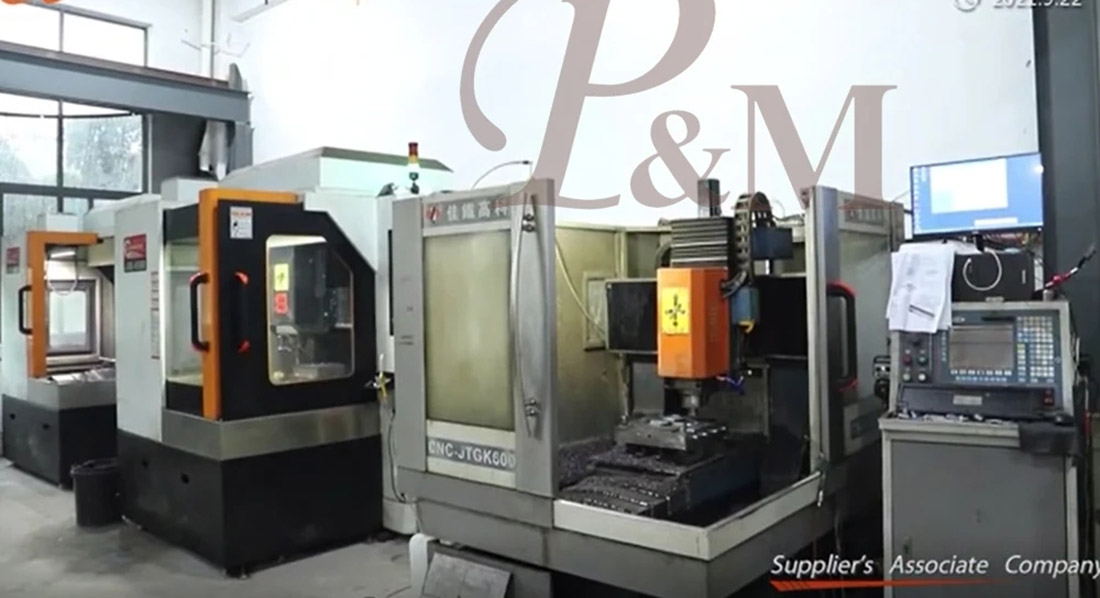
আমরা সর্বদা প্রথম এবং প্রথম গুণমানের নীতিগুলি মেনে চলি। গ্রাহকদের সর্বোচ্চ মানের পণ্য সরবরাহ করার সময়, উত্পাদন দক্ষতা সর্বাধিক করার চেষ্টা করুন এবং উত্পাদন সময় সংক্ষিপ্ত করুন। আমরা প্রত্যেক গ্রাহককে জানাতে গর্বিত যে আমাদের কোম্পানি তার প্রতিষ্ঠার পর থেকে কোনো গ্রাহক হারায়নি। যদি পণ্যের সাথে কোনো সমস্যা থাকে, তাহলে আমরা সক্রিয়ভাবে সমাধান খুঁজব এবং শেষ পর্যন্ত দায়িত্ব নেব।

FAQ
প্রশ্ন 1: আপনি কি ট্রেডিং কোম্পানি বা প্রস্তুতকারক?
উত্তর: আমরা নির্মাতারা।
প্রশ্ন ২. আমি কখন উদ্ধৃতি পেতে পারি?
উত্তর: আমরা সাধারণত আপনার তদন্ত পাওয়ার পর 2 দিনের মধ্যে উদ্ধৃতি করি।
আপনি যদি খুব জরুরী হন, দয়া করে আমাদের কল করুন বা আপনার ইমেলে আমাদের বলুন যাতে আমরা প্রথমে আপনার জন্য উদ্ধৃতি দিতে পারি।
Q3. ছাঁচের জন্য সীসা-সময় কতক্ষণ?
উত্তর: এটি সমস্ত পণ্যের আকার এবং জটিলতার উপর নির্ভর করে। সাধারণত, সীসা সময় 25 দিন।
Q4. আমার কোন 3D অঙ্কন নেই, আমি কিভাবে নতুন প্রকল্প শুরু করব?
উত্তর: আপনি আমাদের একটি ছাঁচনির্মাণ নমুনা সরবরাহ করতে পারেন, আমরা আপনাকে 3D অঙ্কন নকশা শেষ করতে সাহায্য করব।
প্রশ্ন5. চালানের আগে, কীভাবে পণ্যের গুণমান নিশ্চিত করবেন?
উত্তর: আপনি যদি আমাদের কারখানায় না আসেন এবং পরিদর্শনের জন্য তৃতীয় পক্ষও না থাকে তবে আমরা আপনার পরিদর্শন কর্মী হিসাবে থাকব।
আমরা আপনাকে উত্পাদন প্রক্রিয়ার বিশদ বিবরণের জন্য একটি ভিডিও সরবরাহ করব যার মধ্যে রয়েছে প্রক্রিয়া প্রতিবেদন, পণ্যের আকারের কাঠামো এবং পৃষ্ঠের বিশদ, প্যাকিং বিশদ এবং আরও কিছু।
প্রশ্ন ৬. আপনার পেমেন্ট শর্তাবলী কি?
উত্তর: ছাঁচের অর্থপ্রদান: T/T দ্বারা অগ্রিম 40% আমানত, প্রথম ট্রায়াল নমুনাগুলি পাঠানোর আগে 30% দ্বিতীয় ছাঁচের অর্থ প্রদান, আপনি চূড়ান্ত নমুনাগুলিতে সম্মত হওয়ার পরে 30% ছাঁচের ভারসাম্য।
বি: উত্পাদন অর্থপ্রদান: 50% অগ্রিম আমানত, 50% চূড়ান্ত পণ্য পাঠানোর আগে।
প্রশ্ন 7: আপনি কীভাবে আমাদের ব্যবসাকে দীর্ঘমেয়াদী এবং ভাল সম্পর্ক তৈরি করবেন?
A:1। আমরা আমাদের গ্রাহকদের সর্বোত্তম মানের পণ্যের জন্য সুবিধা নিশ্চিত করতে ভাল মানের এবং প্রতিযোগিতামূলক মূল্য রাখি।
2. আমরা প্রত্যেক গ্রাহককে আমাদের বন্ধু হিসাবে সম্মান করি এবং আমরা আন্তরিকভাবে ব্যবসা করি এবং তাদের সাথে বন্ধুত্ব করি, তারা যেখান থেকেই আসুক না কেন।
হট ট্যাগ: ছাতা প্লাস্টিকের যন্ত্রাংশ ছাঁচনির্মাণ, চীন, প্রস্তুতকারক, সরবরাহকারী, কারখানা, কাস্টমাইজড, পাইকারি, কিনুন, গুণমান, সর্বশেষ বিক্রয়, চীনে তৈরি
সম্পর্কিত বিভাগ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।